
Öntvények eloxálása
Külön kemény anódos oxidációs eljárás magas Si-, Cu- és Fe-tartalmú nyomásos öntvényekhez. A réteg általában legalább 20 µm.
Külön kemény anódos oxidációs eljárás magas Si-, Cu- és Fe-tartalmú nyomásos öntvényekhez. A réteg általában legalább 20 µm.

A nyomásos öntvények a szokásos eljárással rosszul eloxálhatók, mert az ötvözetben lévő szilícium, réz és vas nem eloxálható. Ezekhez az anyagokhoz saját kemény anódos oxidációs eljárást fejlesztettünk ki.
Az ötvözőelemek, például a Si, a Cu és a Fe magas tartalma megnehezíti a folytonos és kellően vastag oxidréteg kialakítását, különösen nagynyomású öntvényeknél (die cast). Az EUROPUR-nál ezért külön kemény anódos oxidációs eljárást fejlesztettünk ki, amellyel általában legalább 20 µm-es, egyes esetekben 30 µm-es rétegvastagságot érünk el. A réteget feketére színezhetjük, így egységesítjük az öntvény egyébként egyenetlen árnyalatát.
Alumíniumöntvények, főleg nagynyomású öntvények (die cast)
Átfutási idő: 5 és 10 munkanap között
Alkatrészek 10 mm-től 3700 × 1700 × 800 mm-ig
Folytonos réteg olyan ötvözeteken is, amelyek általában rosszul eloxálhatók.
Rétegvastagság min. 20 µm, egyes esetekben 30 µm.
A fekete színezés egységesíti az egyenetlen árnyalatot.
Miért válassza az öntvények eloxálását
Tudja meg 30 másodperc alatt, hogy az öntvények eloxálása a megfelelő választás-e az Ön alkatrészéhez. Ha nem biztos benne, küldje el a rajzot. Technikusunk megvizsgálja, és megfelelő kezelést javasol.
Magas szilíciumtartalmú öntvény
A szokásos eloxálás nem képez folytonos réteget az Ön öntvényén. Külön eljárásunkat éppen a magas Si-, Cu- és Fe-tartalmú ötvözetekhez fejlesztettük ki.
Kemény réteg öntvényen is
Funkcionális rétegre van szüksége egy öntvényen. Az eljárás a kemény anódos oxidáción alapul, és általában legalább 20 µm-t ér el.
Egységes megjelenés
Az öntvények árnyalata eloxálás után egyenetlen. A feketére színezés egységesíti.
Eredmények, amelyeket
meg is mérhet
Nem szóbeli értékeléseket adunk meg, hanem mérhető számokat, amelyek az Ön alkatrészén ellenőrizhetők.
rétegvastagság
Általában min. 20 µm, egyes esetekben 30 µm.
általunk kezelt ötvözetek
Nem eloxálható elemek magas tartalmához kifejlesztett eljárás.
ötvözet ellenőrzése
Az öntvény ötvözetét a kezelés előtt helyben, XRF-elemzéssel ellenőrizni tudjuk.
Az öntvényeloxálás változatai
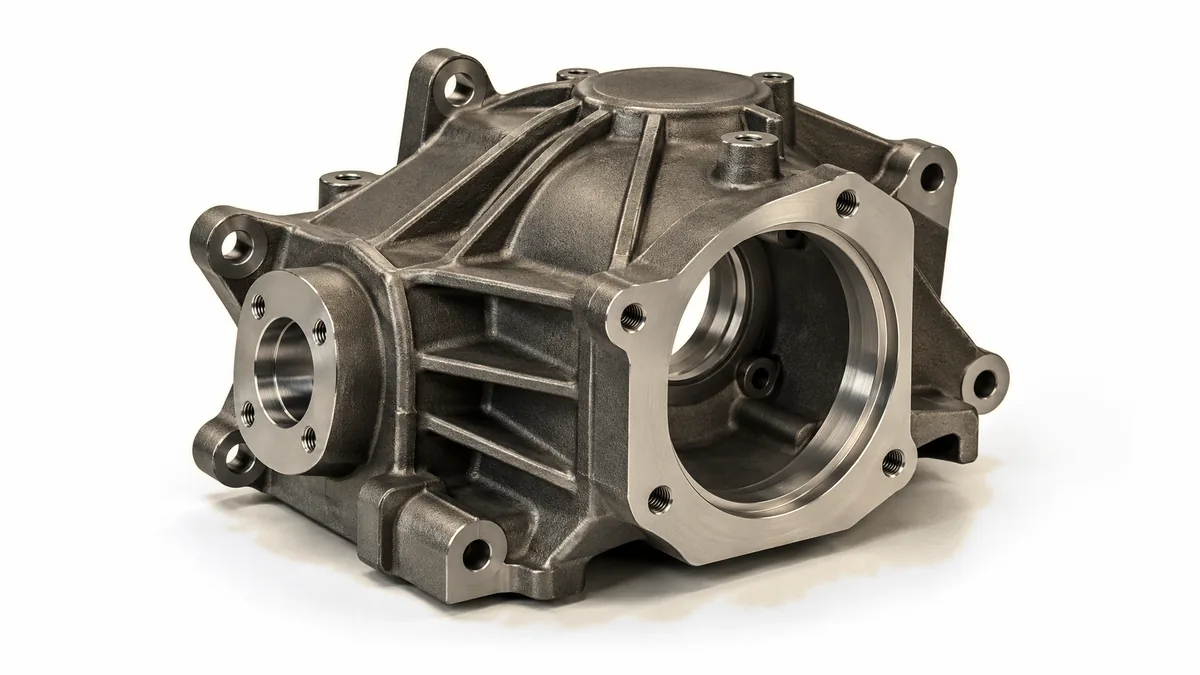
Öntvények keményeloxálása

Öntvények feketére színezett keményeloxálása
Az öntvényeloxálás folyamata
Zsírtalanítás
Pácolás
Kemény anódos oxidáció külön eljárással
Fekete színezés (opcionális)
Tömítés (opcionális)
Műszaki
adatok
Az öntvények sok olyan ötvözőelemet (szilícium, réz, vas) tartalmaznak, amely nem eloxálható. Ezért nehéz folytonos és kellően vastag oxidréteget kialakítani, különösen nagynyomású öntvényeknél (die cast).
Általában min. 20 µm, egyes esetekben 30 µm.
Az ötvözőelemek nem eloxálódnak, ezért a réteg nem egyforma a teljes felületen. Feketére színezéssel egységesítjük az árnyalatot.
Az ötvözet típusát már a megrendelésben adja meg, egyes eljárásoknál az anyagspecifikáció elengedhetetlen. Ha nem ismeri, XRF-elemzéssel ellenőrizzük.
Az alakítható ötvözetek keményeloxálása 10–80 µm-t ér el. Öntvényeknél a folytonos réteg nehezebben érhető el, ezért legalább 20 µm-es, egyes esetekben 30 µm-es vastagságú külön eljárást alkalmazunk.
A soron 3700 × 1700 × 800 mm-ig dolgozunk fel alkatrészeket, fekete színezéssel 3200 × 1650 × 800 mm-ig. Nagy öntvényeknél küldje el a rajzot, megvizsgáljuk.

Hol alkalmazzák az öntvények eloxálását
Több száz projektet valósítottunk meg igényes ügyfeleknek Európában és azon kívül is.
Autóipar
Nyomásos öntvények kemény réteggel és egységes fekete árnyalattal. Továbbiak
Gépipar
Öntött alumínium gépalkatrészek, amelyeknek kemény, folytonos rétegre van szükségük. Továbbiak
Repülőgépipar
Az alumínium anódos oxidációja területén a repülőgépipar jóváhagyott beszállítói vagyunk. Öntött alkatrészek folytonos kemény réteggel és ellenőrzött ötvözettel. Továbbiak