
Eloxieren von Gussteilen
Spezielles Verfahren der harten anodischen Oxidation für Druckgussteile mit hohem Si-, Cu- und Fe-Gehalt. Schicht üblicherweise min. 20 µm.
Spezielles Verfahren der harten anodischen Oxidation für Druckgussteile mit hohem Si-, Cu- und Fe-Gehalt. Schicht üblicherweise min. 20 µm.

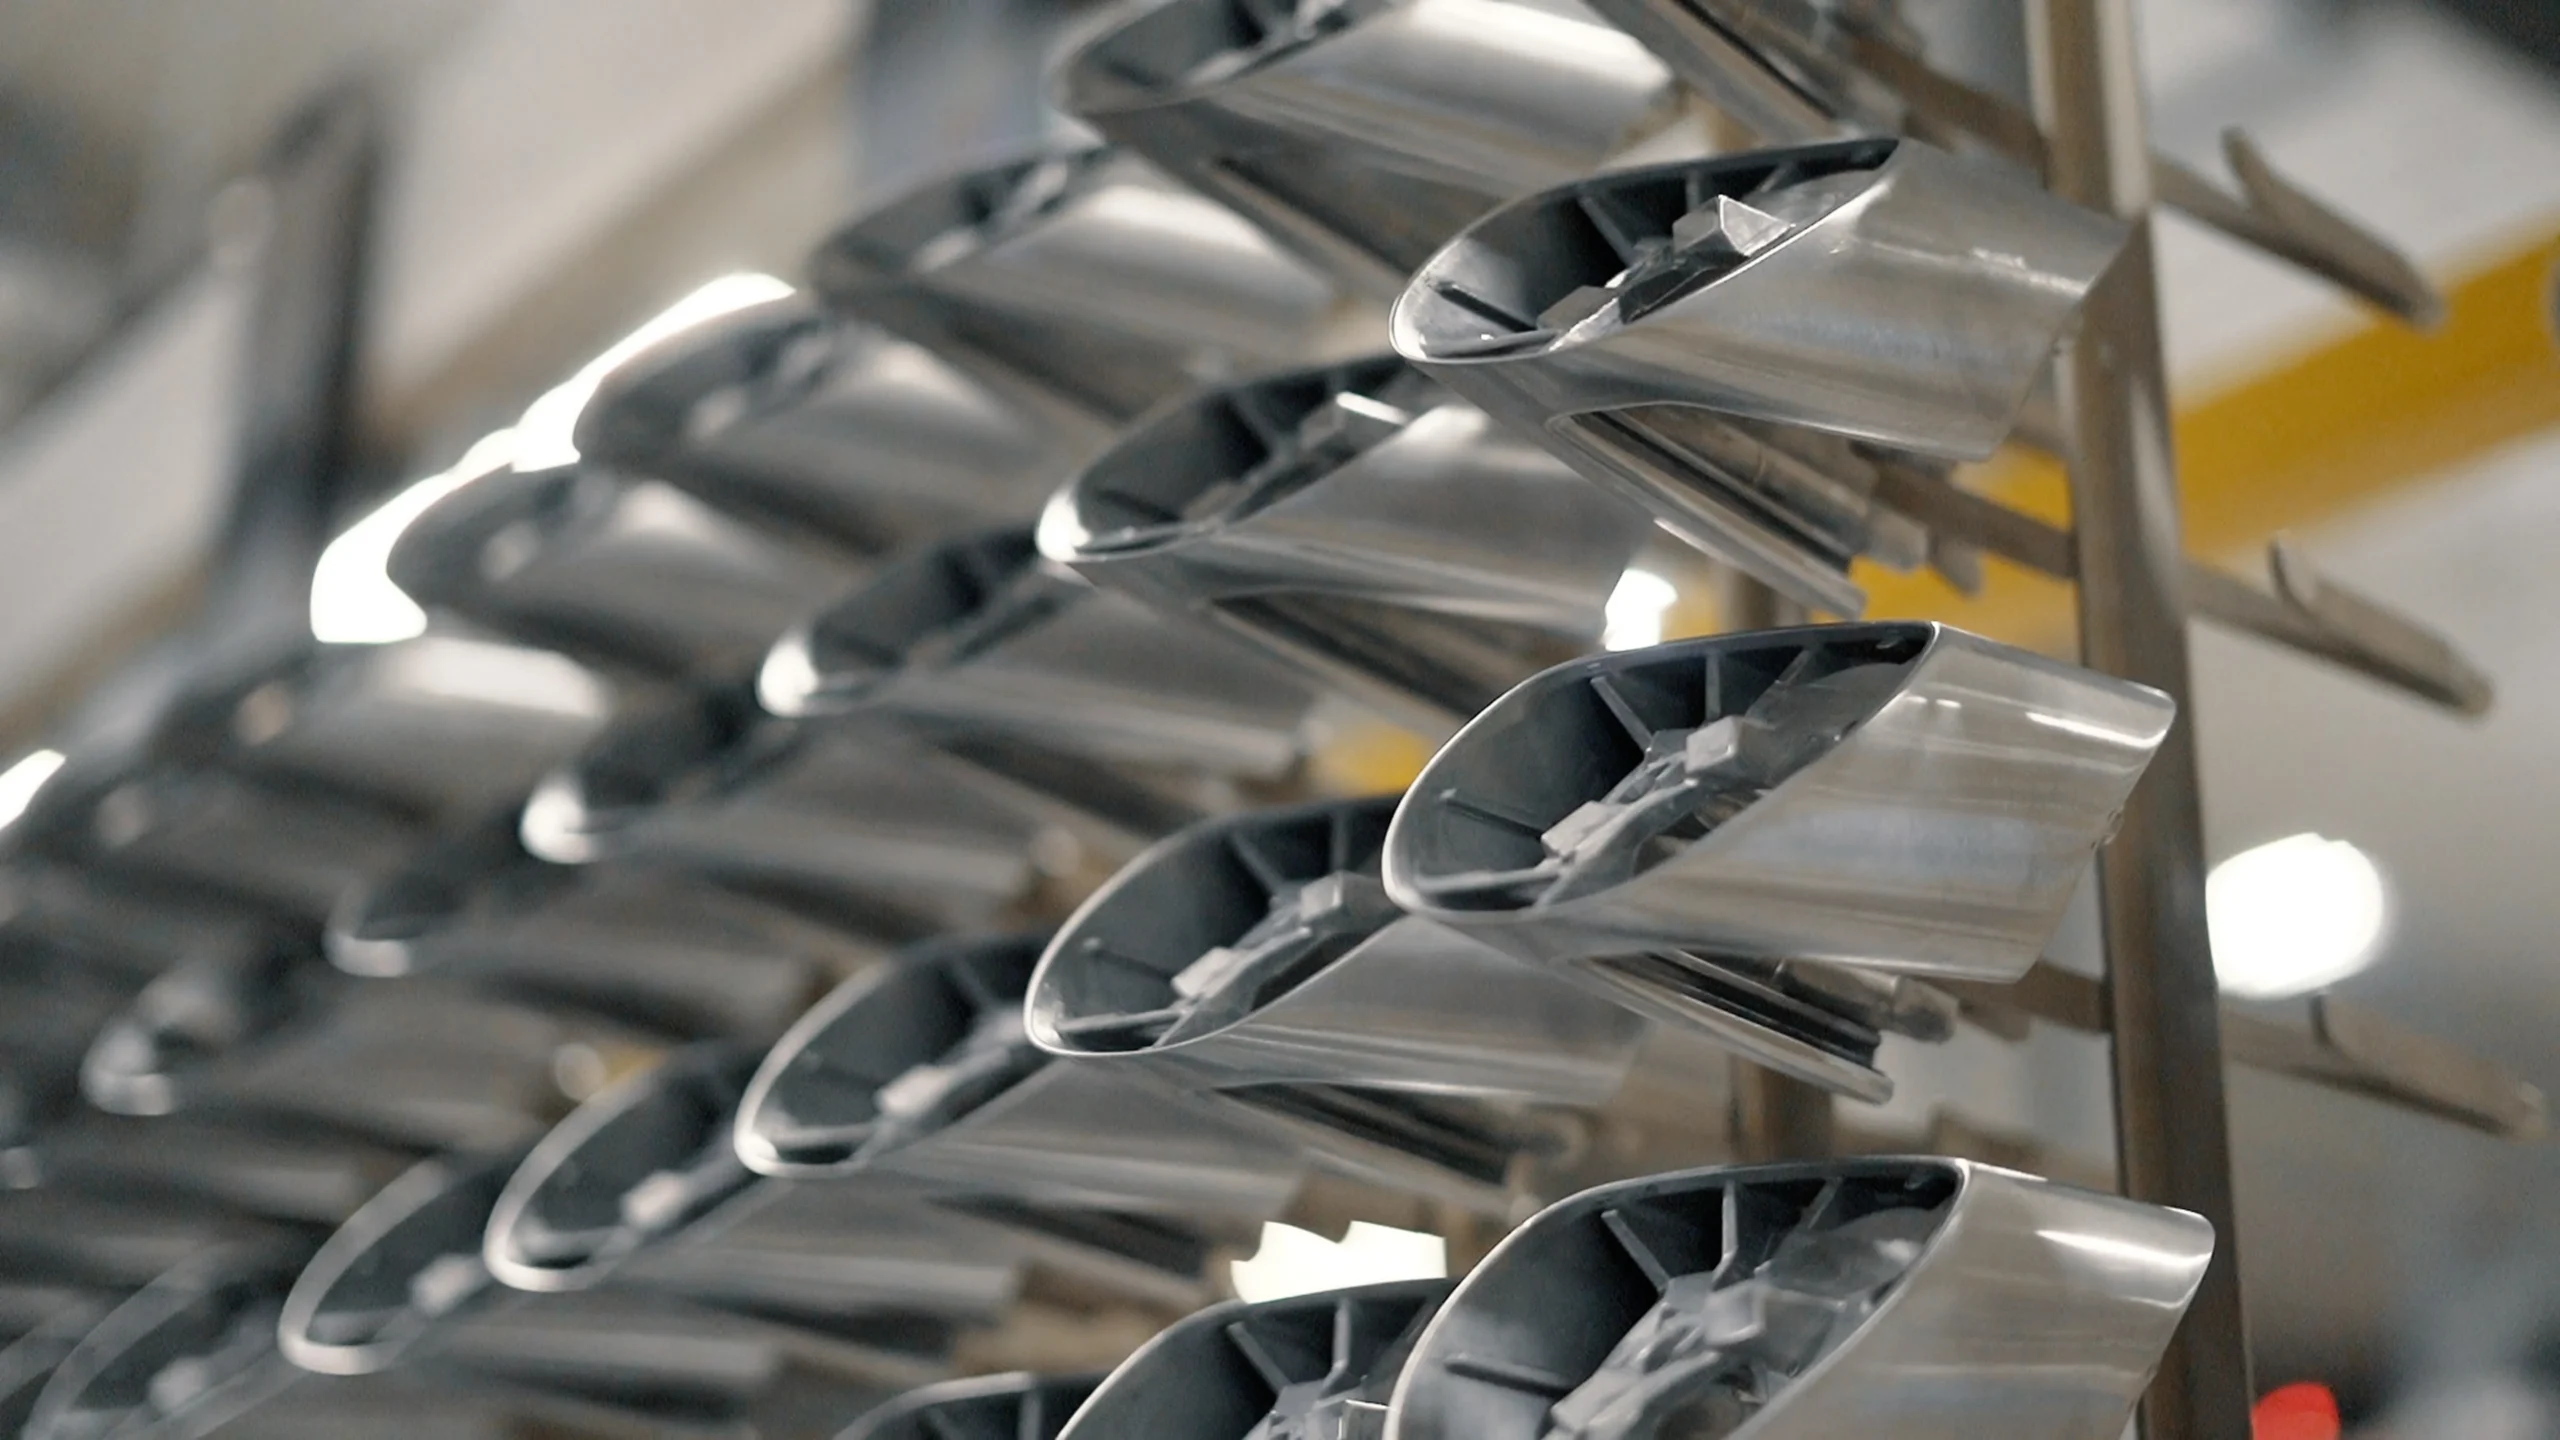
Druckgussteile lassen sich im Standardverfahren schlecht eloxieren, weil Silizium, Kupfer und Eisen in der Legierung nicht eloxierbar sind. Für diese Werkstoffe haben wir ein eigenes Verfahren der harten anodischen Oxidation entwickelt.
Ein hoher Gehalt an Legierungselementen wie Si, Cu und Fe erschwert die Bildung einer durchgehenden und ausreichend dicken Oxidschicht, insbesondere bei Hochdruck-Druckguss (Die Cast). Bei EUROPUR haben wir daher ein spezielles Verfahren der harten anodischen Oxidation entwickelt, mit dem wir üblicherweise eine Schichtdicke von min. 20 µm, in manchen Fällen 30 µm erreichen. Die Schicht können wir schwarz färben und so den sonst ungleichmäßigen Farbton des Gussteils vereinheitlichen.
Aluminiumgussteile, vor allem Hochdruck-Druckguss (Die Cast)
Lieferung in 5 bis 10 Arbeitstagen
Teile von 10 mm bis 3700 × 1700 × 800 mm
Durchgehende Schicht auch auf Legierungen, die sich sonst schlecht eloxieren lassen.
Schichtdicke min. 20 µm, in manchen Fällen 30 µm.
Schwarzfärbung gleicht den ungleichmäßigen Farbton aus.
Warum Eloxieren von Gussteilen
Finden Sie in 30 Sekunden heraus, ob das Eloxieren von Gussteilen die richtige Wahl für Ihr Teil ist. Wenn Sie unsicher sind, senden Sie uns eine Zeichnung. Ein Techniker prüft sie und schlägt eine geeignete Behandlung vor.
Gussteil mit hohem Siliziumgehalt
Normales Eloxieren bildet auf Ihrem Gussteil keine durchgehende Schicht. Unser spezielles Verfahren wurde genau für Legierungen mit hohem Si-, Cu- und Fe-Gehalt entwickelt.
Hartschicht auch auf Gussteilen
Sie brauchen auf einem Gussteil eine Funktionsschicht. Das Verfahren basiert auf der harten anodischen Oxidation und erreicht üblicherweise min. 20 µm.
Einheitliches Aussehen
Gussteile haben nach dem Eloxieren einen ungleichmäßigen Farbton. Das Schwarzfärben gleicht ihn aus.
Ergebnisse, die Sie
messen können
Wir nennen keine verbalen Bewertungen, sondern messbare Zahlen, die an Ihrem Teil überprüfbar sind.
Schichtdicke
Üblicherweise min. 20 µm, in manchen Fällen 30 µm.
Legierungen, die wir verarbeiten
Ein Verfahren, entwickelt für einen hohen Gehalt an nicht eloxierbaren Elementen.
Prüfung der Legierung
Die Legierung eines Gussteils können wir vor der Behandlung direkt bei uns mit einer RFA-Analyse (XRF) prüfen.
Varianten des Eloxierens von Gussteilen
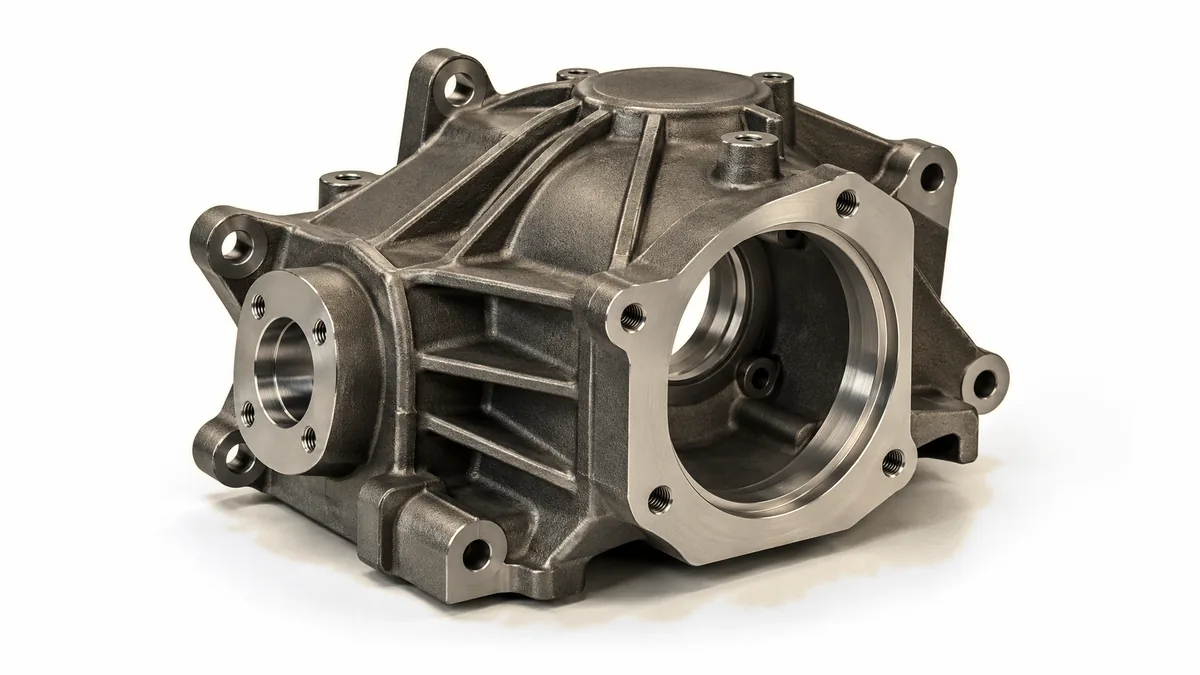
Harteloxal für Gussteile

Schwarz gefärbtes Harteloxal für Gussteile
Ablauf des Eloxierens von Gussteilen
Entfetten
Beizen
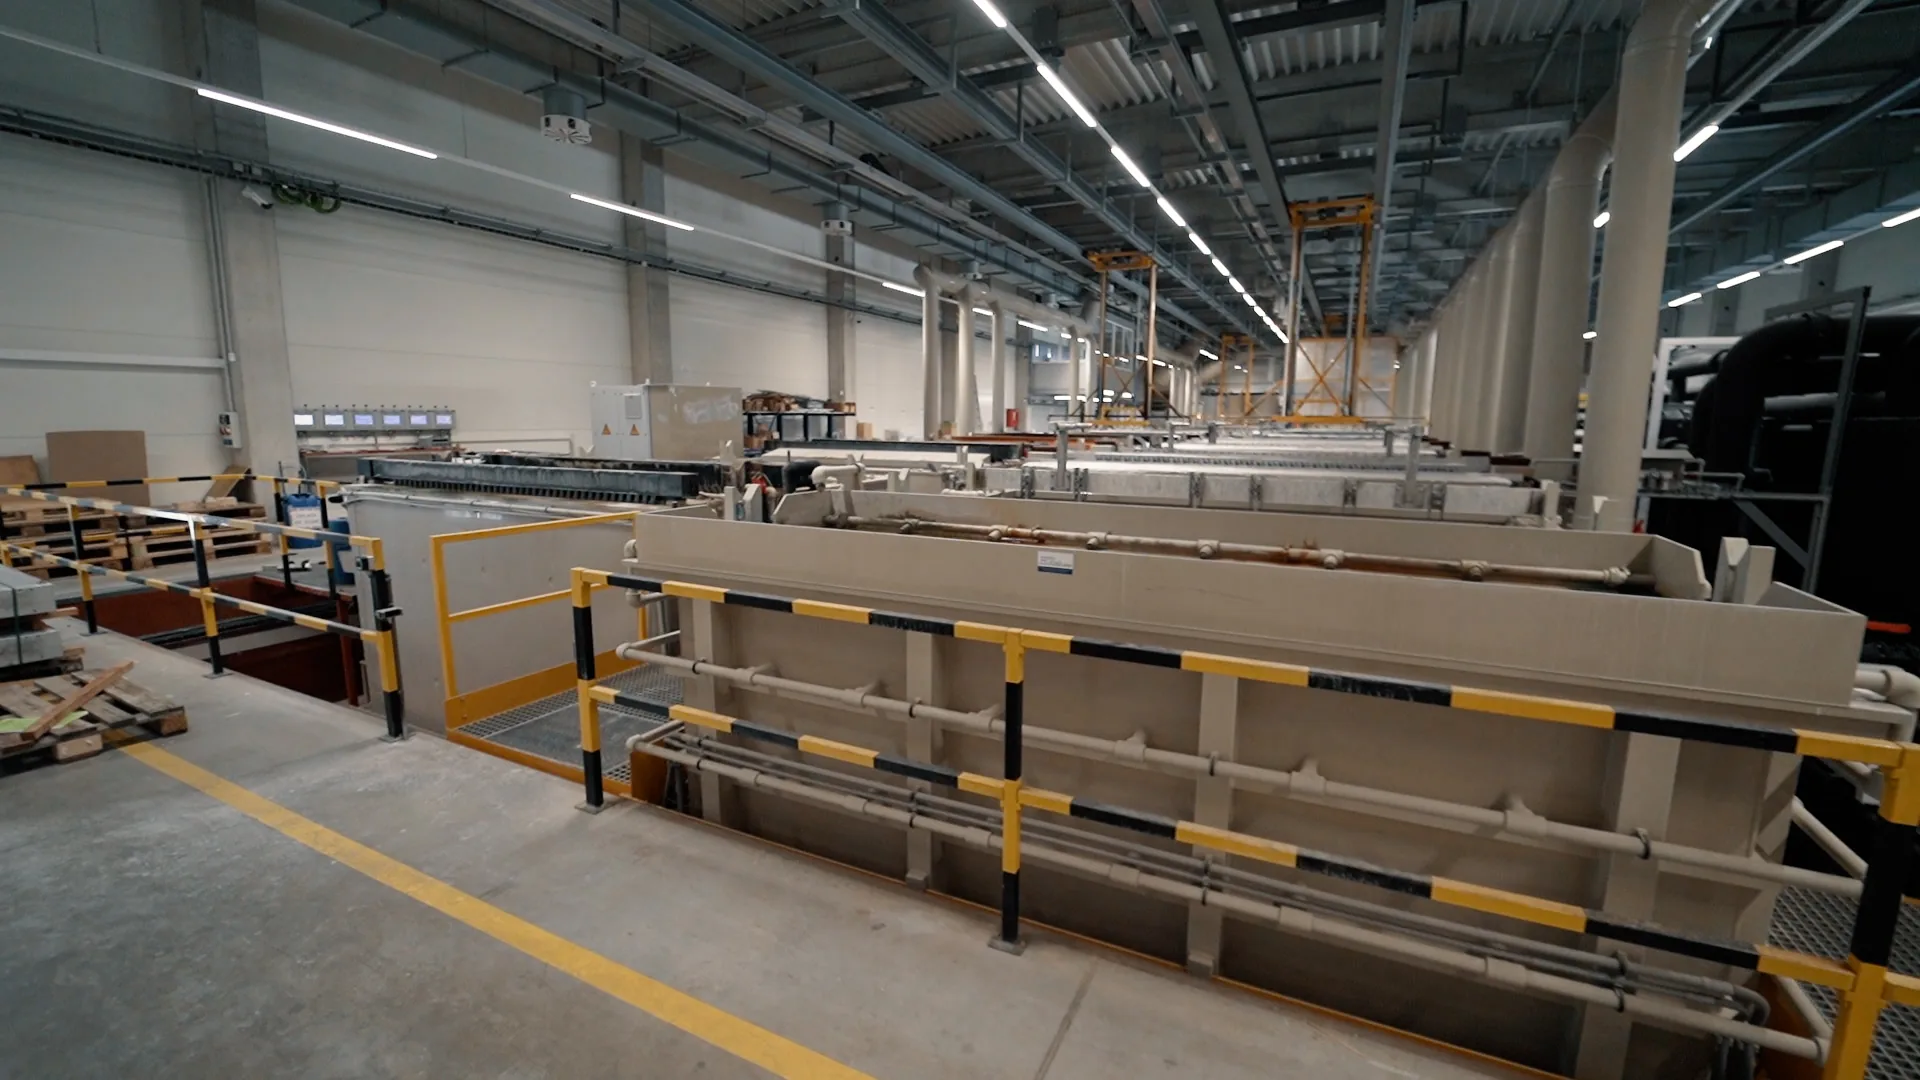
Hartanodisieren mit Sonderverfahren
Schwarzfärbung (optional)
Verdichten (optional)
Technische
Daten
Gussteile enthalten viele Legierungselemente (Silizium, Kupfer, Eisen), die nicht eloxierbar sind. Eine durchgehende und ausreichend dicke Oxidschicht entsteht daher schwer, vor allem bei Hochdruck-Druckguss (Die Cast).
Üblicherweise min. 20 µm, in manchen Fällen 30 µm.
Legierungselemente eloxieren nicht, daher sieht die Schicht nicht auf der ganzen Fläche gleich aus. Durch Schwarzfärben vereinheitlichen wir den Farbton.
Geben Sie den Legierungstyp bereits in der Bestellung an, bei manchen Verfahren ist die Werkstoffspezifikation unerlässlich. Wenn Sie sie nicht kennen, prüfen wir sie mit einer RFA-Analyse (XRF).
Harteloxal auf Knetlegierungen erreicht 10 bis 80 µm. Bei Gussteilen ist eine durchgehende Schicht anspruchsvoller, daher verwenden wir ein spezielles Verfahren mit einer Dicke von min. 20 µm, in manchen Fällen 30 µm.
Auf der Linie verarbeiten wir Teile bis 3700 × 1700 × 800 mm, mit Schwarzfärbung bis 3200 × 1650 × 800 mm. Bei großen Gussteilen senden Sie uns eine Zeichnung, wir prüfen sie.

Wo das Eloxieren von Gussteilen eingesetzt wird
Wir haben Hunderte von Projekten für anspruchsvolle Kunden in Europa und darüber hinaus umgesetzt.
Automobilindustrie
Druckgussteile mit Hartschicht und einheitlichem schwarzem Farbton. Mehr anzeigen
Maschinenbau
Gegossene Aluminium-Maschinenteile, die eine harte, durchgehende Schicht brauchen. Mehr anzeigen
Luftfahrtindustrie
Wir sind zugelassener Lieferant der Luftfahrtindustrie für die anodische Oxidation von Aluminium. Gussteile mit durchgehender Hartschicht und geprüfter Legierung. Mehr anzeigen