
Alumínium eloxálása
Akár 600 HV keménység és 80 µm-ig terjedő rétegvastagság. A felület oxiddá alakul, amely nem válik le és nem reped.
Akár 600 HV keménység és 80 µm-ig terjedő rétegvastagság. A felület oxiddá alakul, amely nem válik le és nem reped.

Az eloxálás (anódos oxidáció) olyan elektrokémiai folyamat, amelynek során az alumínium felületén szabályozottan kemény oxidréteg képződik.
Nem festékrétegről van szó. Az alumínium felülete alumínium-oxiddá alakul, amely szilárdan kötődik az alapanyaghoz, nem válik le és nem reped. A réteg megállítja a további korróziót, a kopással és karcolással szemben sokszor ellenállóbb az eredeti anyagnál, mikroporózus szerkezete pedig festékkel kitölthető és lezárható. Az így színezett felület tömör, és nem válik le.
1000-es, 5000-es és 6000-es sorozatú alakított alumíniumötvözetek
Átfutási idő: 5 és 10 munkanap között
Alkatrészek 10 mm-től 3700 mm-ig
Korrózióvédelem és nagy kopásállóság festékréteg nélkül
Elektromosan nem vezető felület; a keményeloxált réteg szigetelő tulajdonságait 500 °C-ig is megőrzi.
Színezés és választható felületi textúra, szerves színezésnél az alkatrész méretének változása nélkül.
Miért válassza az alumínium eloxálását
Tudja meg 30 másodperc alatt, hogy az eloxálás a megfelelő választás-e az Ön alkatrészéhez. Ha nem biztos benne, küldje el a rajzot. Technikusunk megvizsgálja, és megfelelő kezelést javasol.
Korrózióvédelem
Az alkatrész nedves, sós vagy agresszív vegyszeres környezetben működik. A tömített eloxréteg megállítja a további korróziót, és nem válik le.
Tartós megjelenés
Egységes fémes vagy színes felületre van szüksége, amely nem válik le és nem reped. A C31 és C35 közötti elektrolitikus színárnyalatok magas UV-állóságúak, kültérre és homlokzatokra is alkalmasak.
A felület elektromos szigetelése
Elektromosan nem vezető alumíniumfelületre van szüksége további festékréteg nélkül, közvetlenül az oxidréteg szerkezetében.
Eredmények, amelyeket
meg is mérhet
Nem szóbeli értékeléseket adunk meg, hanem mérhető számokat, amelyek az Ön alkatrészén ellenőrizhetők.
az alkatrész max. hossza
3700 × 1700 × 800 mm-ig dolgozunk fel alkatrészeket, a legkisebb alkatrész 10 mm-es. Közép-Európa legnagyobb kapacitású feldolgozói közé tartozunk.
a keményeloxált réteg keménysége
A keményeloxált réteg az ötvözettől függően 370 és 600 HV közötti keménységet ér el. A réteg elektrokémiai úton keletkezik, kiegészítő festékréteg nélkül.
a kemény réteg vastagsága
Szabályozható vastagság: keményeloxálásnál 10 és 80 µm, natúr eloxálásnál 5 és 25 µm között. A vastagságot az alkatrész igénybevétele szerint választja meg.
Az eloxálás változatai

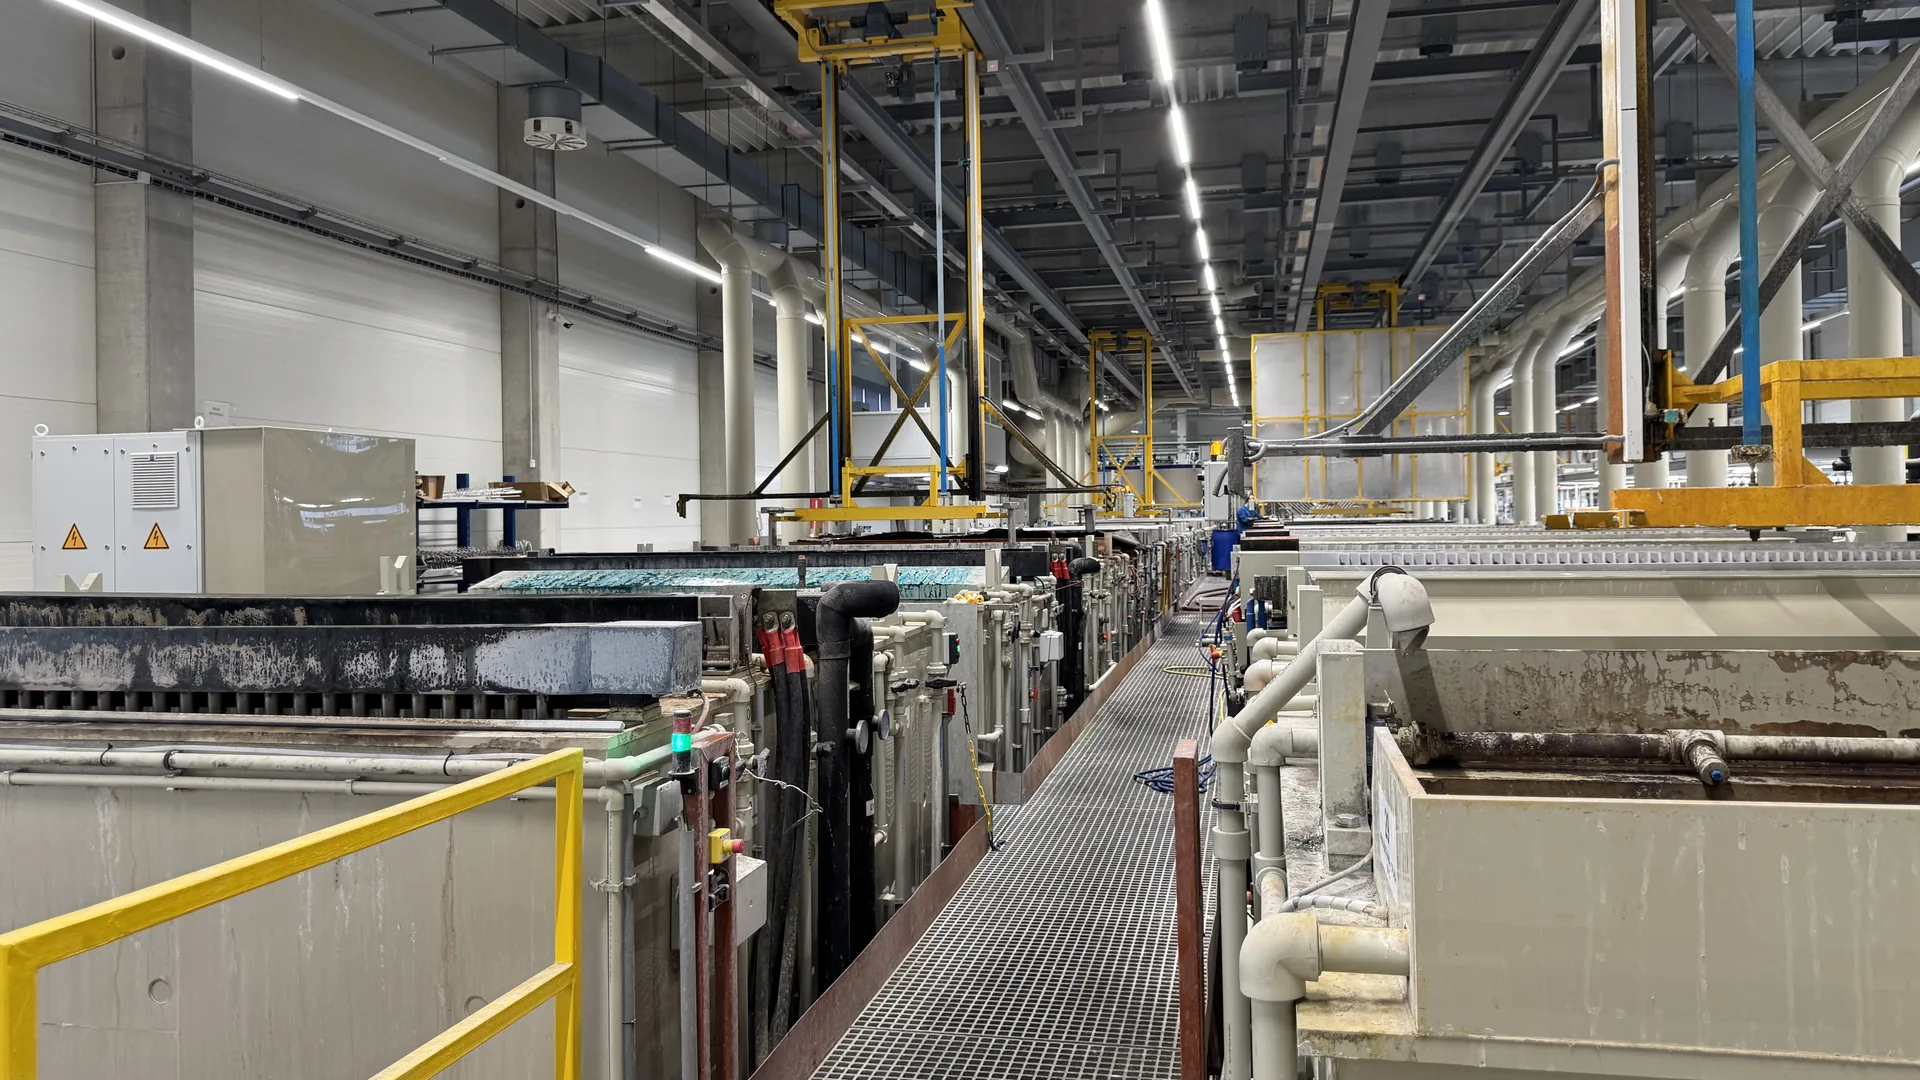
Az eloxálás folyamata
Zsírtalanítás
Pácolás
Anodizálás
Színezés (választható)
Tömítés
Műszaki
adatok
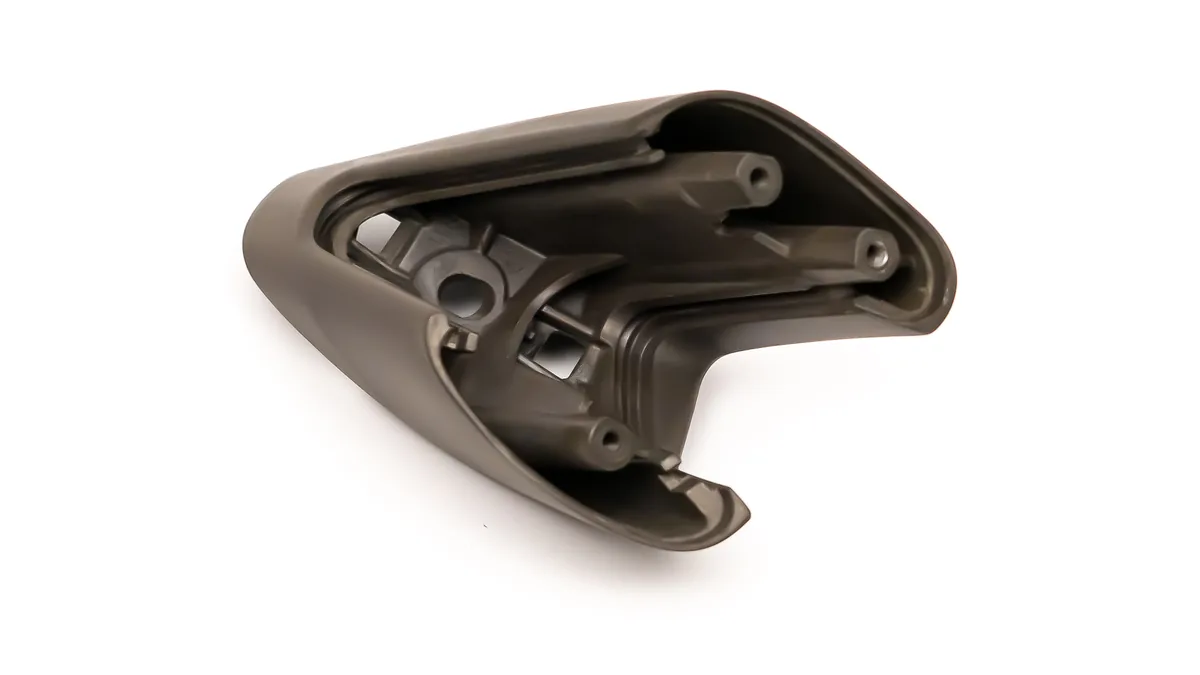
A natúr eloxálás 5 és 25 µm közötti réteget képez, és főként korrózióvédelmet és dekoratív megjelenést biztosít. A keményeloxálás 10 és 80 µm közötti réteget képez, lényegesen keményebb és kopásállóbb, funkcionális, mechanikailag igénybe vett alkatrészekhez használják. A keményeloxálás az ötvözettől függően megváltoztatja az alkatrész árnyalatát, a halványszürkétől az olívazöldön át a sötétbarnáig. Ha pontos értékekre van szüksége, nézze meg a Műszaki adatok fület.
Nem. A legjobb eredményt az 1000-es, 5000-es és 6000-es sorozatú alakított ötvözetek adják (EN AW-1050, 5083, 6060, 6082, 6063). Egyes 7000-es sorozatú ötvözeteket egyeztetés után dolgozunk fel. A magas szilíciumtartalmú öntött alumínium a hagyományos eloxáláshoz nem alkalmas; a nagynyomású öntvényekhez külön eljárást fejlesztettünk ki (Öntvények eloxálása). Az ötvözet típusát már a megrendelésben adja meg: egyes folyamatoknál az alkatrész anyagspecifikációja nélkülözhetetlen.
A maximális méret 3700 × 1700 × 800 mm, az alkatrész minimális mérete 10 mm. Közép-Európa legnagyobb kapacitású feldolgozói közé tartozunk. Nagyobb alkatrészek esetén vegye fel velünk a kapcsolatot, megvizsgáljuk a lehetőségeket.
Igen, és ezzel a tervezésnél számolni kell. Az oxidréteg az eredeti felület mindkét irányában nő, a kifelé irányuló növekmény a rétegvastagság mintegy 50 %-a. 30 µm-es rétegnél a furat átmérője 2 × 15 µm = 30 µm-rel csökken. Számoljon az érdesség növekedésével is, ezt előre nem tudjuk pontosan megbecsülni, a folyamat körülményeitől függ. A felületi textúra (E0, E6, polírozás) szintén befolyásolja a méreteket.
Színek: fekete, arany több árnyalatban, pezsgő, kék, narancs, piros és lila. A C31 és C35 közötti elektrolitikus árnyalatok (a bronztól a feketéig) magas UV-állóságúak, kültérre és homlokzatokra is alkalmasak. A feketét, az aranyat, a pezsgőt, a kéket és a narancsot 3200 × 1650 × 800 mm hasznos méretű kádakban színezzük, a pirosat 2000 × 1100 × 500 mm-esben, a lilát 950 × 300 × 950 mm-esben. A felület lehet finoman matt (E0), matt (E6) vagy elektrokémiai polírozás után fényes.
Igen, kétféleképpen. A penetrált teflon teflonnal (PTFE, 3 és 5 µm között) impregnált keményeloxált réteg: a felület csúszós, az alkatrész méretei nem változnak. A hőre keményedő teflon önálló, 10 és 50 µm közötti vastagságú bevonat, alumíniumon keményeloxált rétegre visszük fel; egyes típusai élelmiszerrel való érintkezésre jóváhagyottak. Részletek a Kombinált bevonatok és a Tapadásmentes bevonatok kategóriában.
Az alkatrészeknek olajtól, emulziótól, pasztáktól és forgácstól mentesnek kell lenniük (különösen a menetes zsákfuratoknak). Nem megengedettek a szilikon, repceolaj, száradó olajok és viaszok alapú szerek. Az alkatrészek nem lehetnek festékkel vagy filccel jelölve, szalaggal leragasztva, és nem tartalmazhatnak az alumíniumtól eltérő fémből készült részeket. Nem tömör varratoknál a résekből oldatmaradványok szivárognak ki, és rontják a kezelés minőségét; üreges hegesztett szerkezeteknél javasoljuk a lefolyás megoldását technológiai furattal. Az alkatrészeket ne csomagolja buborékfóliába. A teljes feltételeket Az alkatrészek megjelenésére és tisztaságára vonatkozó feltételek (PR 06/24) című dokumentum tartalmazza.
A megrendelést és a rajzdokumentációt az alkatrész valós méreteivel, a meghatározott érintkezési pontokkal és a megjelölt látható felülettel; ezekre a teljes felület kiszámításához van szükségünk. Ha az érintkezési pont nincs a rajzon meghatározva, saját belátásunk szerint választjuk ki. A furatok, menetek vagy felületek védelmére vonatkozó igényt közvetlenül a megrendelésben adja meg, ne csak a rajzon; a maszkolásért felárat számítunk fel. PDF, DWG, DXF, STEP és IGES formátumot fogadunk el. Minden megrendeléshez tanúsítványt állítunk ki az elvégzett kezelésről; a repülőgép- és autóipar számára igény szerint bővített minőségügyi dokumentumokat is kiállítunk.

Hol alkalmazzák az eloxálást
Több száz projektet valósítottunk meg igényes ügyfeleknek Európában és azon kívül is.
Repülőgép- és védelmi ipar
A repülőgép- és fegyveripar jóváhagyott beszállítói vagyunk az alumínium anódos oxidációja terén. Pilótafülke-alkatrészek, szerkezeti elemek és precíziós alkatrészek minősített Tier 1 és Tier 2 beszállítók számára. Továbbiak
Autóipar
Kül- és beltéri alkatrészek, valamint funkcionális komponensek nagy korrózió- és kopásállósággal. Továbbiak
Építőipar
Homlokzati profilok, építészeti elemek és hosszú élettartamú komponensek kültéri környezetbe, 20. osztályú natúr eloxálás és UV-álló, C31 és C35 közötti elektrolitikus árnyalatok. Továbbiak