
Pasywacja aluminium
336 godzin w mgle solnej wg ISO 9227, rezystancja powierzchniowa poniżej 0,8 mΩ/cm², bez chromu sześciowartościowego.
336 godzin w mgle solnej wg ISO 9227, rezystancja powierzchniowa poniżej 0,8 mΩ/cm², bez chromu sześciowartościowego.

Pasywacja to proces chemiczny, w którym na powierzchni aluminium powstaje cienka warstwa konwersyjna. Nie jest to powłoka malarska, lecz przekształcona powierzchnia samego metalu.
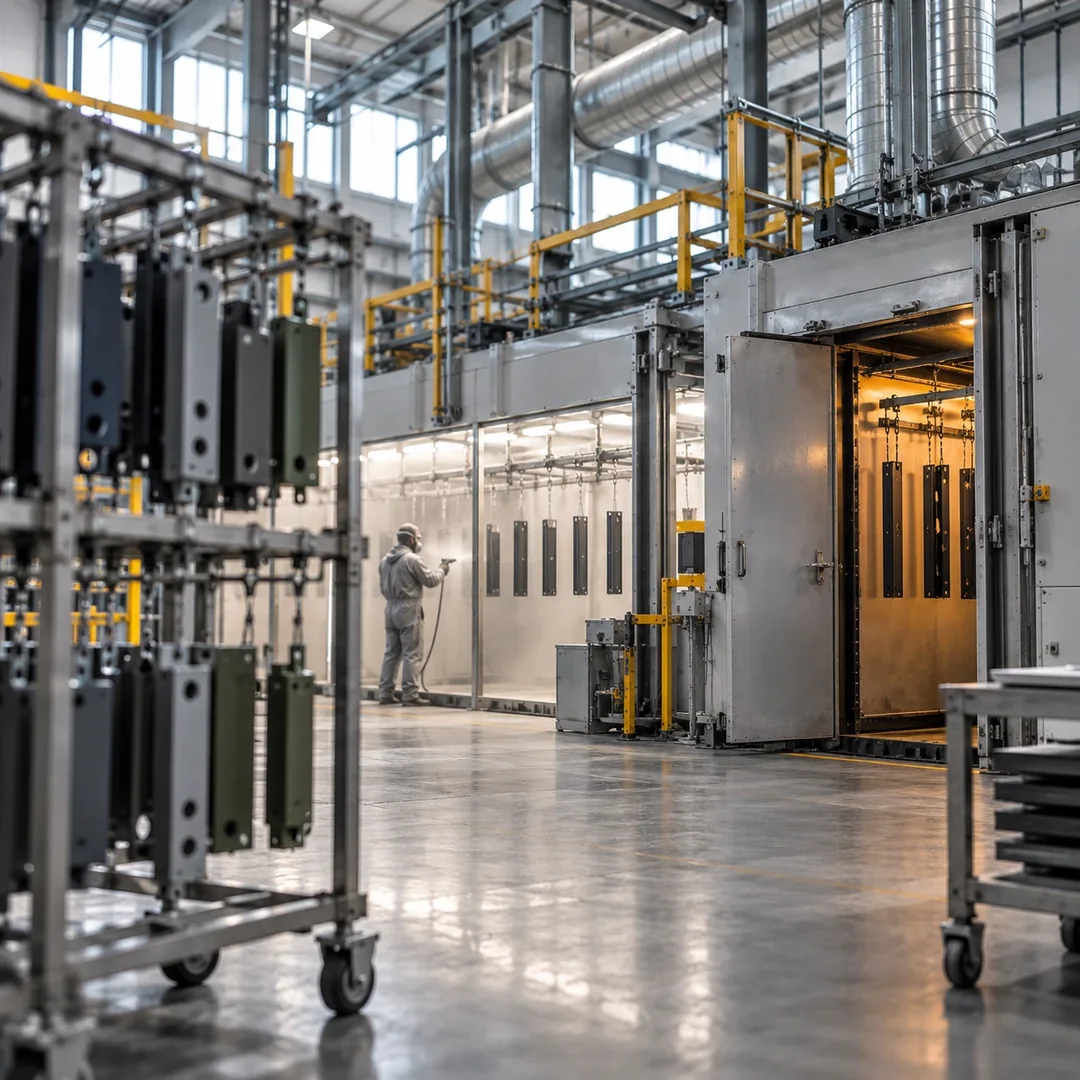
Warstwa zwiększa odporność korozyjną i stabilizuje rezystancję powierzchniową. W przeciwieństwie do anodowania nie izoluje powierzchni: część pozostaje przewodząca, a jej wymiary praktycznie się nie zmieniają. Dlatego pasywacja sprawdza się wszędzie tam, gdzie aluminium trzeba chronić przed korozją przy zachowaniu przewodności albo przygotować powierzchnię pod lakierowanie, klejenie lub zgrzewanie punktowe. Pasywujemy na automatycznej linii utleniania anodowego, a od czerwca 2025 roku także na nowej linii zrobotyzowanej dla dużych części i dużych serii.
Aluminium i jego stopy: części, blachy i płyty
Dostawa w 5 do 10 dni roboczych
Części od 10 mm do 3700 × 1700 × 800 mm
Części, które muszą pozostać przewodzące i jednocześnie odporne na korozję.
Obróbka wstępna pod lakierowanie proszkowe i mokre, zgrzewanie punktowe i połączenia klejone.
Zastosowania ze specyfikacją zakazującą chromu sześciowartościowego.
Dlaczego warto wybrać pasywację aluminium
W 30 sekund sprawdzisz, czy pasywacja to właściwy wybór dla Twojej części. Jeśli nie masz pewności, wyślij nam rysunek, a technik doradzi.
Przewodność i ochrona przed korozją jednocześnie
Warstwa konwersyjna waży zaledwie od kilkudziesięciu do kilkuset miligramów na m², dlatego nie izoluje powierzchni. Rezystancja powierzchniowa pozostaje poniżej 0,8 mΩ/cm², a część jest przy tym chroniona przed korozją. Anodowanie zaizolowałoby powierzchnię elektrycznie.
Podkład pod lakier, klej i zgrzeinę punktową
Część trafia dalej do lakierowania, klejenia lub zgrzewania punktowego. Warstwa konwersyjna zwiększa przyczepność i ochronę antykorozyjną: SURTEC 650 spełnia wymagania QUALICOAT i GSB dotyczące obróbki wstępnej przed lakierowaniem proszkowym i mokrym, a Bonderite N2040 poprawia długotrwałą przyczepność połączeń klejonych.
Bez chromu sześciowartościowego
Jeśli Twoja specyfikacja zakazuje Cr(VI), nasze pasywacje go nie zawierają. Bonderite N2040 to bezchromowy preparat na bazie tytanu. SURTEC 650 to pasywacja TCP na bazie chromu trójwartościowego wg MIL-DTL-5541 typ II.
Wyniki, które
możesz zmierzyć
Nie podajemy ocen słownych, tylko mierzalne liczby, które można sprawdzić na Twojej części.
w mgle solnej
Odporność korozyjna pasywacji SURTEC 650 wg ISO 9227.
maks. rezystancja powierzchniowa
Część pozostaje przewodząca, rezystancja powierzchniowa wynosi poniżej 0,8 mΩ/cm². SURTEC 650, do zastosowań w przemyśle elektrochemicznym.
maks. masa warstwy
Masę warstwy dobieramy do celu: 50 do 200 mg/m² tam, gdzie priorytetem jest niska rezystancja powierzchniowa, 250 do 500 mg/m² dla maksymalnej ochrony antykorozyjnej.
Warianty pasywacji
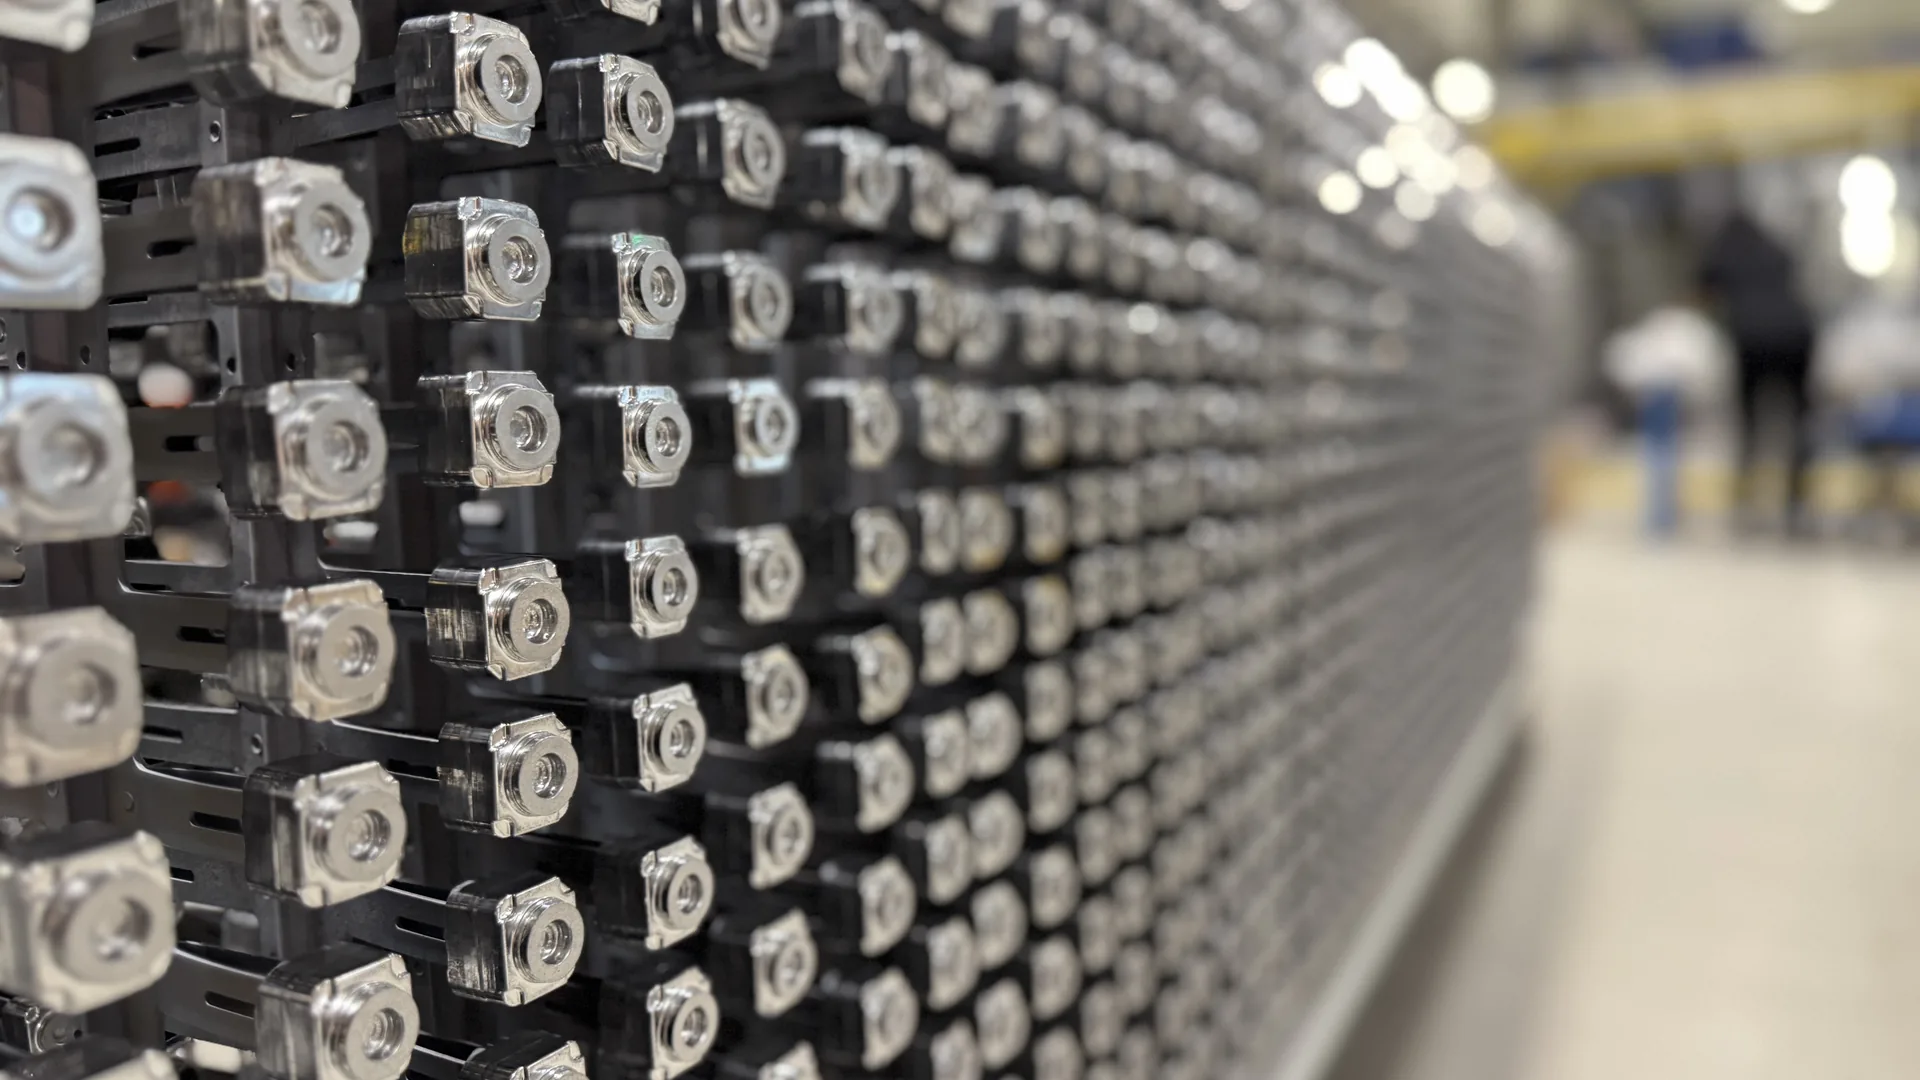
Bonderite N2040 bez chromu
SURTEC 650 z chromem trójwartościowym
Parametry
techniczne
To chemiczna warstwa konwersyjna na powierzchni aluminium. Zwiększa odporność korozyjną i stabilizuje rezystancję powierzchniową. Stosuje się ją tam, gdzie część musi pozostać przewodząca, lub jako obróbkę wstępną przed lakierowaniem, klejeniem albo zgrzewaniem punktowym.
Anodowanie tworzy grubą warstwę tlenkową (naturalne 5 do 25 µm, twarde 10 do 80 µm), która jest twarda, odporna na ścieranie, izoluje elektrycznie powierzchnię i zmienia wymiary części. Pasywacja tworzy cienką warstwę konwersyjną, która zachowuje przewodność i wymiary, ale nie zwiększa twardości. Jeśli potrzebujesz twardości, odporności na ścieranie lub koloru, wybierz anodowanie. Jeśli potrzebujesz przewodności i ochrony przed korozją lub podkładu pod lakier, wybierz pasywację.
Bonderite N2040 to bezchromowa pasywacja na bazie tytanu. Stosuje się ją głównie do stabilizacji rezystancji powierzchniowej i poprawy długotrwałej przyczepności połączeń klejonych; spełnia specyfikację procesu BMW 97022. SURTEC 650 to pasywacja TCP. Stosuje się ją do ochrony antykorozyjnej przewodzących płyt aluminiowych, jako obróbkę wstępną przed zgrzewaniem punktowym i jako podkład pod lakierowanie proszkowe lub mokre. Spełnia wymagania QUALICOAT i GSB i osiąga 336 godzin NSS wg ISO 9227.
Nie. Bonderite N2040 to bezchromowy preparat na bazie tytanu. SURTEC 650 jest sklasyfikowany jako TCP, czyli pracuje z chromem trójwartościowym i nie zawiera sześciowartościowego. Jeśli Twoja specyfikacja zakazuje chromu w jakiejkolwiek postaci, wybierz Bonderite N2040. Chromianowania nie oferujemy.
Przy SURTEC 650 to 336 godzin w obojętnej mgle solnej wg ISO 9227. Masę warstwy dobieramy do celu: 250 do 500 mg/m² dla maksymalnej ochrony antykorozyjnej, 50 do 200 mg/m² tam, gdzie priorytetem jest niska rezystancja powierzchniowa.
Tak, właśnie do tego często stosuje się pasywację. SURTEC 650 służy jako podkład pod lakierowanie proszkowe i mokre, zwiększa przyczepność i ochronę antykorozyjną, a także jako obróbka wstępna przed zgrzewaniem punktowym blach aluminiowych. Bonderite N2040 poprawia długotrwałą przyczepność połączeń klejonych.
Maksymalny wymiar części to 3700 × 1700 × 800 mm, a pasywacja odbywa się na tej samej automatycznej linii co utlenianie anodowe. Od czerwca 2025 roku mamy dodatkowo nową, w pełni automatyczną linię zrobotyzowaną do pasywacji i anodowania aluminium dla dużych wymiarów i projektów wielkoseryjnych. Pracujemy od pojedynczych prototypów po serie w tysiącach sztuk.
Części muszą być oczyszczone z resztek olejów, emulsji i past oraz z wiórów, zwłaszcza z gwintowanych otworów nieprzelotowych; otwory zalecamy przedmuchać sprężonym powietrzem. Niedopuszczalne są środki na bazie silikonów, oleju rzepakowego, olejów schnących i wosków. Części nie mogą być oznaczone farbami ani markerami, oklejone taśmą ani zawierać elementów z metali innych niż aluminium. Razem z częściami wyślij zamówienie i dokumentację rysunkową z rzeczywistymi wymiarami, określonymi punktami kontaktowymi i powierzchnią widoczną. Wymóg maskowania otworów, gwintów lub powierzchni podaj bezpośrednio w zamówieniu, nie tylko na rysunku.

Gdzie stosuje się pasywację
Zrealizowaliśmy setki projektów dla wymagających klientów w Europie i poza nią.
Elektrotechnika i przemysł elektrochemiczny
Płyty i części aluminiowe, które muszą pozostać przewodzące i jednocześnie odporne na korozję. Rezystancja powierzchniowa poniżej 0,8 mΩ/cm². Zobacz więcej
Przemysł motoryzacyjny
Warstwy konwersyjne według specyfikacji producentów: Bonderite N2040 spełnia specyfikację BMW 97022. Obróbka wstępna blach aluminiowych pod zgrzewanie punktowe i połączenia klejone. Zobacz więcej
Przemysł lotniczy i zbrojeniowy
Jesteśmy zatwierdzonym dostawcą dla przemysłu lotniczego i zbrojeniowego w procesach na linii utleniania anodowego, do których należy także pasywacja TCP wg MIL-DTL-5541. Zobacz więcej