
Niklowanie chemiczne
Równomierna warstwa 5 do 50 µm także na krawędziach, w gwintach i otworach. Po obróbce cieplnej twardość do 1000 HK100.
Równomierna warstwa 5 do 50 µm także na krawędziach, w gwintach i otworach. Po obróbce cieplnej twardość do 1000 HK100.

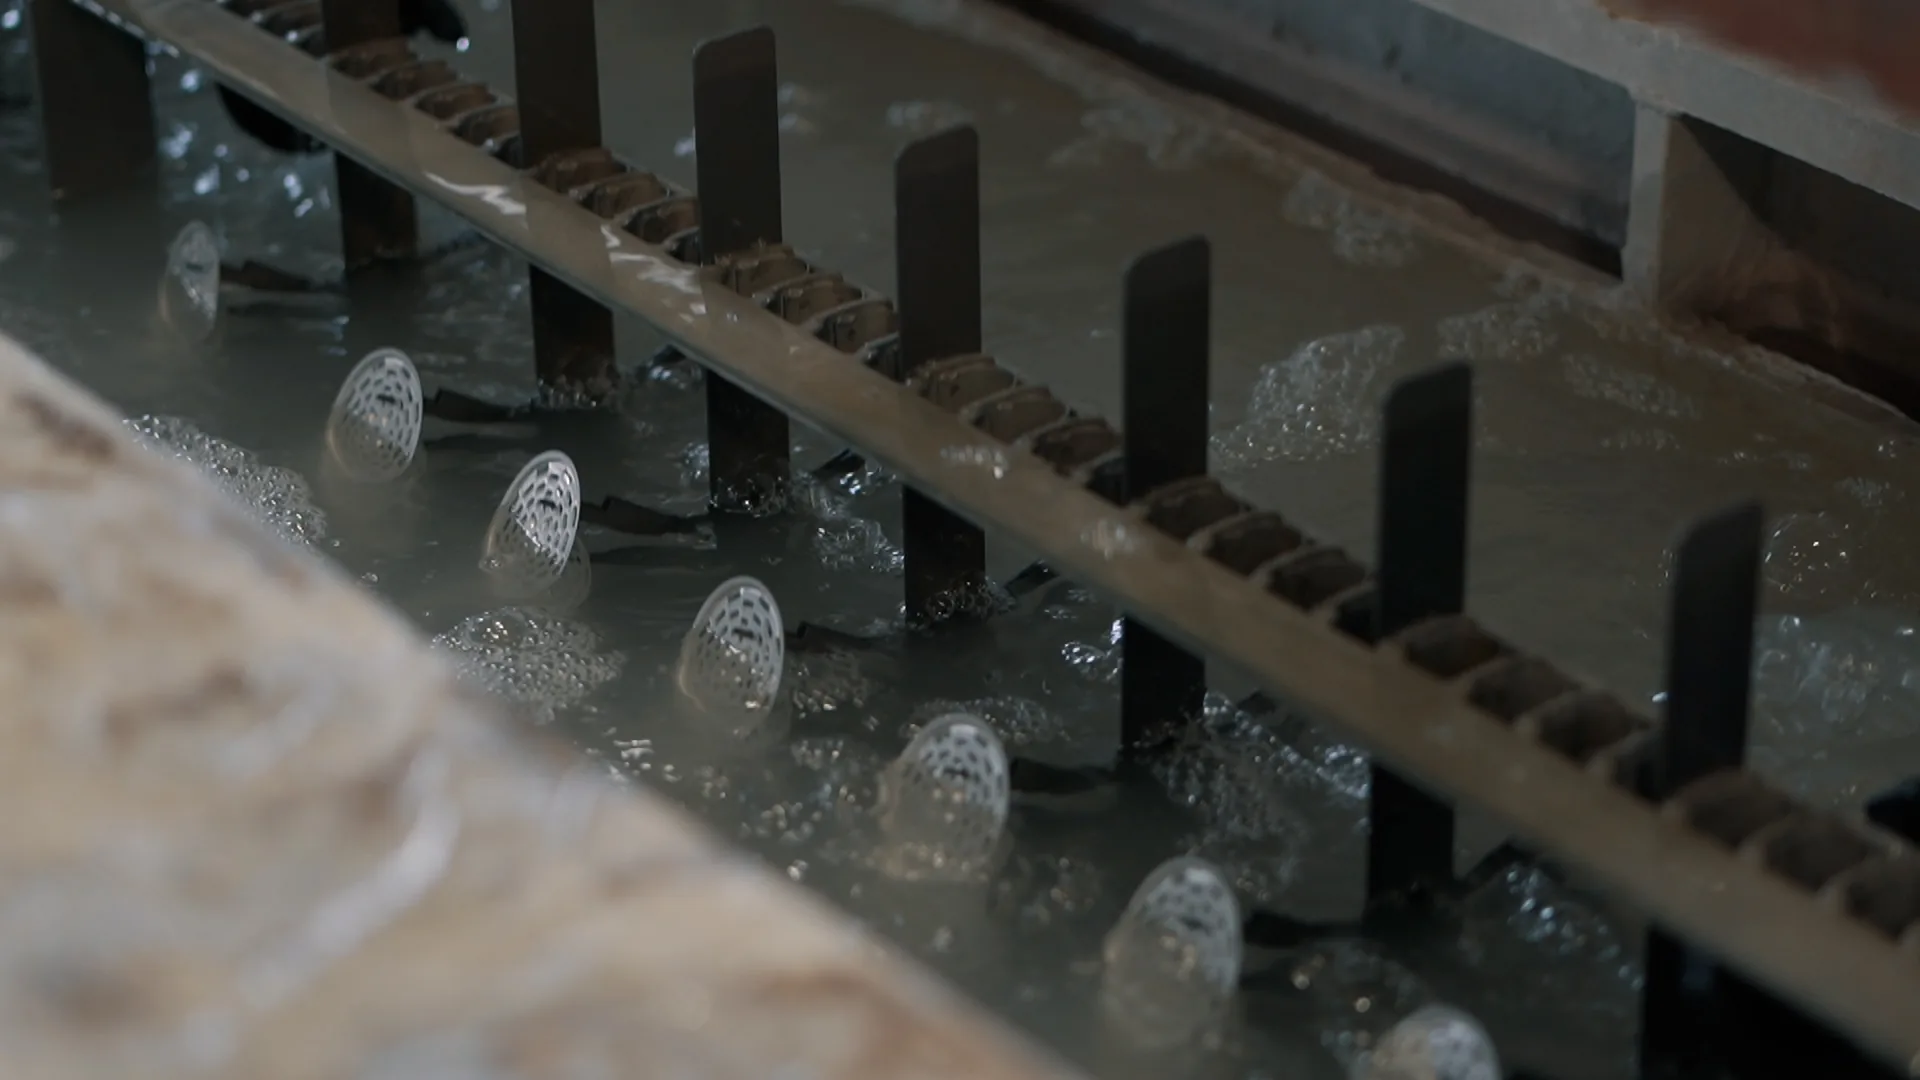
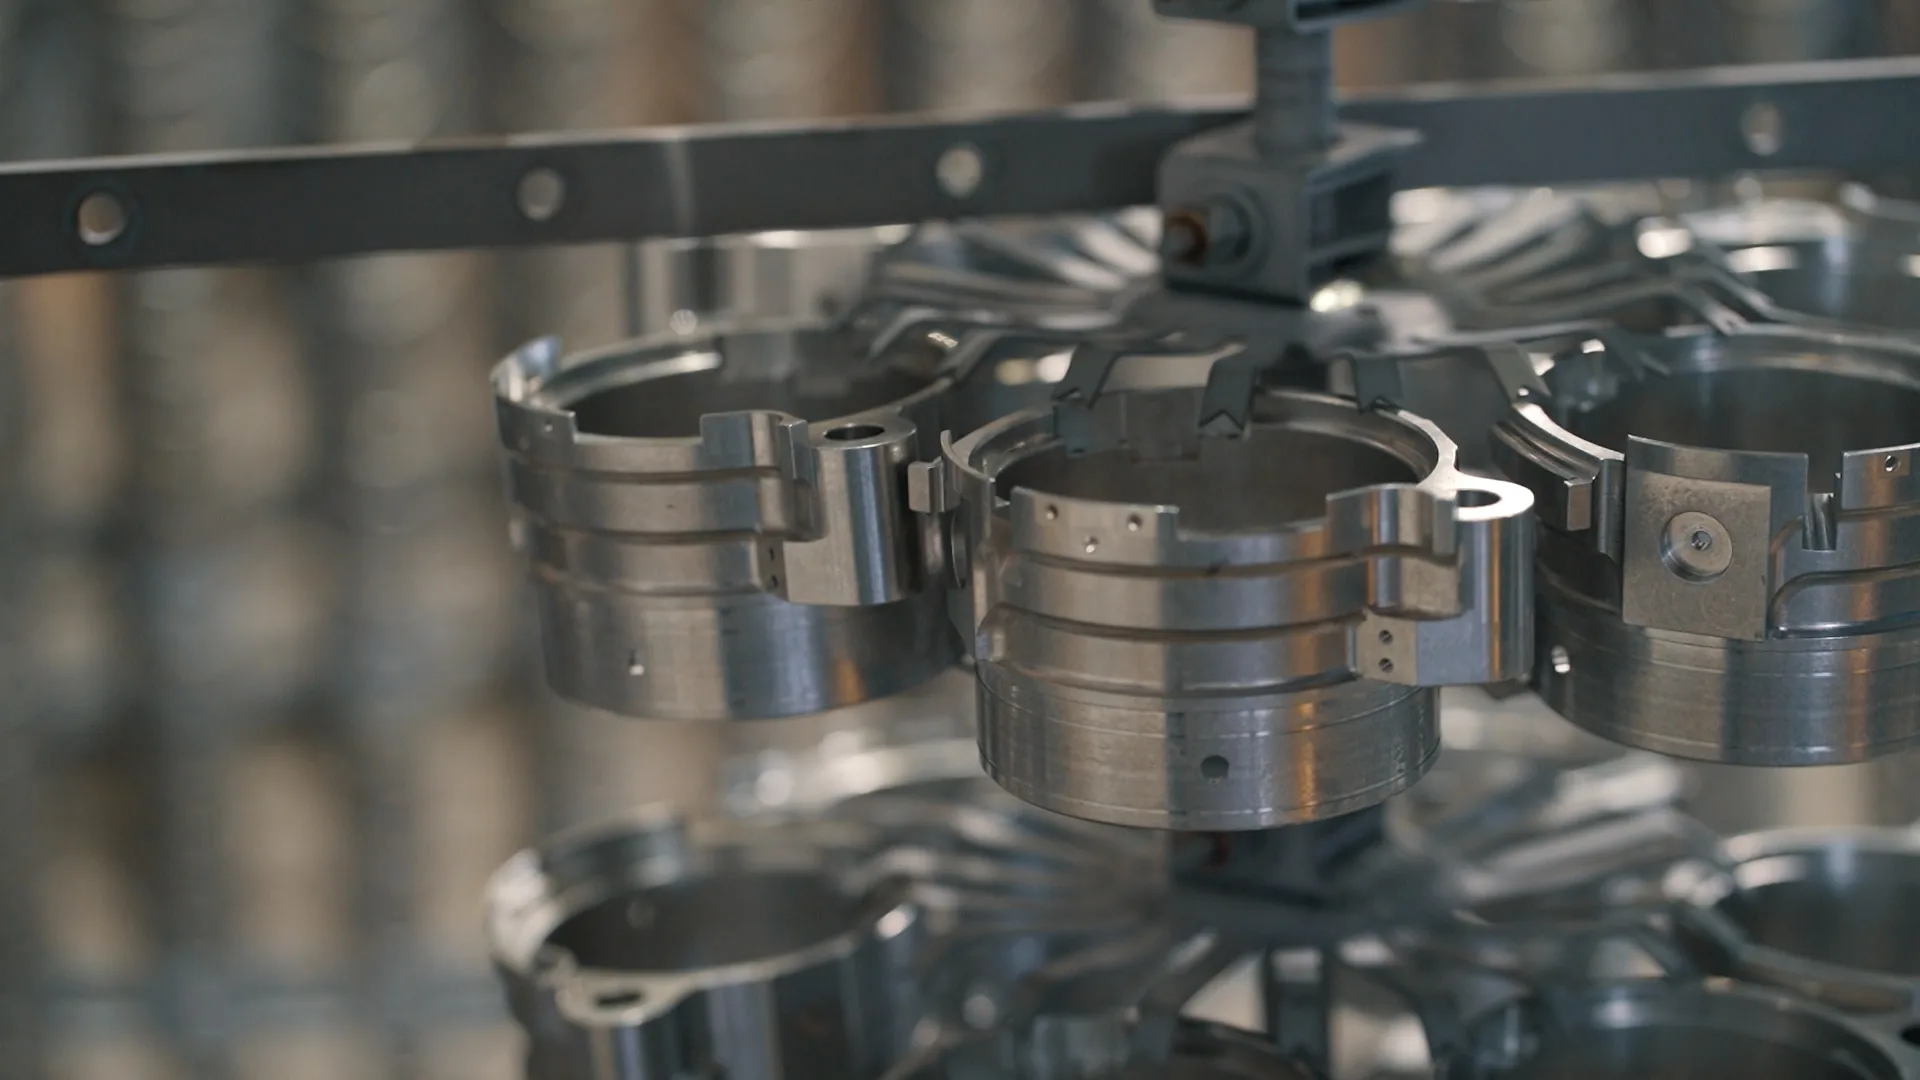
Niklowanie chemiczne to proces bezprądowy, w którym na powierzchni stali powstaje twarda warstwa niklowo-fosforowa, odporna na ścieranie i korozję.
Warstwa powstaje w wyniku reakcji chemicznej, a nie prądu elektrycznego. Dlatego nie pogrubia się na krawędziach i nie ścienia w otworach, jak zwykle przy niklowaniu galwanicznym. Niklujemy w wersji Mid-Phos o zawartości fosforu 5 do 7 %, która łączy twardość, odporność na ścieranie i ochronę przed korozją. Niklowanie bezprądowe jest objęte zakresem naszego certyfikatu ISO 9001:2015.
Stal i stopy żelaza
Dostawa w 5 do 10 dni roboczych
Części do 1500 × 1000 × 450 mm i 700 kg
Części stalowe o złożonej geometrii, które wymagają równomiernej warstwy.
Części funkcjonalne wymagające twardości i odporności na ścieranie.
Części wymagające ochrony antykorozyjnej stali z dokładnie przewidywalną zmianą wymiarów.
Dlaczego warto wybrać niklowanie chemiczne
W 30 sekund sprawdzisz, czy niklowanie chemiczne to właściwy wybór dla Twojej części. Jeśli nie masz pewności, wyślij nam rysunek, a technik doradzi.
Złożona geometria części
Twoja część ma gwinty, otwory nieprzelotowe lub wewnętrzne wnęki. Nikiel osadza się wszędzie tam, gdzie dociera kąpiel, a warstwa ma tam praktycznie taką samą grubość jak na płaskiej powierzchni.
Twardość i odporność na ścieranie
Potrzebujesz twardej powierzchni odpornej na ścieranie. Po naniesieniu warstwa ma twardość 600 do 700 HK100, po obróbce cieplnej 850 do 1000 HK100. Ubytek materiału w teście ścieralności (indeks TWI) spada przy tym z 14 do 18 na 8 do 12.
Przewidywalne wymiary
Musisz chronić część stalową przed korozją i zachować tolerancje. Warstwa rośnie równomiernie, więc jej grubość uwzględnisz na rysunku z wyprzedzeniem. Ustawiamy ją w zakresie 5 do 50 µm; przy 25 µm wytrzymuje ponad 96 godzin w obojętnej mgle solnej (ASTM B117).
Wyniki, które
możesz zmierzyć
Nie podajemy ocen słownych, tylko mierzalne liczby, które można sprawdzić na Twojej części.
maks. twardość po obróbce cieplnej
Po obróbce cieplnej warstwa osiąga 850 do 1000 HK100, bez niej 600 do 700 HK100.
w mgle solnej
Przy grubości warstwy 25 µm, test NSS wg ASTM B117.
odporność na ścieranie
Odporność na ścieranie po obróbce cieplnej (niższa liczba oznacza wyższą odporność). Po naniesieniu 14 do 18 TWI.
Warianty niklowania chemicznego
NiP Mid-Phos po naniesieniu
NiP Mid-Phos z obróbką cieplną
Parametry
techniczne
Niklowanie chemiczne to proces bezprądowy: warstwa osadza się w wyniku reakcji chemicznej, a nie prądu elektrycznego. Dlatego nie podąża za liniami pola i pokrywa krawędzie, narożniki, gwinty i wnętrze otworów tak samo grubo jak płaską powierzchnię. Przy niklowaniu galwanicznym warstwa na krawędziach się pogrubia, a w otworach ścienia.
Podstawowym materiałem do niklowania jest stal, czyli stopy żelaza. W przypadku stali o twardości powyżej 40 HRC i wytrzymałości powyżej 1290 MPa przed niklowaniem trzeba usunąć naprężenia wewnętrzne, w przeciwnym razie pogorszy się przyczepność powłoki.
Po naniesieniu 600 do 700 HK100. Obróbką cieplną zwiększamy ją do 850 do 1000 HK100. Jednocześnie odporność na ścieranie poprawia się z 14 do 18 TWI na 8 do 12 TWI.
Przy grubości 25 µm ponad 96 godzin w obojętnej mgle solnej wg ASTM B117. Wyższą odporność uzyskasz grubszą warstwą; niklujemy w zakresie 5 do 50 µm.
1500 × 1000 × 500 mm i masa do 700 kg. W przypadku większych lub cięższych części skontaktuj się z nami, a ocenimy możliwe rozwiązania.
ISO 4527, AMS 26074 (MIL-C-26074), AMS 2405 i ASTM B-733. Do każdego zlecenia wystawiamy atest wykonanej obróbki.
Części muszą być oczyszczone z olejów, emulsji i past. Niedopuszczalne są środki na bazie silikonów, oleju rzepakowego, olejów schnących i wosków. Usuń wióry stalowe, zwłaszcza z gwintowanych otworów nieprzelotowych. Zgorzelinę trzeba usunąć mechanicznie lub przez śrutowanie, a resztki ścierniwa wydmuchać sprężonym powietrzem (uwaga na otwory nieprzelotowe i wnęki); spoiny oczyść ze zgorzeliny i tlenków. Części nie mogą być oznaczone farbami ani markerami i muszą być rozmagnesowane, ponieważ szczątkowy magnetyzm przyciąga zanieczyszczenia metaliczne. Pełne warunki znajdziesz w dokumencie Warunki przyjęcia dotyczące wyglądu i czystości części przed obróbką NiP (PR 05/01).
Tak, o grubość warstwy. W przeciwieństwie do niklowania galwanicznego warstwa rośnie równomiernie na całej powierzchni, więc można ją dokładnie uwzględnić w tolerancjach. Grubość warstwy ustawiamy zgodnie z Twoim wymaganiem w zakresie 5 do 50 µm.

Gdzie stosuje się niklowanie chemiczne
Zrealizowaliśmy setki projektów dla wymagających klientów w Europie i poza nią.
Przemysł motoryzacyjny
Komponenty funkcjonalne wymagające twardości, odporności na ścieranie i korozję, bez pogrubienia warstwy na krawędziach, które zmieniłoby pasowanie. Zobacz więcej
Przemysł obronny
Części stalowe narażone na ścieranie i wilgoć, gdzie wymagana jest powłoka wg AMS 26074 (MIL-C-26074). Zobacz więcej
Przemysł maszynowy i elektrotechnika
Części maszyn i urządzeń, na przykład komponenty hydrauliczne, wały i tuleje, w których decydują twardość i dokładny wymiar po obróbce. Zobacz więcej