
Eloxieren von Aluminium
Härte bis 600 HV und Schichtdicke bis 80 µm. Die Oberfläche wandelt sich in Oxid um, das weder abblättert noch reißt.
Härte bis 600 HV und Schichtdicke bis 80 µm. Die Oberfläche wandelt sich in Oxid um, das weder abblättert noch reißt.

Eloxieren (anodische Oxidation) ist ein elektrochemisches Verfahren, bei dem auf der Aluminiumoberfläche kontrolliert eine harte Oxidschicht gebildet wird.
Es handelt sich nicht um einen Anstrich. Die Aluminiumoberfläche wandelt sich in Aluminiumoxid um, das fest mit dem Grundwerkstoff verbunden ist, nicht abblättert und nicht reißt. Die Schicht stoppt weitere Korrosion, ist um ein Vielfaches abrieb- und kratzfester als das Ausgangsmaterial, und ihre mikroporöse Struktur lässt sich mit Farbe füllen und verdichten. Eine so gefärbte Oberfläche ist kompakt und kann nicht abblättern.
Aluminium-Knetlegierungen der Serien 1000, 5000, 6000
Lieferung in 5 bis 10 Arbeitstagen
Teile von 10 mm bis 3700 mm
Korrosionsschutz und hohe Verschleißfestigkeit ohne zusätzlichen Anstrich
Elektrisch nicht leitende Oberfläche; Harteloxal behält seine Isoliereigenschaften auch bei Temperaturen bis 500 °C.
Färben und wählbare Oberflächentextur, beim organischen Färben ohne Maßänderung des Bauteils.
Warum Eloxieren von Aluminium
Finden Sie in 30 Sekunden heraus, ob Eloxieren die richtige Wahl für Ihr Teil ist. Wenn Sie unsicher sind, senden Sie uns eine Zeichnung. Ein Techniker prüft sie und schlägt eine geeignete Behandlung vor.
Korrosionsschutz
Ihr Teil arbeitet in einer Umgebung mit Feuchtigkeit, Salz oder aggressiven Chemikalien. Die verdichtete Eloxalschicht stoppt weitere Korrosion und blättert nicht ab.
Langlebige Optik
Sie brauchen eine gleichmäßige metallische oder farbige Oberfläche, die weder abblättert noch reißt. Die elektrolytischen Farbtöne C31 bis C35 sind hoch UV-stabil und eignen sich für den Außenbereich und Fassaden.
Elektrische Isolierung der Oberfläche
Sie brauchen eine elektrisch nicht leitende Aluminiumoberfläche ohne zusätzliche Lackschicht, direkt in der Struktur der Oxidschicht.
Ergebnisse, die Sie
messen können
Wir nennen keine verbalen Bewertungen, sondern messbare Zahlen, die an Ihrem Teil überprüfbar sind.
max. Teilelänge
Wir bearbeiten Teile bis 3700 × 1700 × 800 mm, das kleinste Teil misst 10 mm. Wir gehören zu den Verarbeitern mit der größten Kapazität in Mitteleuropa.
Härte des Harteloxals
Harteloxal erreicht je nach Legierung 370 bis 600 HV. Die Schicht entsteht elektrochemisch, ohne zusätzlichen Anstrich.
Dicke der Hartschicht
Regelbare Dicke von 10 bis 80 µm bei Harteloxal, 5 bis 25 µm bei Natureloxal. Die Dicke wählen Sie nach der Beanspruchung des Teils.
Varianten des Eloxierens

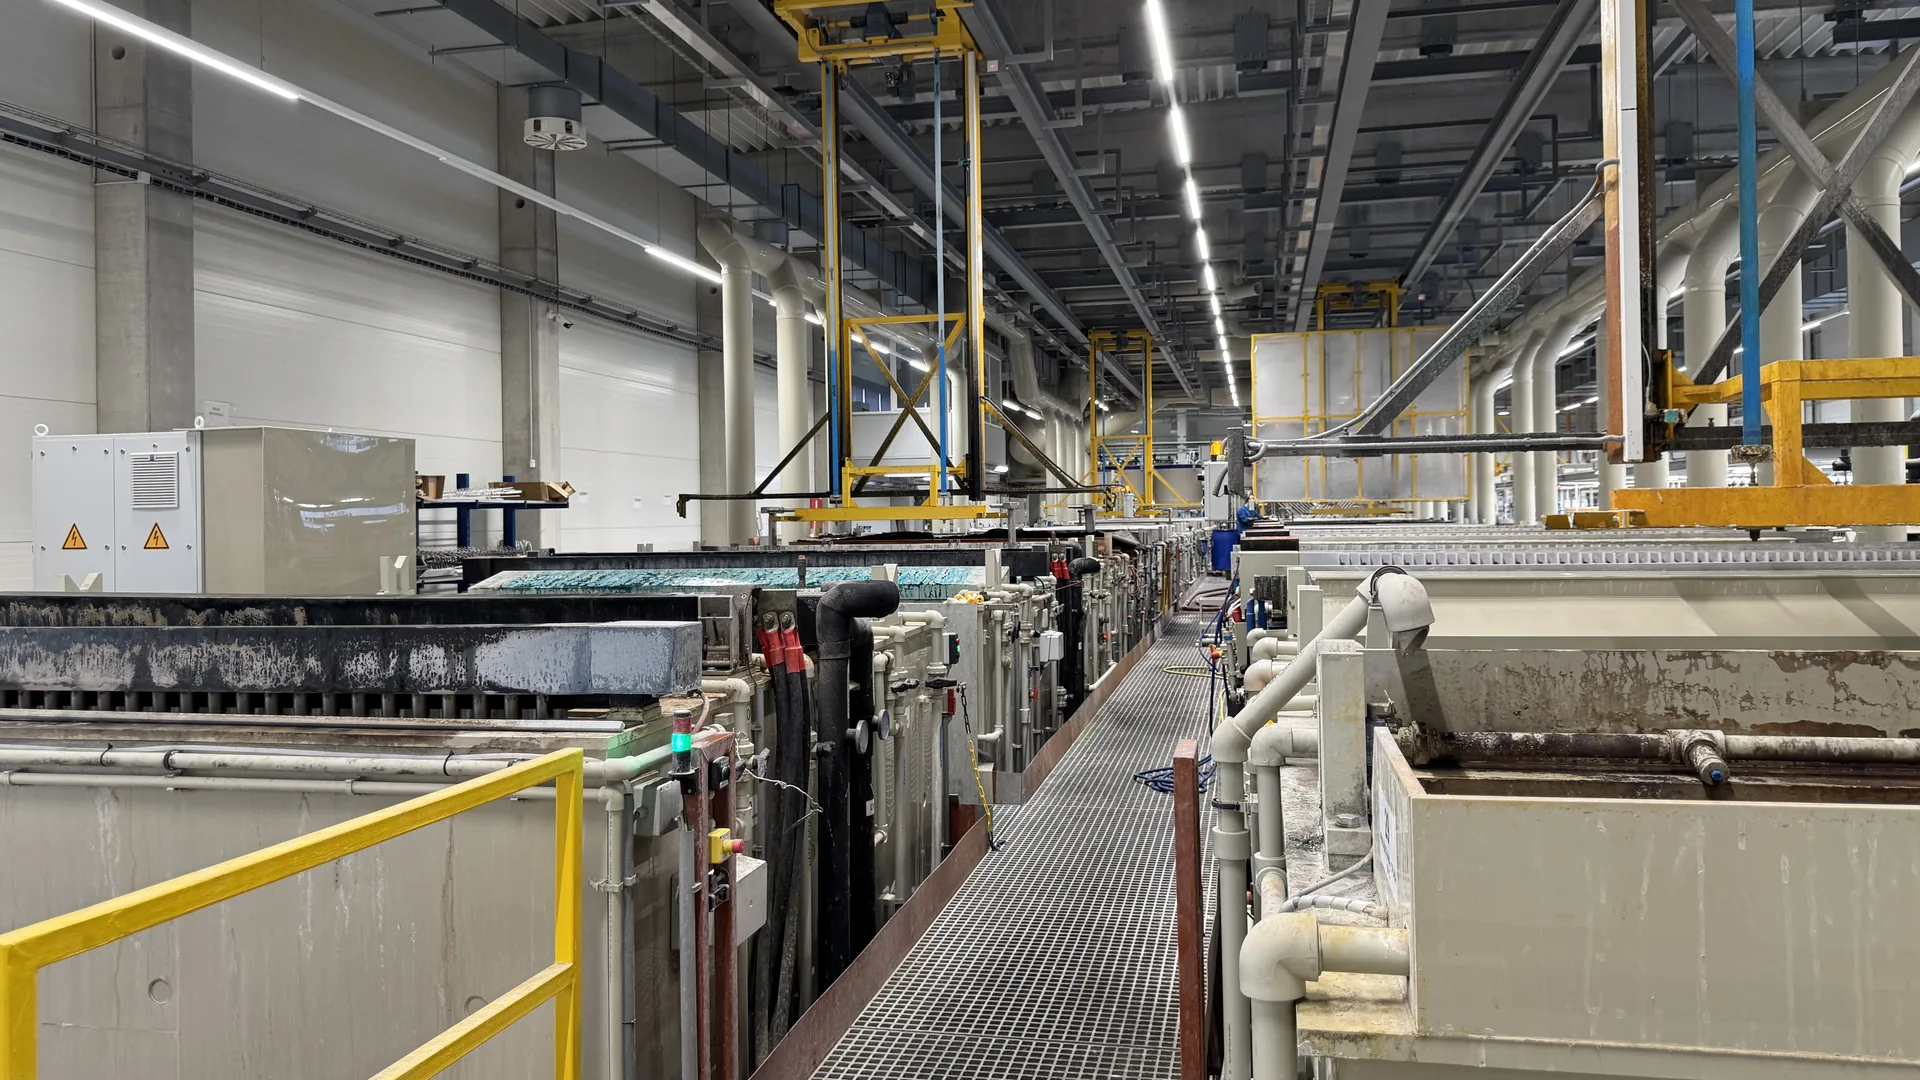
Ablauf des Eloxierens
Entfetten
Beizen
Anodisieren
Färben (optional)
Verdichten
Technische
Daten
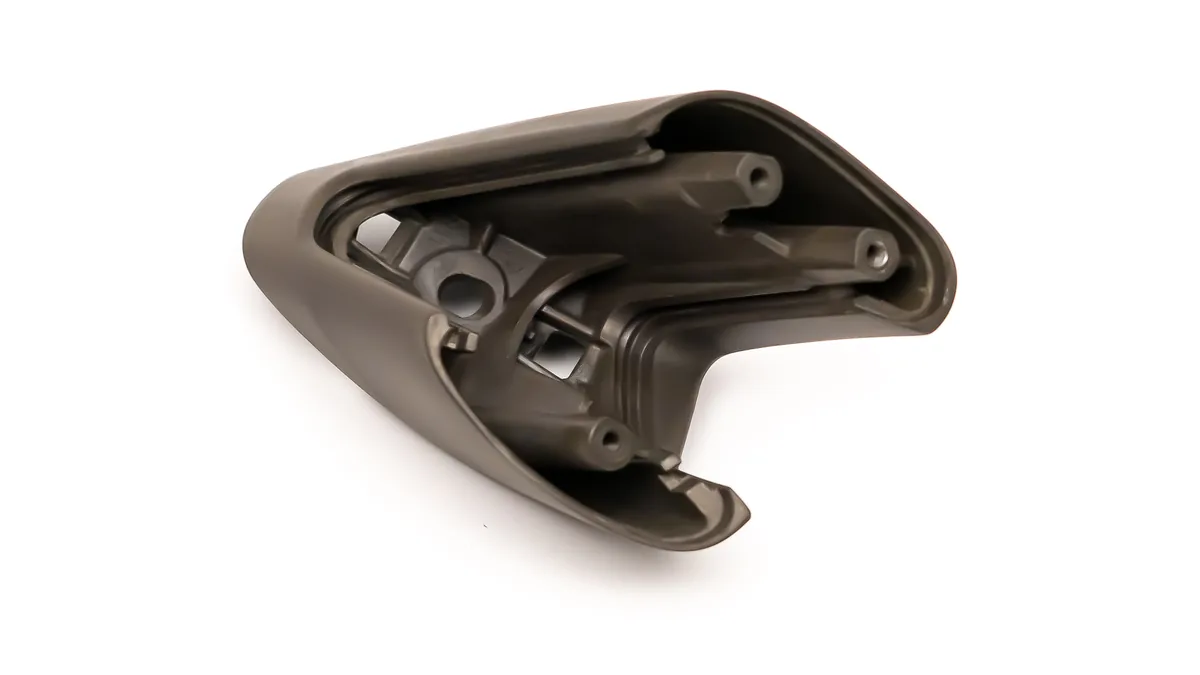
Natureloxal bildet eine Schicht von 5 bis 25 µm und dient vor allem dem Korrosionsschutz und einer dekorativen Optik. Harteloxal bildet eine Schicht von 10 bis 80 µm, ist deutlich härter und verschleißfester und wird für funktionale, mechanisch beanspruchte Teile verwendet. Harteloxal verändert je nach Legierung den Farbton des Teils, von hellgrau über olivgrün bis dunkelbraun. Wenn Sie genaue Werte benötigen, sehen Sie sich den Reiter Techn. Daten an.
Nein. Die besten Ergebnisse liefern Knetlegierungen der Serien 1000, 5000 und 6000 (EN AW-1050, 5083, 6060, 6082, 6063). Einige Legierungen der Serie 7000 bearbeiten wir nach Rücksprache. Aluminiumguss mit hohem Siliziumgehalt ist für das übliche Eloxieren ungeeignet, für Hochdruck-Gussteile haben wir ein spezielles Verfahren entwickelt (Eloxieren von Gussteilen). Geben Sie den Legierungstyp bereits in der Bestellung an: Bei einigen Verfahren ist die Werkstoffspezifikation des Teils unerlässlich.
Die maximalen Abmessungen betragen 3700 × 1700 × 800 mm, die minimale Teilegröße 10 mm. Wir gehören zu den Verarbeitern mit der größten Kapazität in Mitteleuropa. Bei größeren Teilen kontaktieren Sie uns, wir prüfen die Lösungsmöglichkeiten.
Ja, und das muss bei der Konstruktion berücksichtigt werden. Die Oxidschicht wächst zu beiden Seiten der ursprünglichen Oberfläche, wobei der Zuwachs nach außen etwa 50 % der Schichtdicke ausmacht. Bei einer Schicht von 30 µm verringert sich der Durchmesser einer Bohrung um 2 × 15 µm = 30 µm. Rechnen Sie auch mit einer Zunahme der Rauheit, die wir nicht im Voraus genau abschätzen können, da sie von den Prozessbedingungen abhängt. Auch die Oberflächentextur (E0, E6, Polieren) beeinflusst die Abmessungen.
Farben: Schwarz, Gold in mehreren Tönen, Champagner, Blau, Orange, Rot und Violett. Die elektrolytischen Farbtöne C31 bis C35 (von Bronze bis Schwarz) sind hoch UV-stabil und eignen sich für den Außenbereich und Fassaden. Schwarz, Gold, Champagner, Blau und Orange färben wir in Becken mit einem Nutzmaß von 3200 × 1650 × 800 mm, Rot in 2000 × 1100 × 500 mm und Violett in 950 × 300 × 950 mm. Die Oberfläche kann fein matt (E0), matt (E6) oder nach elektrochemischem Polieren glänzend sein.
Ja, auf zwei Arten. Penetriertes Teflon ist ein mit Teflon getränktes Harteloxal (PTFE 3 bis 5 µm): Die Oberfläche ist gleitfähig und die Abmessungen des Bauteils ändern sich nicht. Duroplastisches Teflon ist eine eigenständige Beschichtung mit einer Dicke von 10 bis 50 µm, die wir auf Aluminium über Harteloxal auftragen; einige Typen sind für den Lebensmittelkontakt zugelassen. Details finden Sie in den Kategorien Kombinierte Beschichtungen und Antihaftbeschichtungen.
Die Teile müssen frei von Ölen, Emulsionen, Pasten und Spänen sein (insbesondere Gewinde-Sacklöcher). Unzulässig sind Mittel auf Basis von Silikonen, Rapsöl, trocknenden Ölen und Wachsen. Die Teile dürfen nicht mit Farben oder Markern gekennzeichnet, mit Klebeband beklebt sein oder Teile aus anderen Metallen als Aluminium enthalten. Bei undichten Schweißnähten treten Lösungsreste aus den Spalten aus und beeinträchtigen die Qualität der Behandlung; bei hohlen Schweißbaugruppen empfehlen wir, den Abfluss über eine technologische Öffnung zu lösen. Verpacken Sie die Teile nicht in Luftpolsterfolie. Die vollständigen Bedingungen finden Sie im Dokument Bedingungen für Aussehen und Sauberkeit der Teile (PR 06/24).
Die Bestellung und Zeichnungsunterlagen mit den tatsächlichen Abmessungen des Teils, festgelegten Kontaktpunkten und gekennzeichneter Sichtfläche; diese benötigen wir zur Berechnung der Gesamtoberfläche. Ist die Kontaktstelle auf der Zeichnung nicht festgelegt, wählen wir sie nach eigenem Ermessen. Anforderungen an den Schutz von Bohrungen, Gewinden oder Flächen geben Sie bitte direkt in der Bestellung an, nicht nur in der Zeichnung; das Abdecken wird mit einem Aufpreis berechnet. Wir akzeptieren PDF, DWG, DXF, STEP und IGES. Zu jedem Auftrag stellen wir ein Prüfzeugnis über die durchgeführte Behandlung aus; für die Luftfahrt- und Automobilindustrie erstellen wir auf Wunsch auch erweiterte Qualitätsdokumente.

Wo Eloxieren eingesetzt wird
Wir haben Hunderte von Projekten für anspruchsvolle Kunden in Europa und darüber hinaus umgesetzt.
Luftfahrt- und Verteidigungsindustrie
Wir sind zugelassener Lieferant der Luftfahrt- und Rüstungsindustrie für die anodische Oxidation von Aluminium. Cockpit-Komponenten, Strukturelemente und Präzisionsteile für geprüfte Tier-1- und Tier-2-Lieferanten. Mehr anzeigen
Automobilindustrie
Außen- und Innenteile sowie Funktionskomponenten mit hoher Korrosions- und Verschleißbeständigkeit. Mehr anzeigen
Bauindustrie
Fassadenprofile, Architekturelemente und Komponenten mit langer Lebensdauer im Außenbereich, Natureloxal der Klasse 20 und UV-stabile elektrolytische Farbtöne C31 bis C35. Mehr anzeigen