

Harteloxal
Schicht von 10 bis 80 µm, Härte 370 bis 600 HV und elektrische Isolierung auch bei Temperaturen bis 500 °C.
Schicht von 10 bis 80 µm, Härte 370 bis 600 HV und elektrische Isolierung auch bei Temperaturen bis 500 °C.

Harteloxal ist die anodische Oxidation von Aluminium, bei der eine dicke und sehr harte Oxidschicht von 10 bis 80 µm entsteht. Es ist für verschleißbeanspruchte Funktionsteile bestimmt.
Wie beim Natureloxal wird auf das Aluminium kein anderes Material aufgetragen, die Oberfläche wandelt sich in Aluminiumoxid um, das fest mit dem Grundwerkstoff verbunden ist. Harteloxal bietet hervorragende Verschleißfestigkeit, hohe Härte und sehr gute Korrosionsbeständigkeit; die Schicht ist bis zum Schmelzpunkt temperaturbeständig und isoliert elektrisch auch bei Temperaturen bis 500 °C. Sie dient auch als Grundschicht für Gleitlacke und Teflon. Den Farbton der ungefärbten Schicht bestimmen Legierung und Dicke, von Hellgrau über Olivgrün bis Dunkelbraun; wenn Sie ein einheitliches Aussehen brauchen, färben wir die Schicht schwarz.
Aluminium-Knetlegierungen der Serien 1000, 5000, 6000 · Gussteile mit Sonderverfahren
Lieferung in 5 bis 10 Arbeitstagen
Teile von 10 mm bis 3700 × 1700 × 800 mm
Hervorragende Verschleißfestigkeit und hohe Härte, ohne zusätzlich aufgetragenes Material, das abblättern könnte.
Elektrische Isolierung auch bei Temperaturen bis 500 °C, Temperaturbeständigkeit der Schicht bis zum Schmelzpunkt.
Grundschicht für Gleitlacke und Teflon, penetriert wie auch duroplastisch.
Warum Harteloxal
Finden Sie in 30 Sekunden heraus, ob Harteloxal die richtige Wahl für Ihr Teil ist. Wenn Sie unsicher sind, senden Sie uns eine Zeichnung. Ein Techniker prüft sie und schlägt eine geeignete Behandlung vor.
Verschleißbeanspruchtes Teil
Ihr Aluminiumteil reibt, gleitet oder ist Abrieb ausgesetzt. Harteloxal erzeugt eine Schicht von 10 bis 80 µm mit hoher Härte und hervorragender Verschleißfestigkeit, ohne aufgetragenes Material, das abblättern könnte.
Isolierung auch bei hoher Temperatur
Sie brauchen eine elektrisch nicht leitende Oberfläche, die Hitze aushält. Die Harteloxalschicht behält ihre elektrische Isolierung auch bei Temperaturen bis 500 °C und ist bis zum Schmelzpunkt temperaturbeständig.
Vorhersehbare Maße
Das Teil hat enge Toleranzen. Die Schicht wächst zu beiden Seiten der ursprünglichen Oberfläche, nach außen um etwa 50 % ihrer Dicke; bei einer Schicht von 30 µm verringert sich der Bohrungsdurchmesser um 30 µm. Die Dicke können Sie daher schon in der Zeichnung berücksichtigen.
Ergebnisse, die Sie
messen können
Wir nennen keine verbalen Bewertungen, sondern messbare Zahlen, die an Ihrem Teil überprüfbar sind.
max. Schichtdicke
Regelbare Dicke von 10 bis 80 µm je nach Beanspruchung des Teils.
elektrische Isolierung
Die Schicht isoliert auch bei Temperaturen bis 500 °C und ist bis zum Schmelzpunkt temperaturbeständig.
Schichthärte
Harteloxal erreicht je nach Legierung 370 bis 600 HV. Die Schicht entsteht elektrochemisch, ohne zusätzlichen Anstrich.
Varianten von Harteloxal
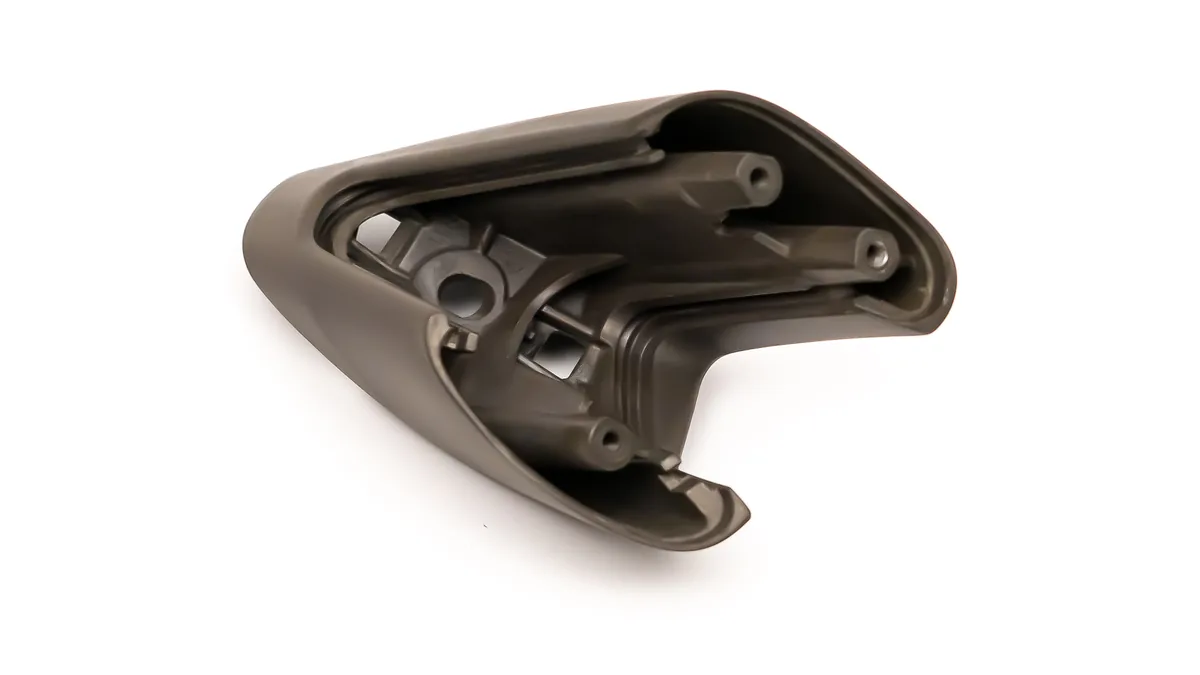
Ungefärbtes Harteloxal
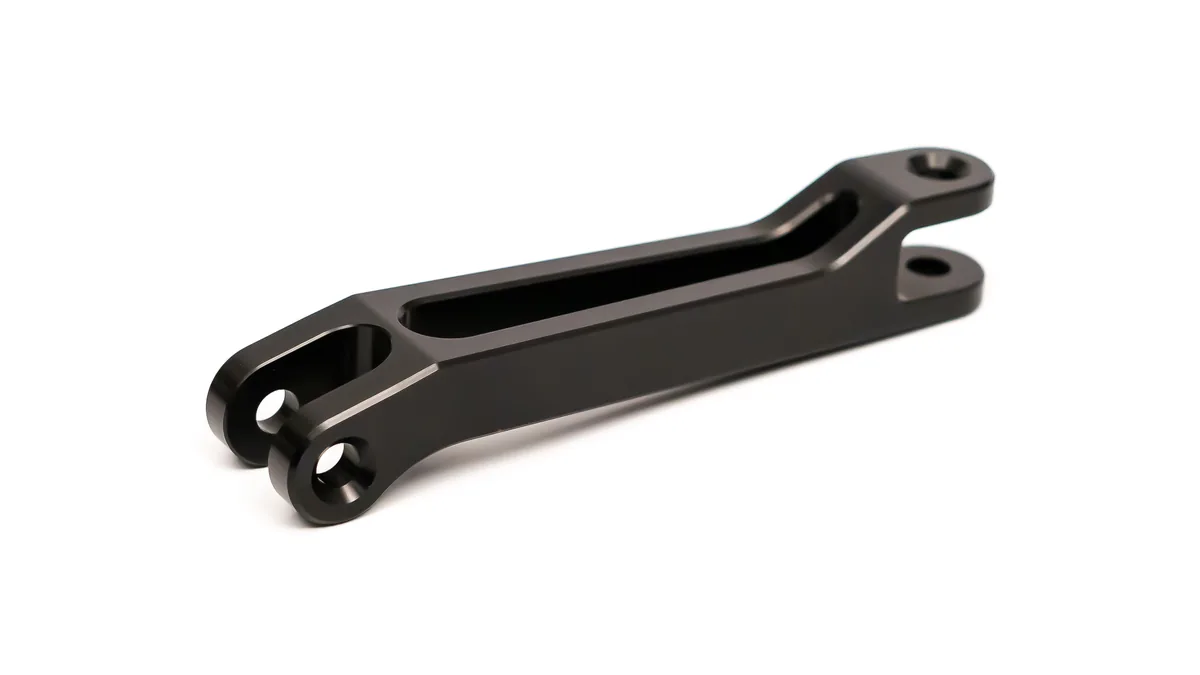
Schwarz gefärbtes Harteloxal
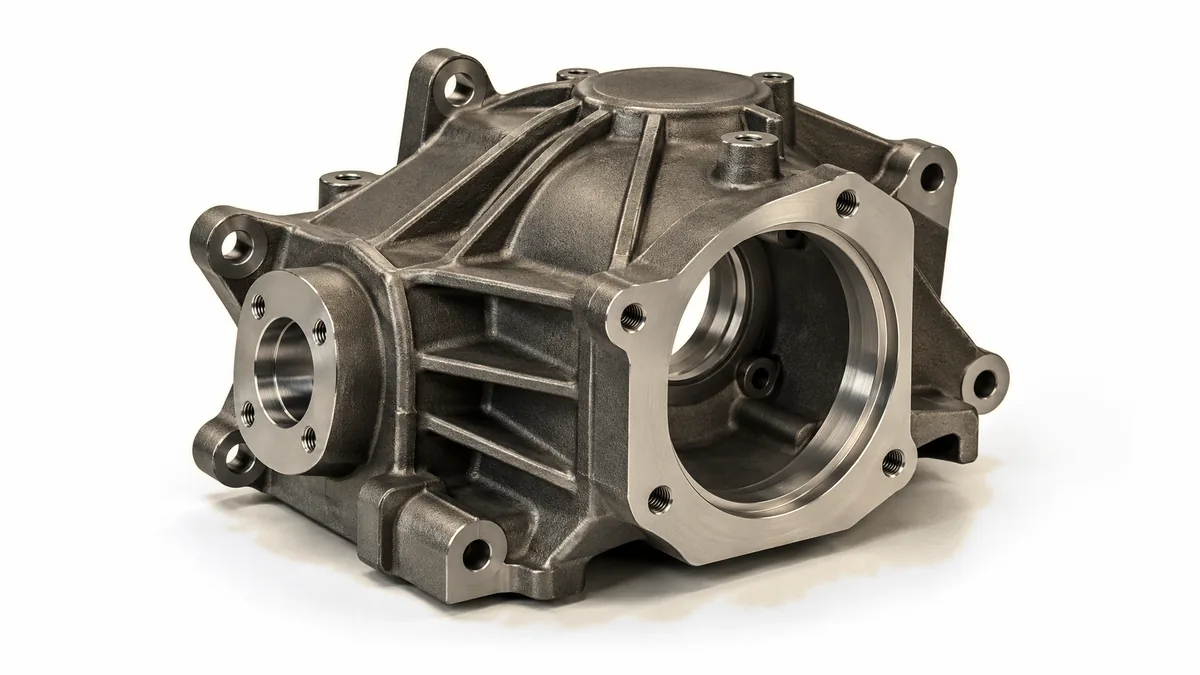
Harteloxal für Gussteile
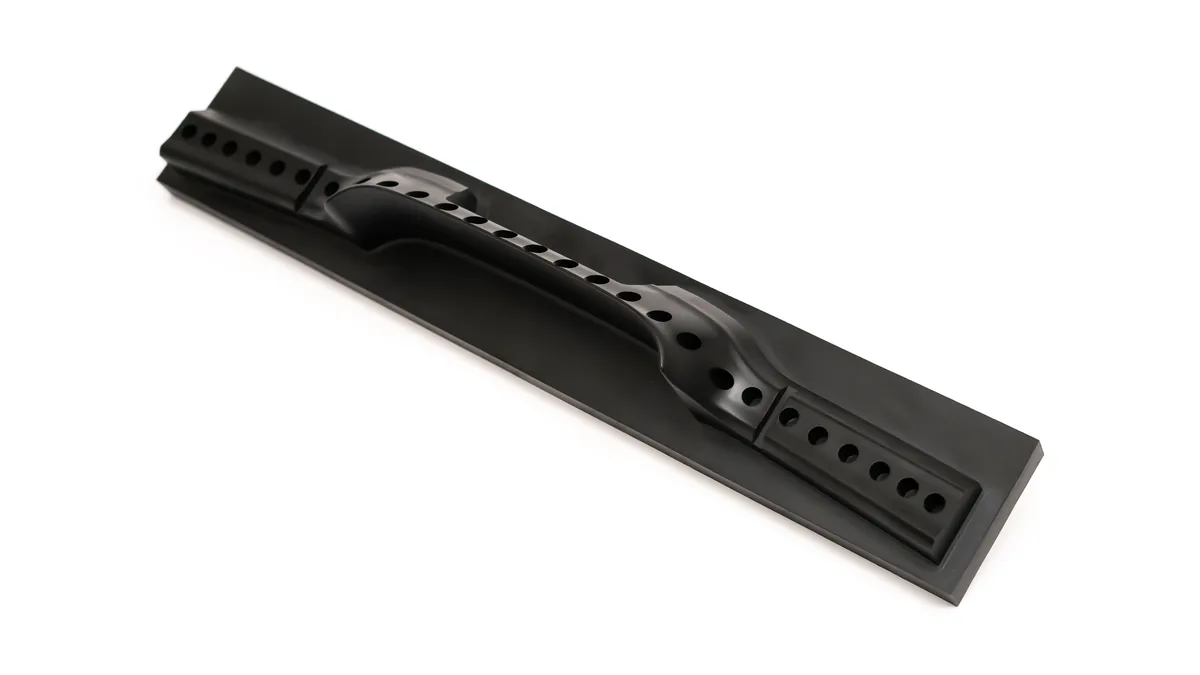
Penetriertes Teflon
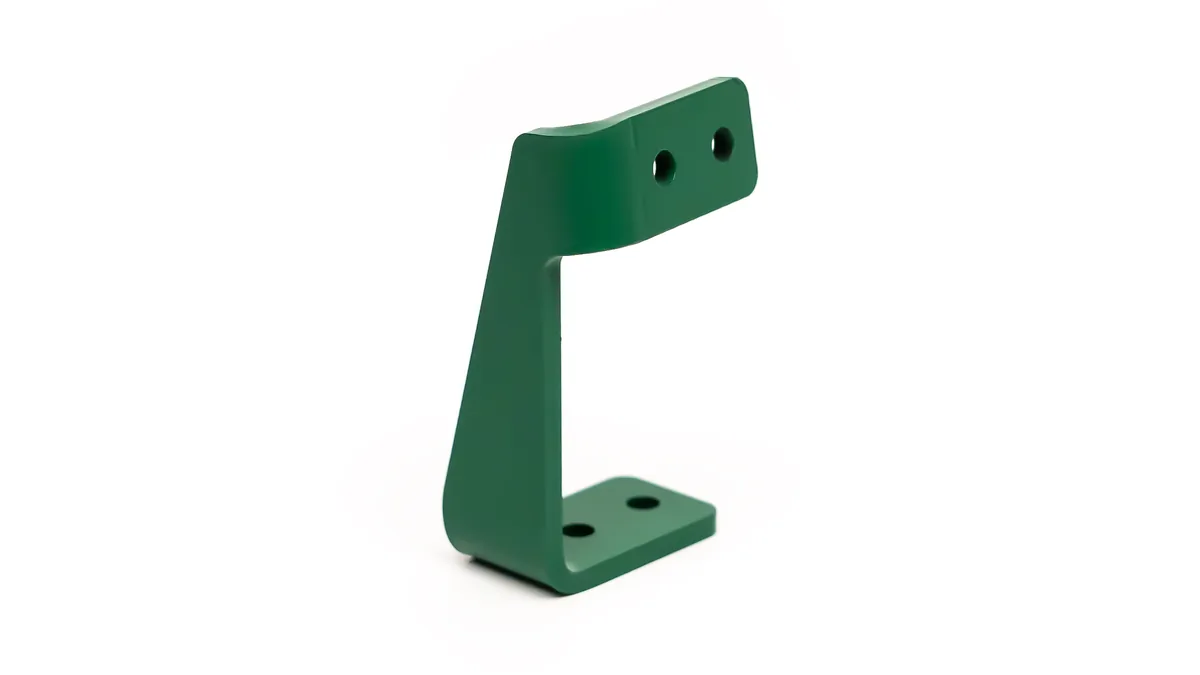
Duroplastisches Teflon
Ablauf des Harteloxierens
Entfetten
Beizen
Hartanodisieren
Schwarzfärbung (optional)
Verdichten (optional)
Technische
Daten
Natureloxal bildet eine Schicht von 5 bis 25 µm und dient vor allem dem Korrosionsschutz und dem dekorativen Aussehen. Harteloxal bildet eine Schicht von 10 bis 80 µm, ist deutlich härter und verschleißfester und wird für funktionale, mechanisch beanspruchte Teile eingesetzt. Seinen ungefärbten Farbton bestimmt die Legierung, von Hellgrau über Olivgrün bis Dunkelbraun.
Die Dicke stellen wir im Bereich von 10 bis 80 µm ein, je nachdem, wie das Teil beansprucht wird. Rechnen Sie damit, dass die Schicht um etwa 50 % ihrer Dicke nach außen wächst. Senden Sie uns die Zeichnung und den Legierungstyp, ein Techniker empfiehlt Ihnen die Dicke.
Ja. Die Oxidschicht wächst zu beiden Seiten der ursprünglichen Oberfläche, der Zuwachs nach außen beträgt etwa 50 % der Schichtdicke. Bei einer Schicht von 30 µm verringert sich der Bohrungsdurchmesser um 2 × 15 µm = 30 µm. Geben Sie die Abdeckung von Bohrungen, Gewinden oder Flächen direkt in der Bestellung an, das Maskieren wird mit Aufpreis berechnet.
Der Farbton der ungefärbten Schicht hängt von Legierungstyp und Schichtdicke ab, von Hellgrau über Olivgrün bis Dunkelbraun. Wenn Sie ein einheitliches Aussehen bei Teilen aus verschiedenen Legierungen brauchen, färben wir die Schicht schwarz.
Beim Verdichten in heißem Wasser sinken Härte und Verschleißfestigkeit der Schicht. Beim Kaltverdichten werden die Poren mit Metallionen geschlossen, und die mechanischen Eigenschaften ändern sich nicht. Die Variante wählen wir danach, ob für das Teil Korrosion oder mechanische Beanspruchung Vorrang hat.
Ja, auf zwei Arten. Penetriertes Teflon tränkt die Hartschicht mit einer Teflondispersion (PTFE 3 bis 5 µm) und verbessert die Gleiteigenschaften bei gleichbleibenden Maßen des Teils. Duroplastisches Teflon ist eine eigenständige Beschichtung auf dem Harteloxal, je nach Typ gleitend oder antihaftend, einige Typen mit Zulassung für den Lebensmittelkontakt.
Ja, mit einem speziellen Verfahren. Gussteile mit hohem Si-, Cu- und Fe-Gehalt lassen sich im Standardverfahren schlecht eloxieren, weil diese Elemente nicht eloxierbar sind. Für Hochdruck-Druckguss (Die Cast) haben wir ein Verfahren der harten anodischen Oxidation mit einer Schichtdicke von min. 20 µm, in manchen Fällen 30 µm, entwickelt. Die Schicht können wir schwarz färben und so den sonst ungleichmäßigen Farbton vereinheitlichen.
Nach ISO 10074, STN EN 2536, MIL-A-8625 und DEF STAN 03-25. Zu jedem Auftrag stellen wir ein Zeugnis über die durchgeführte Behandlung aus; für Luftfahrt und Automotive auch eine erweiterte Qualitätsdokumentation nach Ihrer Spezifikation.

Wo Harteloxal eingesetzt wird
Wir haben Hunderte von Projekten für anspruchsvolle Kunden in Europa und darüber hinaus umgesetzt.
Luftfahrtindustrie
Wir sind zugelassener Lieferant der Luftfahrtindustrie für die anodische Oxidation von Aluminium. Präzisionsteile mit Anforderungen an Härte und Verschleißfestigkeit. Mehr anzeigen
Automobil- und Motorradindustrie
Funktionskomponenten für Autos und Motorräder mit Anforderungen an Härte und Verschleißfestigkeit. Schicht von 10 bis 80 µm. Mehr anzeigen
Maschinenbau und Elektrotechnik
Funktionsteile von Maschinen, an denen Aluminium reibt oder gleitet, und Teile, die auch bei 500 °C elektrisch isolieren sollen. Mehr anzeigen