
Chemisch Vernickeln
Gleichmäßige Schicht von 5 bis 50 µm auch an Kanten, in Gewinden und Bohrungen. Nach Wärmebehandlung Härte bis 1000 HK100.
Gleichmäßige Schicht von 5 bis 50 µm auch an Kanten, in Gewinden und Bohrungen. Nach Wärmebehandlung Härte bis 1000 HK100.

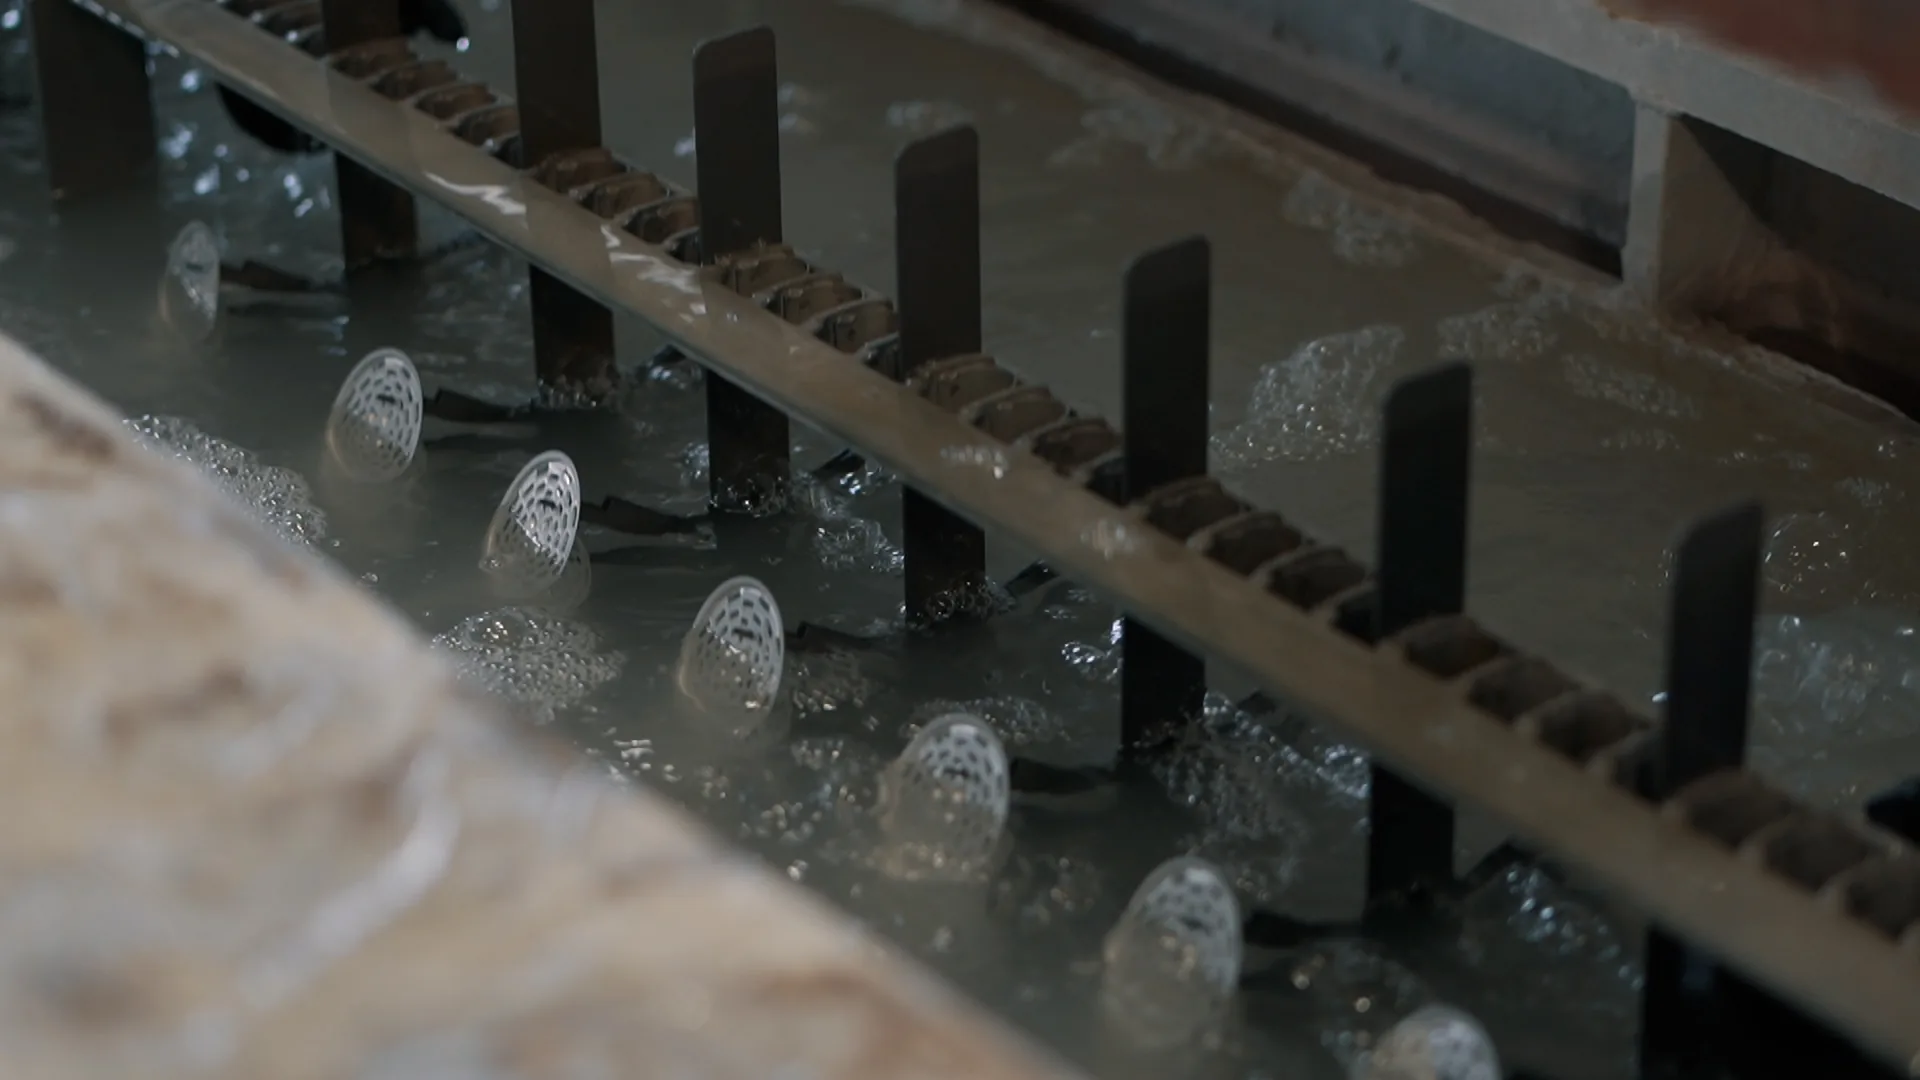
Chemisches Vernickeln ist ein stromloses Verfahren, bei dem auf der Stahloberfläche eine harte, verschleiß- und korrosionsbeständige Nickel-Phosphor-Schicht entsteht.
Die Schicht entsteht durch eine chemische Reaktion, nicht durch elektrischen Strom. Deshalb wird sie an Kanten nicht dicker und in Bohrungen nicht dünner, wie es beim galvanischen Vernickeln üblich ist. Wir vernickeln in der Mid-Phos-Variante mit einem Phosphorgehalt von 5 bis 7 %, die Härte, Verschleißfestigkeit und Korrosionsschutz vereint. Das stromlose Vernickeln liegt im Geltungsbereich unseres Zertifikats ISO 9001:2015.
Stahl und Eisenlegierungen
Lieferung in 5 bis 10 Arbeitstagen
Teile bis 1500 × 1000 × 450 mm und 700 kg
Stahlteile mit komplexer Geometrie, die eine gleichmäßige Schicht benötigen.
Funktionsteile mit Anforderungen an Härte und Verschleißfestigkeit.
Teile, die Korrosionsschutz für Stahl mit genau berechenbarer Maßänderung erfordern.
Warum chemisches Vernickeln
In 30 Sekunden erfahren Sie, ob chemisches Vernickeln die richtige Wahl für Ihr Teil ist. Wenn Sie unsicher sind, senden Sie uns eine Zeichnung, und ein Techniker berät Sie.
Komplexe Teilegeometrie
Ihr Teil hat Gewinde, Sacklöcher oder innere Hohlräume. Nickel scheidet sich überall dort ab, wo das Bad hingelangt, und die Schicht ist dort praktisch genauso dick wie auf einer ebenen Fläche.
Härte und Verschleißfestigkeit
Sie brauchen eine harte, abriebfeste Oberfläche. Nach dem Beschichten hat die Schicht eine Härte von 600 bis 700 HK100, nach der Wärmebehandlung 850 bis 1000 HK100. Der Materialverlust im Abriebtest (TWI-Index) sinkt dabei von 14 bis 18 auf 8 bis 12.
Vorhersehbare Abmessungen
Sie müssen ein Stahlteil vor Korrosion schützen und die Toleranzen einhalten. Die Schicht wächst gleichmäßig, sodass Sie ihre Dicke vorab in die Zeichnung einrechnen können. Wir stellen sie im Bereich von 5 bis 50 µm ein; bei 25 µm hält sie mehr als 96 Stunden im neutralen Salzsprühnebel (ASTM B117).
Ergebnisse, die Sie
messen können
Wir nennen keine verbalen Bewertungen, sondern messbare Zahlen, die an Ihrem Teil überprüfbar sind.
max. Härte nach Wärmebehandlung
Nach der Wärmebehandlung erreicht die Schicht 850 bis 1000 HK100, ohne sie 600 bis 700 HK100.
im Salzsprühnebel
Bei einer Schichtdicke von 25 µm, NSS-Test nach ASTM B117.
Verschleißfestigkeit
Verschleißfestigkeit nach Wärmebehandlung (eine niedrigere Zahl bedeutet höhere Beständigkeit). Nach der Beschichtung 14 bis 18 TWI.
Varianten des chemischen Vernickelns
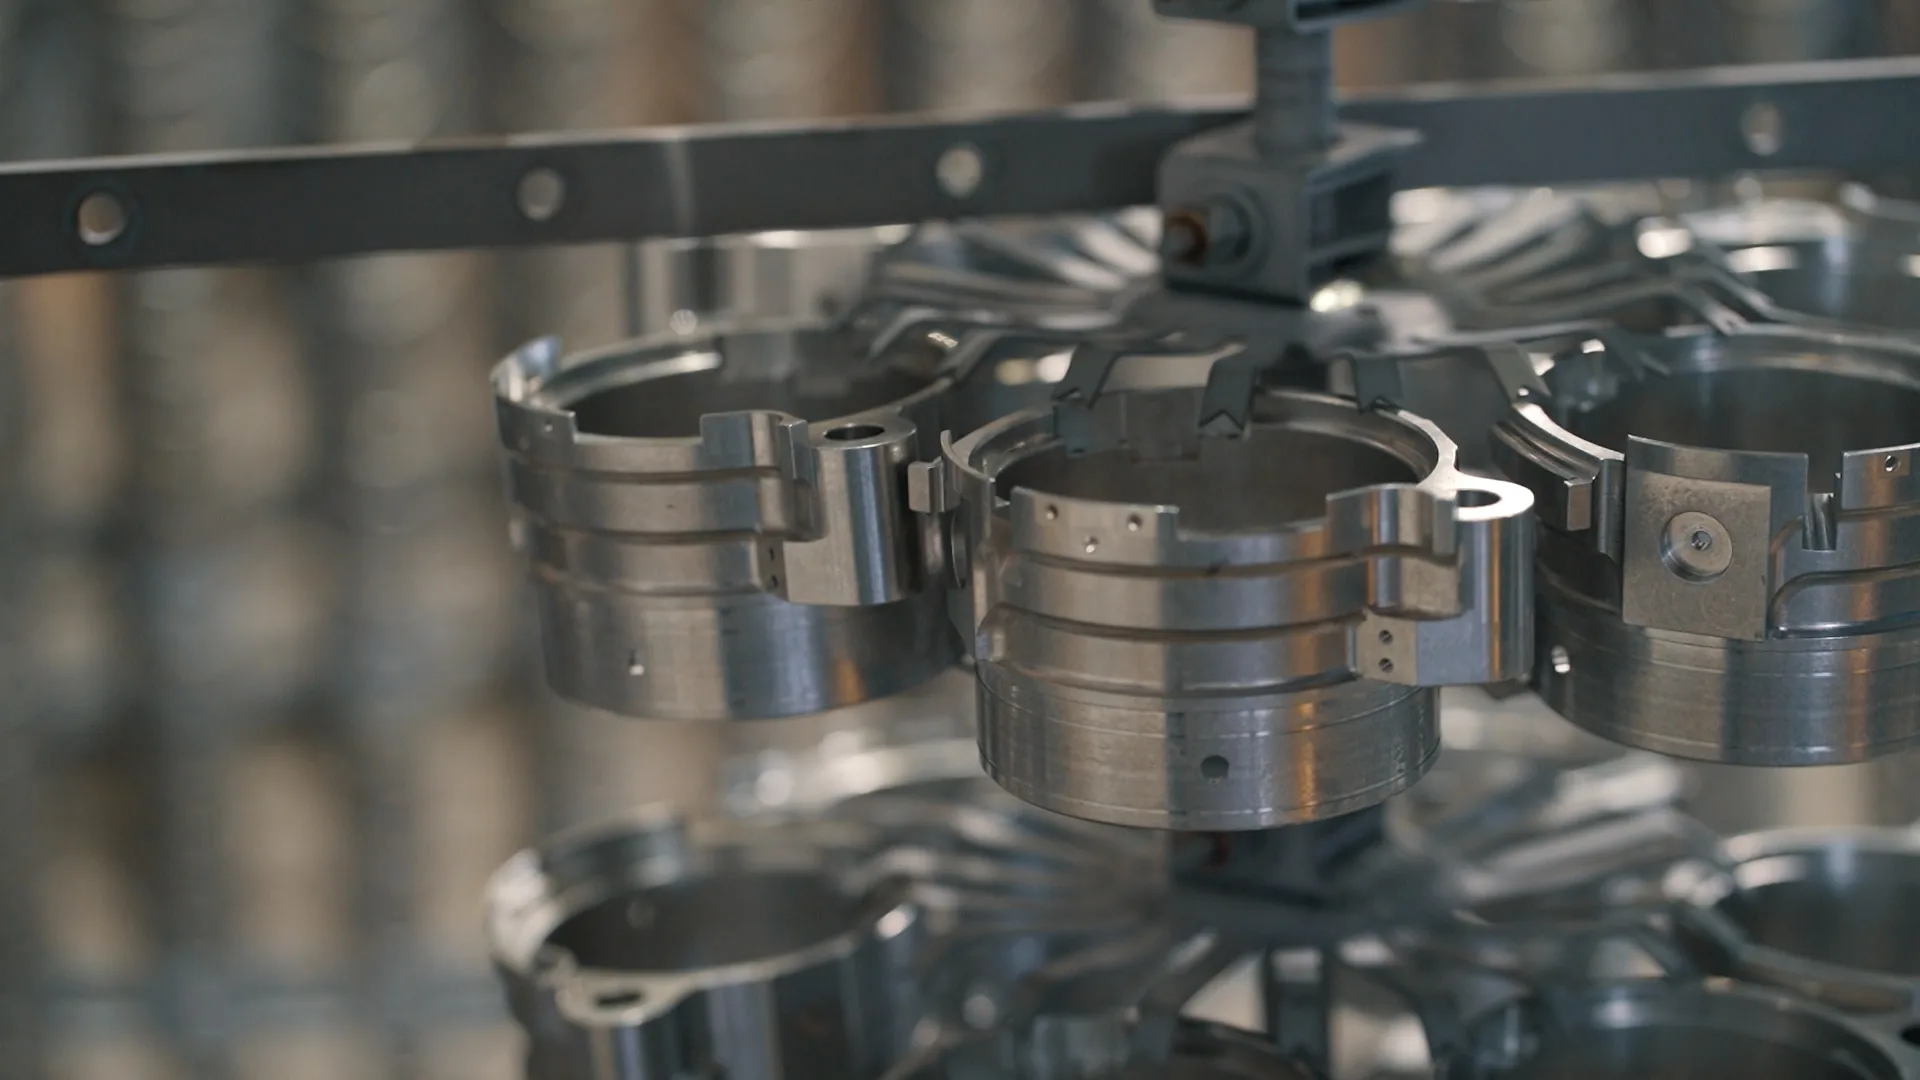
NiP Mid-Phos nach dem Beschichten
NiP Mid-Phos mit Wärmebehandlung
Technische
Daten
Chemisches Vernickeln ist ein stromloses Verfahren: Die Schicht scheidet sich durch eine chemische Reaktion ab, nicht durch elektrischen Strom. Deshalb folgt sie keinen Feldlinien und bedeckt Kanten, Ecken, Gewinde und das Innere von Bohrungen genauso dick wie eine ebene Fläche. Beim galvanischen Beschichten wird die Schicht an Kanten dicker und in Bohrungen dünner.
Der grundlegende Werkstoff ist Stahl bzw. Eisenlegierungen. Bei Stählen mit einer Härte über 40 HRC und einer Festigkeit über 1290 MPa müssen vor dem Vernickeln innere Spannungen abgebaut werden, sonst verschlechtert sich die Haftung der Beschichtung.
Nach dem Beschichten 600 bis 700 HK100. Durch Wärmebehandlung erhöhen wir sie auf 850 bis 1000 HK100. Gleichzeitig verbessert sich die Verschleißfestigkeit von 14 bis 18 TWI auf 8 bis 12 TWI.
Bei einer Dicke von 25 µm mehr als 96 Stunden im neutralen Salzsprühnebel nach ASTM B117. Eine höhere Beständigkeit erreichen Sie mit einer dickeren Schicht, wir vernickeln im Bereich von 5 bis 50 µm.
1500 × 1000 × 500 mm und ein Gewicht bis 700 kg. Bei größeren oder schwereren Teilen kontaktieren Sie uns, wir prüfen die Lösungsmöglichkeiten.
ISO 4527, AMS 26074 (MIL-C-26074), AMS 2405 und ASTM B-733. Zu jedem Auftrag stellen wir ein Prüfzeugnis über die durchgeführte Behandlung aus.
Die Teile müssen frei von Ölen, Emulsionen und Pasten sein. Unzulässig sind Mittel auf Basis von Silikonen, Rapsöl, trocknenden Ölen und Wachsen. Entfernen Sie Stahlspäne, insbesondere aus Gewinde-Sacklöchern. Zunder muss mechanisch oder durch Strahlen entfernt und Strahlmittelreste mit Druckluft ausgeblasen werden (Vorsicht bei Sacklöchern und Hohlräumen); Schweißnähte reinigen Sie von Zunder und Oxiden. Die Teile dürfen nicht mit Farben oder Markern gekennzeichnet sein und müssen frei von Restmagnetismus sein, der metallische Verunreinigungen anzieht. Die vollständigen Bedingungen finden Sie im Dokument Eingangsbedingungen für Aussehen und Sauberkeit der Teile vor der NiP-Oberflächenbehandlung (PR 05/01).
Ja, um die Schichtdicke. Anders als beim galvanischen Beschichten wächst die Schicht gleichmäßig auf der gesamten Oberfläche, sodass sie sich genau in die Toleranzen einrechnen lässt. Die Schichtdicke stellen wir nach Ihrer Anforderung im Bereich von 5 bis 50 µm ein.

Wo chemisches Vernickeln eingesetzt wird
Wir haben Hunderte von Projekten für anspruchsvolle Kunden in Europa und darüber hinaus umgesetzt.
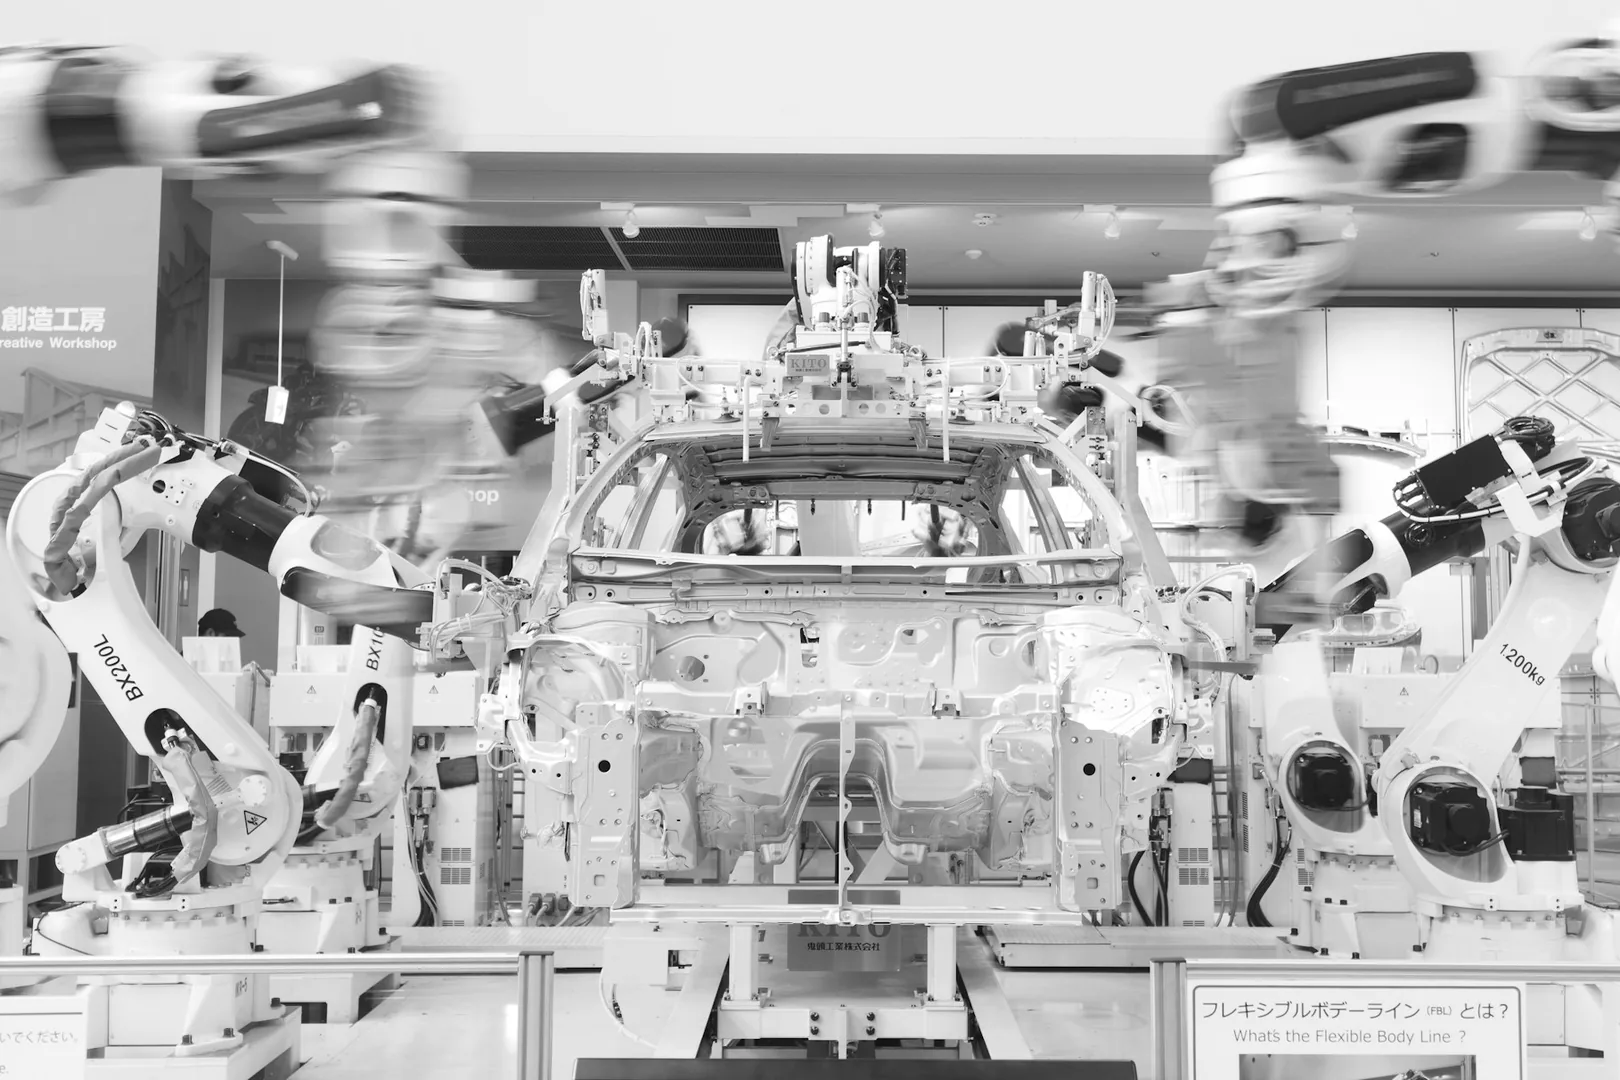
Automobilindustrie
Funktionskomponenten mit Anforderungen an Härte, Verschleiß- und Korrosionsbeständigkeit, ohne Schichtverstärkung an den Kanten, die die Passung verändern würde. Mehr anzeigen
Verteidigungsindustrie
Stahlteile, die Abrieb und Feuchtigkeit ausgesetzt sind und eine Beschichtung nach AMS 26074 (MIL-C-26074) erfordern. Mehr anzeigen
Maschinenbau und Elektrotechnik
Maschinen- und Anlagenteile, zum Beispiel Hydraulikkomponenten, Wellen und Buchsen, bei denen Härte und genaue Maße nach der Behandlung entscheidend sind. Mehr anzeigen