
Chemické niklovanie
Rovnomerná vrstva 5 až 50 µm aj na hranách, v závitoch a dierach. Po tepelnej úprave tvrdosť až 1000 HK100.
Rovnomerná vrstva 5 až 50 µm aj na hranách, v závitoch a dierach. Po tepelnej úprave tvrdosť až 1000 HK100.

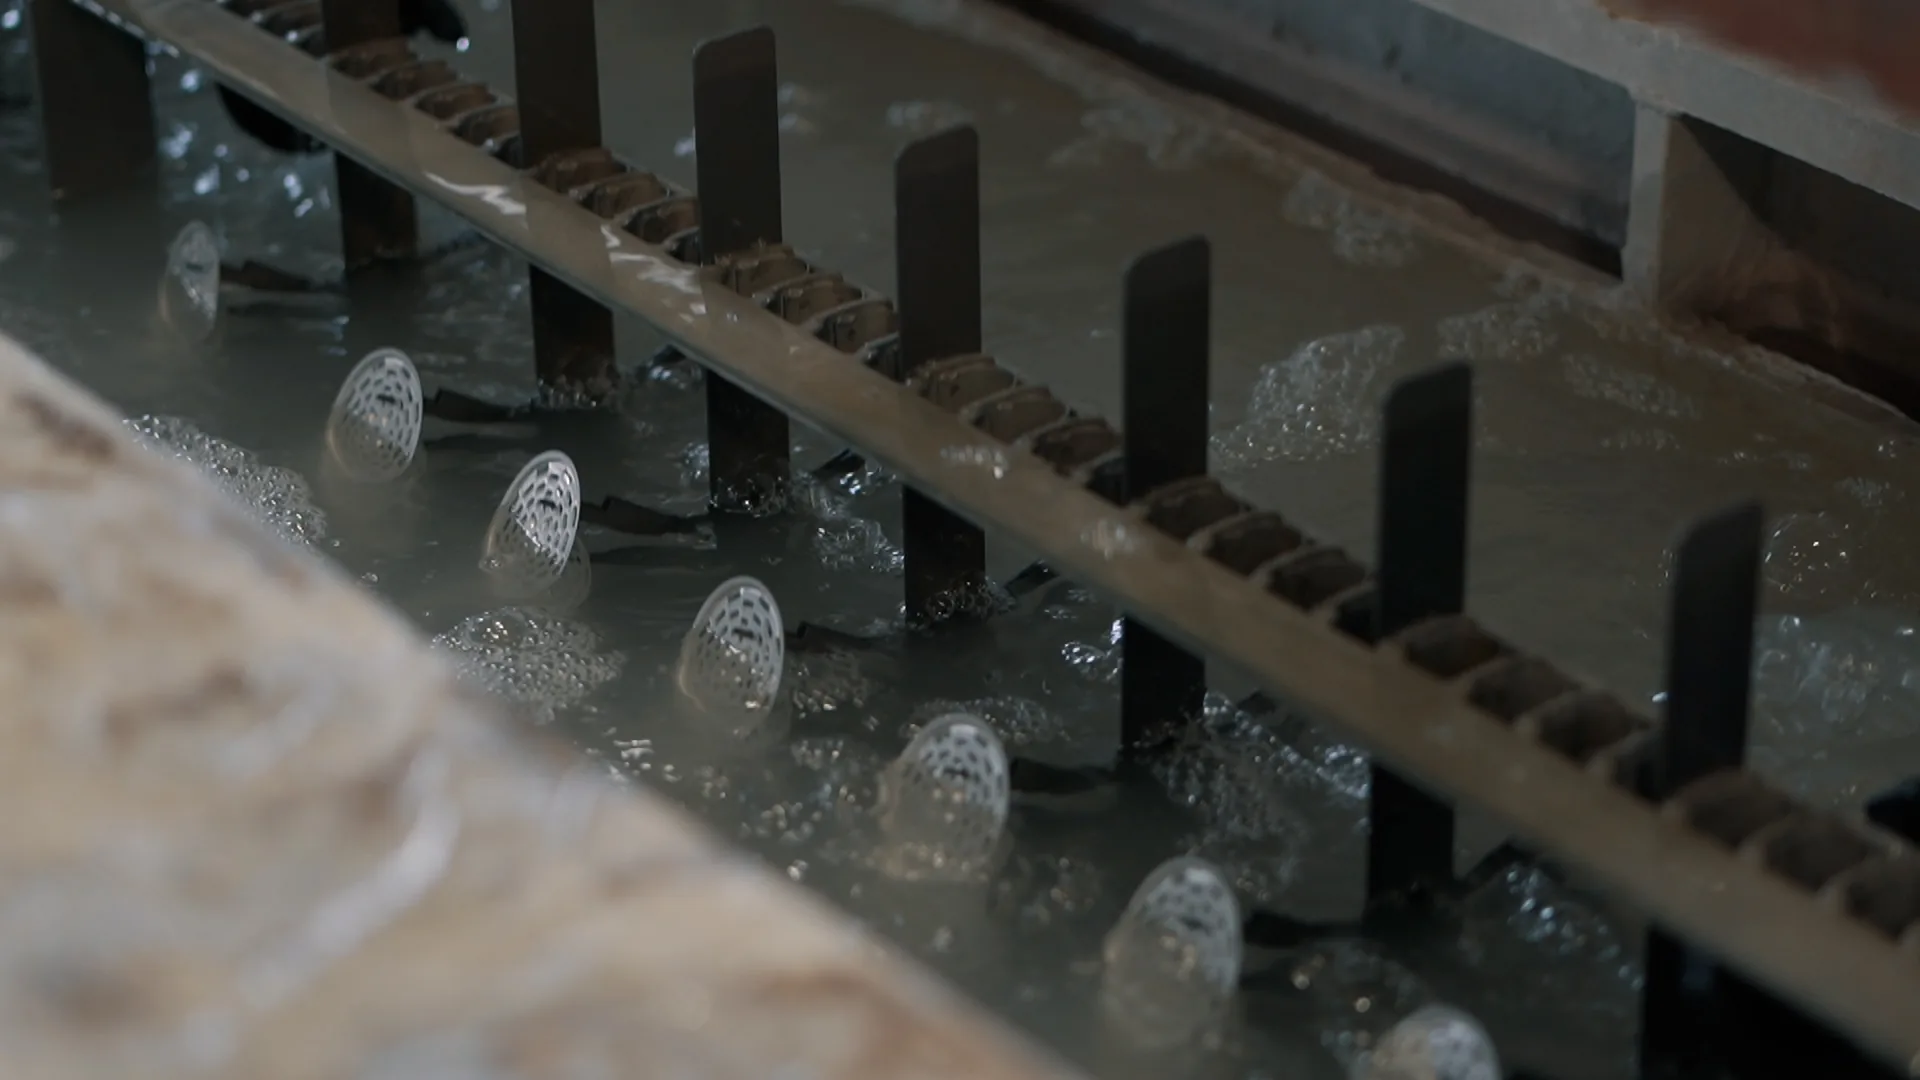
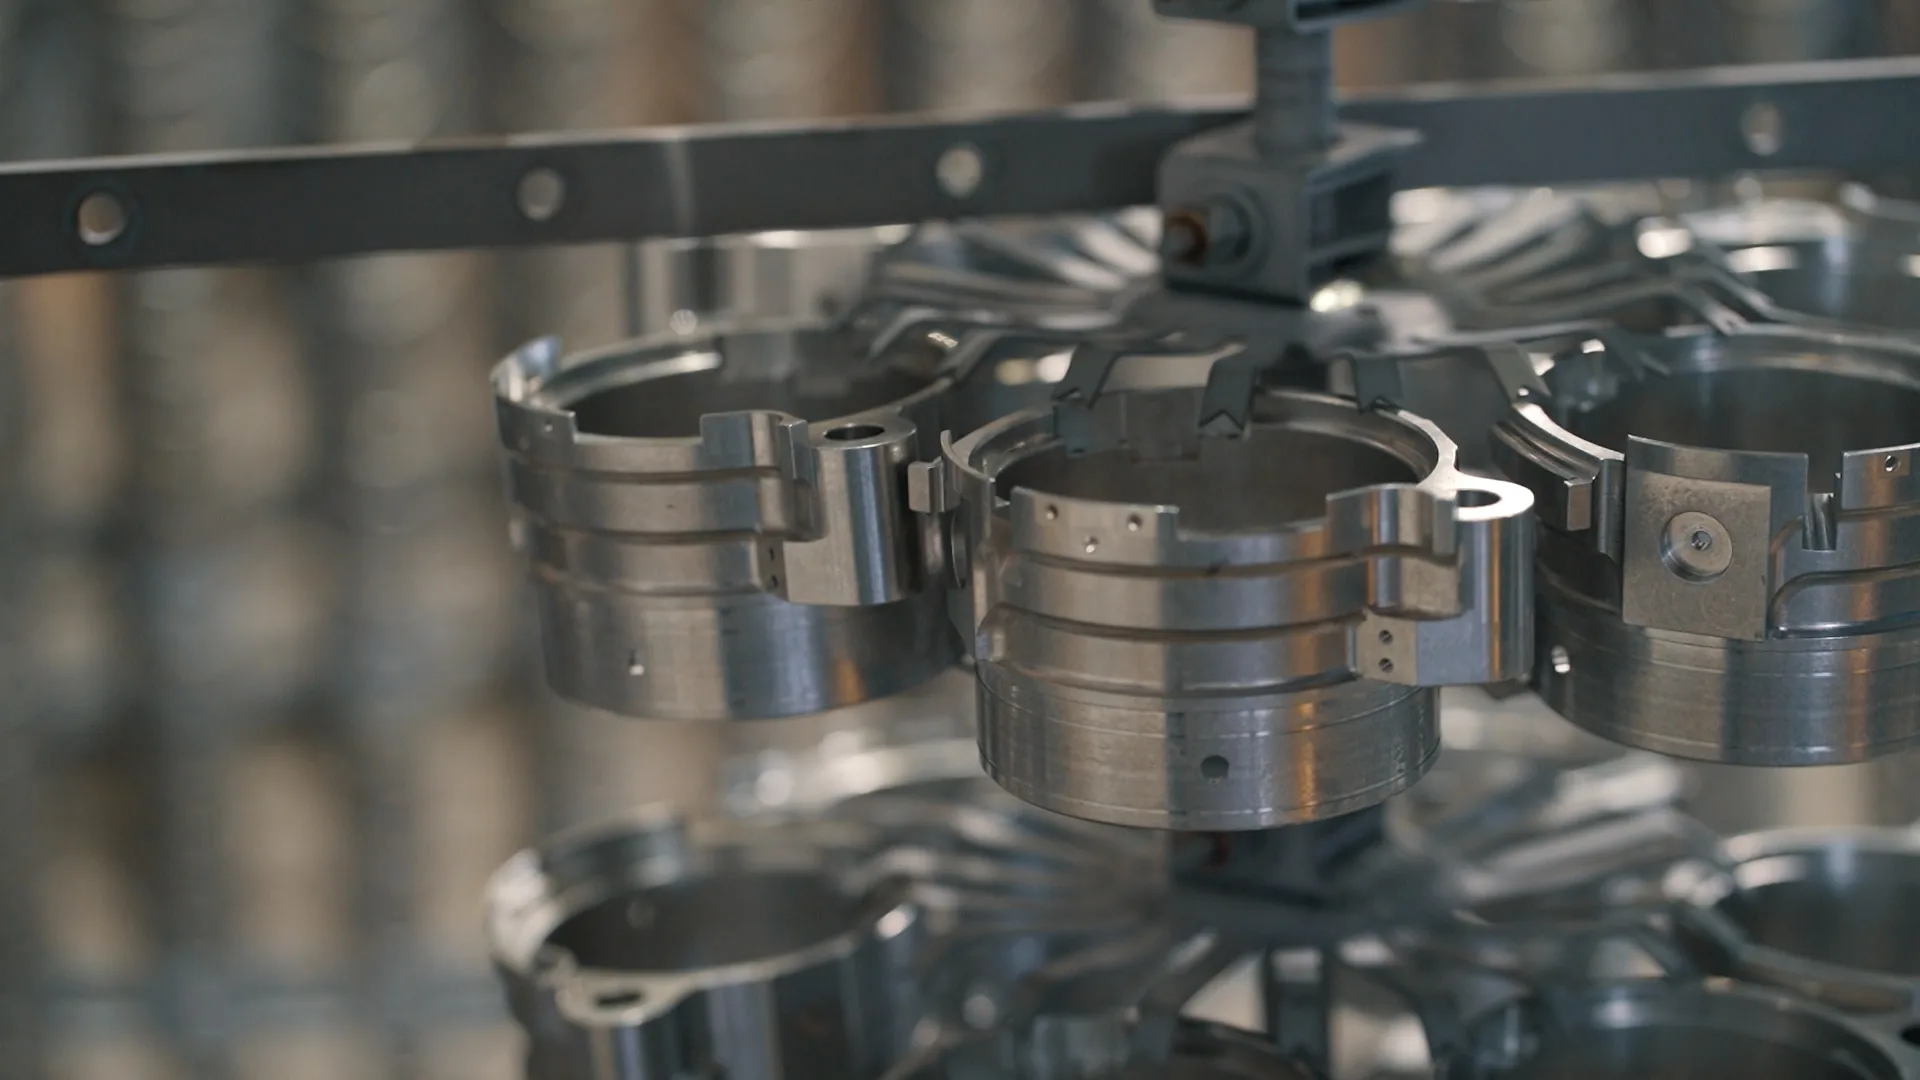
Chemické niklovanie je bezprúdový proces, pri ktorom na povrchu ocele vzniká tvrdá nikel-fosforová vrstva odolná proti oteru a korózii.
Vrstva vzniká chemickou reakciou, nie elektrickým prúdom. Preto na hranách nezhrubne a v dierach sa nestenčí, ako to býva pri galvanickom niklovaní. Niklujeme vo verzii Mid-Phos s obsahom fosforu 5 až 7 %, ktorá spája tvrdosť, oderuvzdornosť a ochranu proti korózii. Bezprúdové niklovanie je v rozsahu nášho certifikátu ISO 9001:2015.
Oceľ a zliatiny železa
Dodanie 5 až 10 pracovných dní
Diely do 1500 × 1000 × 450 mm a 700 kg
Oceľové diely so zložitou geometriou, ktoré potrebujú rovnomernú vrstvu.
Funkčné diely s nárokom na tvrdosť a oderuvzdornosť.
Diely vyžadujúce koróznu ochranu ocele s presne prepočítateľnou zmenou rozmeru.
Prečo si vybrať chemické niklovanie
Za 30 sekúnd zistíte, či je chemické niklovanie správna voľba pre váš diel. Ak si nie ste istí, pošlite nám výkres a technik vám poradí.
Zložitá geometria dielu
Váš diel má závity, slepé otvory alebo vnútorné dutiny. Nikel sa vylúči všade, kam sa dostane kúpeľ, a vrstva má tam prakticky rovnakú hrúbku ako na rovnej ploche.
Tvrdosť a odolnosť proti oteru
Potrebujete tvrdý povrch, ktorý vydrží oter. Po pokovení má vrstva tvrdosť 600 až 700 HK100, po tepelnej úprave 850 až 1000 HK100. Úbytok materiálu pri skúške oteru (index TWI) pritom klesne zo 14 až 18 na 8 až 12.
Rozmerová predvídateľnosť
Potrebujete chrániť oceľový diel pred koróziou a udržať tolerancie. Vrstva rastie rovnomerne, takže jej hrúbku započítate do výkresu vopred. Nastavíme ju v rozsahu 5 až 50 µm, pri 25 µm vydrží viac ako 96 hodín v neutrálnej soľnej hmle (ASTM B117).
Výsledky, ktoré si
môžete zmerať
Neuvádzame slovné hodnotenia, uvádzame merateľné čísla, overiteľné na vašom diele.
max. tvrdosť po tepelnej úprave
Po tepelnej úprave dosahuje vrstva 850 až 1000 HK100, bez nej 600 až 700 HK100.
v soľnej hmle
Pri hrúbke vrstvy 25 µm, NSS test podľa ASTM B117.
oderuvzdornosť
Oderuvzdornosť po tepelnej úprave (nižšie číslo znamená vyššiu odolnosť). Po pokovení 14 až 18 TWI.
Varianty chemického niklovania
NiP Mid-Phos po pokovení
NiP Mid-Phos s tepelnou úpravou
Technické
parametre
Chemické niklovanie je bezprúdový proces: vrstva sa vylučuje chemickou reakciou, nie elektrickým prúdom. Preto nekopíruje siločiary a pokryje hrany, rohy, závity aj vnútro dier rovnako hrubo ako rovnú plochu. Pri galvanickom pokovovaní vrstva na hranách zosilnie a v dierach sa stenčí.
Základným pokovovaným materiálom je oceľ, respektíve zliatiny železa. Pri oceliach s tvrdosťou nad 40 HRC a pevnosťou nad 1290 MPa je pred niklovaním potrebné odstrániť vnútorné pnutie, inak sa zhorší priľnavosť povlaku.
Po pokovení 600 až 700 HK100. Tepelnou úpravou ju zvýšime na 850 až 1000 HK100. Zároveň sa zlepší oderuvzdornosť zo 14 až 18 TWI na 8 až 12 TWI.
Pri hrúbke 25 µm viac než 96 hodín v neutrálnej soľnej hmle podľa ASTM B117. Vyššiu odolnosť dosiahnete hrubšou vrstvou, niklujeme v rozsahu 5 až 50 µm.
1500 × 1000 × 500 mm a hmotnosť do 700 kg. Pri väčších alebo ťažších dieloch nás kontaktujte, posúdime možnosti riešenia.
ISO 4527, AMS 26074 (MIL-C-26074), AMS 2405 a ASTM B-733. Ku každej zákazke vystavíme atest o vykonanej úprave.
Diely musia byť očistené od olejov, emulzií a pást. Neprípustné sú prípravky na báze silikónov, repkového oleja, vysychavých olejov a voskov. Odstráňte oceľové špony, najmä zo závitových slepých otvorov. Okuje treba odstrániť mechanicky alebo otryskávaním a zvyšky otryskávacieho prípravku vyfúkať stlačeným vzduchom (pozor na slepé otvory a dutiny); zvary očistite od okují a oxidov. Diely nesmú byť označené farbami ani fixkami a musia byť zbavené zvyškového magnetizmu, ktorý na seba viaže kovové nečistoty. Kompletné podmienky sú v dokumente Vstupné podmienky pre vzhľad a čistotu dielov pred povrchovou úpravou NiP (PR 05/01).
Áno, o hrúbku vrstvy. Na rozdiel od galvanického pokovovania rastie vrstva rovnomerne po celom povrchu, takže sa dá presne započítať do tolerancií. Hrúbku vrstvy nastavíme podľa vašej požiadavky v rozsahu 5 až 50 µm.

Kde sa chemické niklovanie využíva
Realizovali sme stovky projektov pre náročných klientov v Európe aj mimo nej.
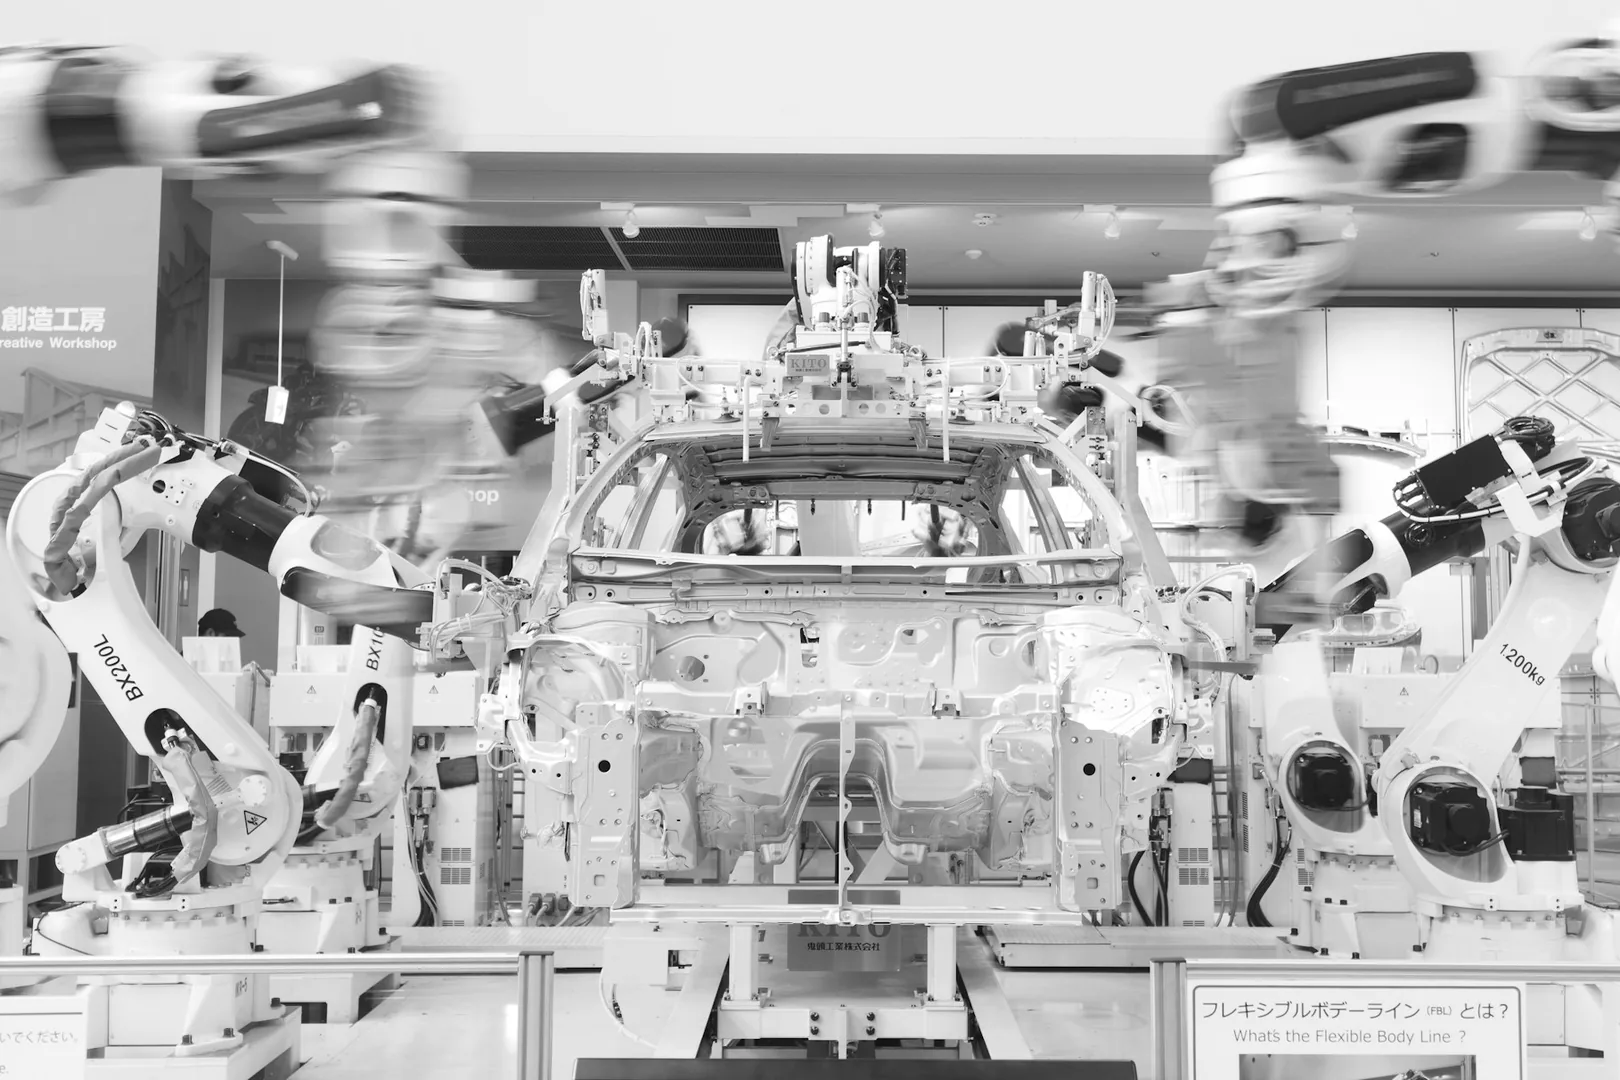
Automobilový priemysel
Funkčné komponenty s nárokom na tvrdosť, oderuvzdornosť a odolnosť voči korózii, bez zosilnenia vrstvy na hranách, ktoré by menilo lícovanie. Zobraziť viac
Obranný priemysel
Oceľové diely vystavené abrázii a vlhkosti, kde je požiadavka na povlak podľa AMS 26074 (MIL-C-26074). Zobraziť viac
Strojárstvo a elektrotechnika
Diely strojov a zariadení, napríklad hydraulické komponenty, hriadele a puzdrá, pri ktorých rozhoduje tvrdosť a presný rozmer po úprave. Zobraziť viac