
Nichelare chimică
Strat uniform între 5 și 50 µm, inclusiv pe muchii, în filete și găuri. După tratamentul termic, duritate de până la 1000 HK100.
Strat uniform între 5 și 50 µm, inclusiv pe muchii, în filete și găuri. După tratamentul termic, duritate de până la 1000 HK100.

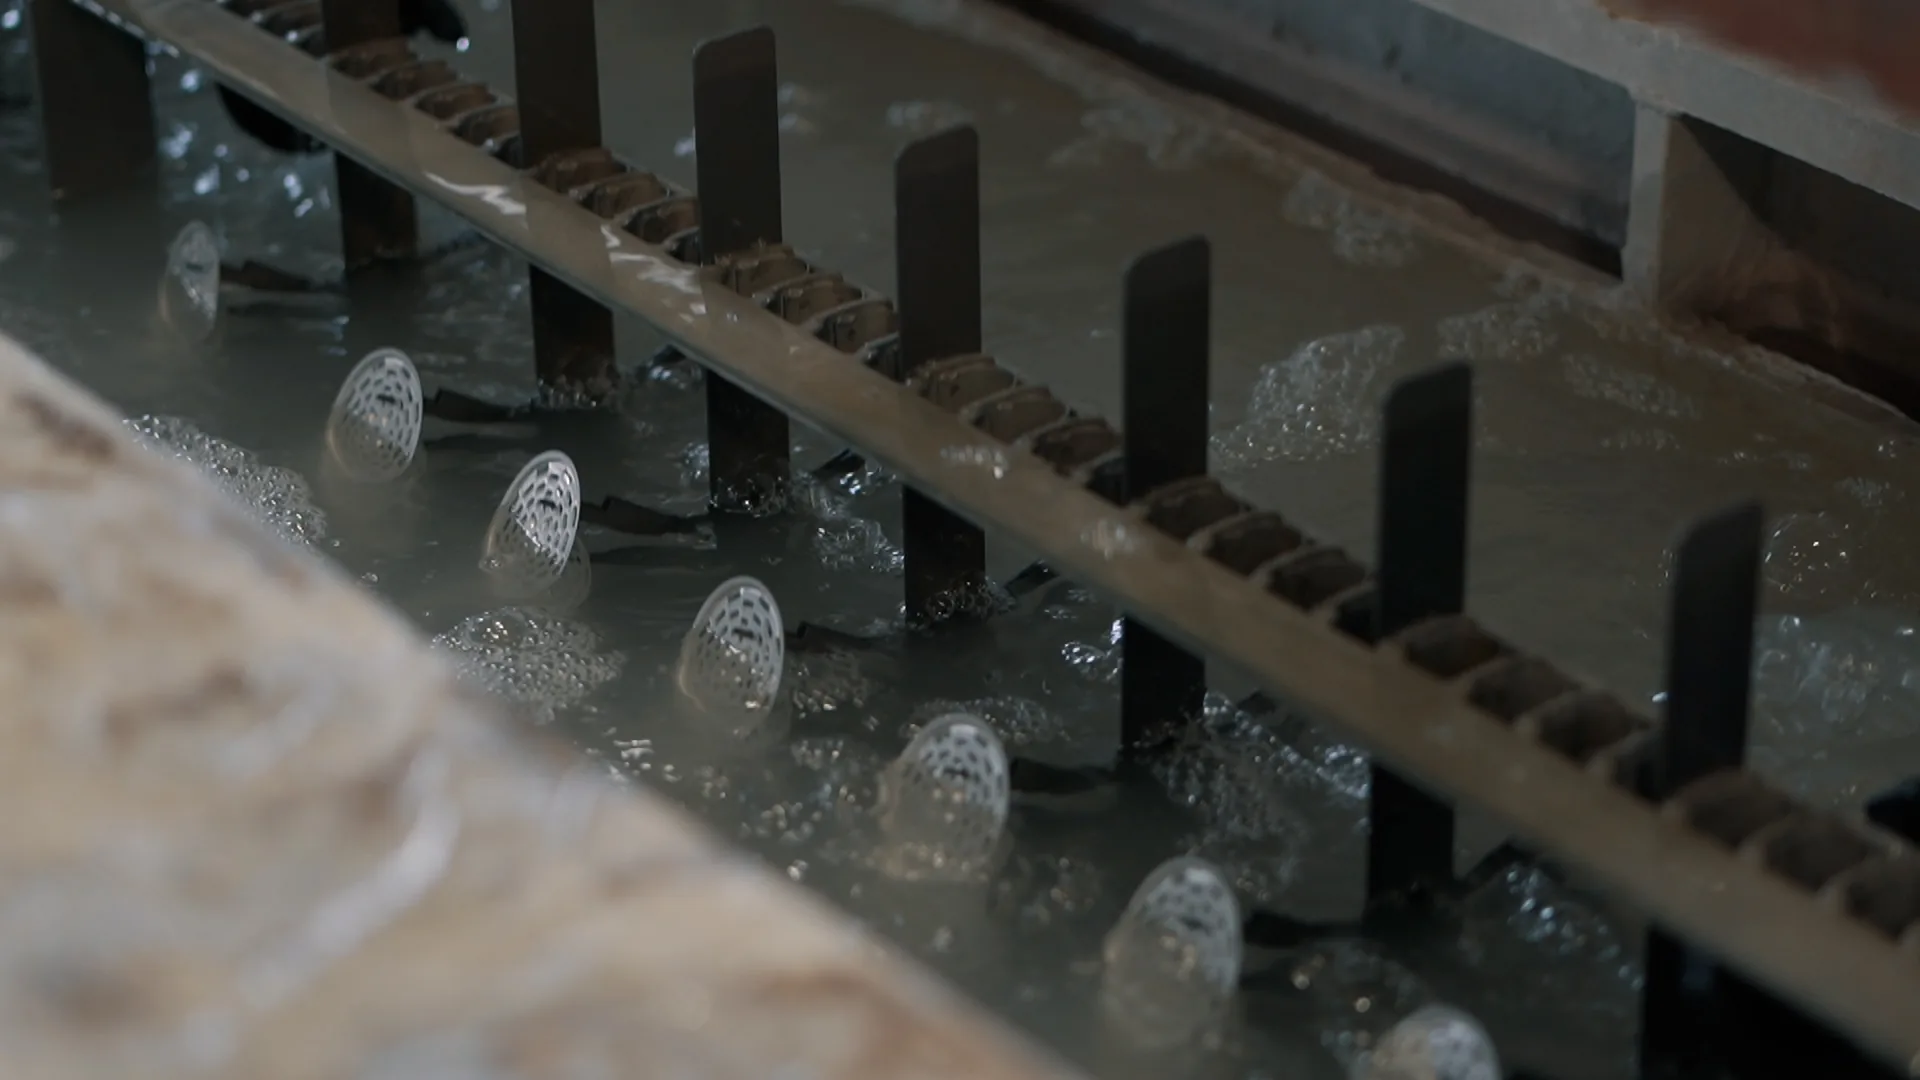
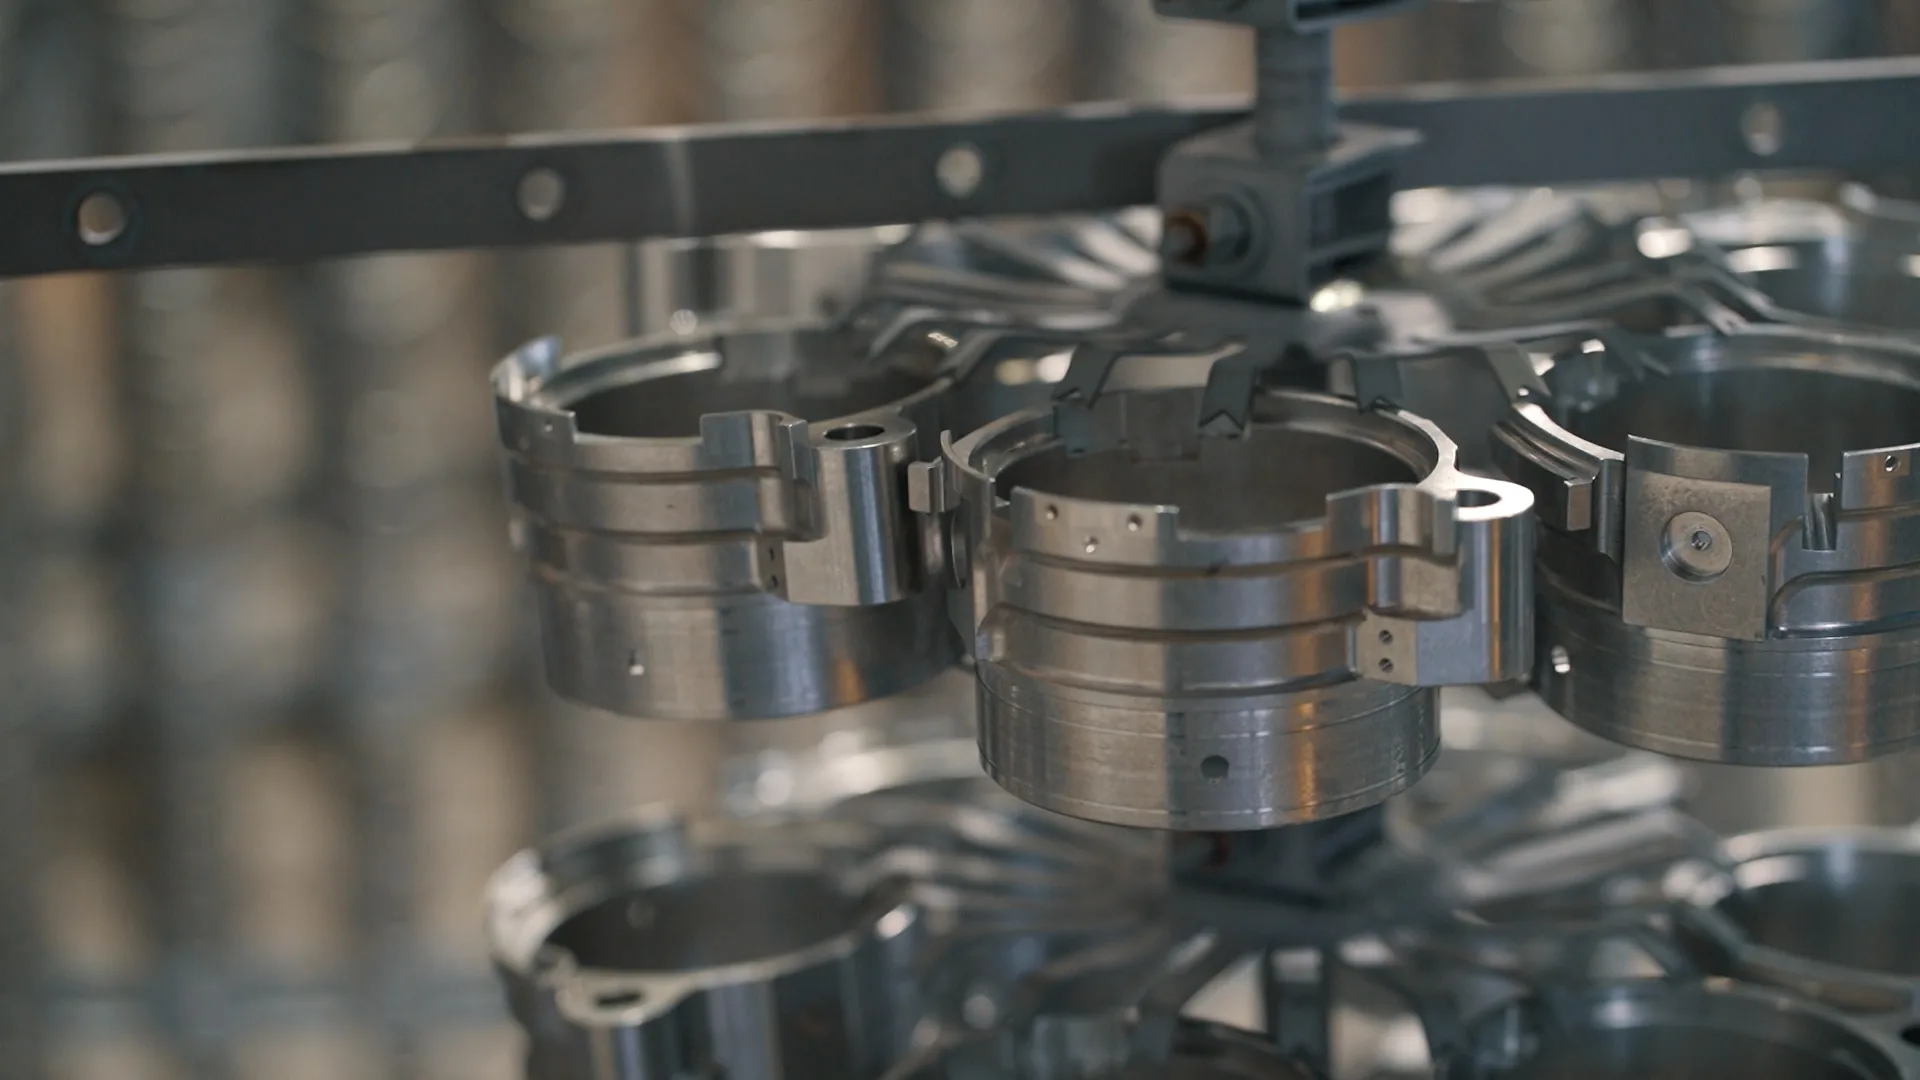
Nichelarea chimică este un proces fără curent electric, prin care pe suprafața oțelului se formează un strat dur de nichel-fosfor, rezistent la uzură și coroziune.
Stratul se formează printr-o reacție chimică, nu prin curent electric. De aceea nu se îngroașă pe muchii și nu se subțiază în găuri, cum se întâmplă la nichelarea galvanică. Nichelăm în varianta Mid-Phos, cu un conținut de fosfor între 5 și 7 %, care îmbină duritatea, rezistența la uzură și protecția împotriva coroziunii. Nichelarea fără curent intră în domeniul certificării noastre ISO 9001:2015.
Oțel și aliaje feroase
Livrare în 5 până la 10 zile lucrătoare
Piese de până la 1500 × 1000 × 450 mm și 700 kg
Piese din oțel cu geometrie complexă, care au nevoie de un strat uniform.
Piese funcționale cu cerințe de duritate și rezistență la uzură.
Piese care necesită protecția anticorozivă a oțelului, cu o modificare a dimensiunilor calculabilă exact.
De ce să alegeți nichelarea chimică
În 30 de secunde aflați dacă nichelarea chimică este alegerea potrivită pentru piesa dumneavoastră. Dacă nu sunteți sigur, trimiteți-ne desenul și tehnicianul vă va consilia.
Geometrie complexă a piesei
Piesa are filete, găuri înfundate sau cavități interioare. Nichelul se depune peste tot unde ajunge baia, iar stratul are acolo practic aceeași grosime ca pe o suprafață plană.
Duritate și rezistență la uzură
Aveți nevoie de o suprafață dură, care să reziste la uzură. După depunere, stratul are o duritate între 600 și 700 HK100, iar după tratamentul termic între 850 și 1000 HK100. Pierderea de material la testul de uzură (indicele TWI) scade totodată de la 14 până la 18 la 8 până la 12.
Dimensiuni previzibile
Trebuie să protejați o piesă din oțel împotriva coroziunii și să păstrați toleranțele. Stratul crește uniform, astfel încât îi puteți include grosimea în desen din timp. O setăm între 5 și 50 µm; la 25 µm rezistă peste 96 de ore în ceață salină neutră (ASTM B117).
Rezultate pe care
le puteți măsura
Nu oferim aprecieri verbale, ci cifre măsurabile, verificabile pe piesa dumneavoastră.
duritate max. după tratamentul termic
După tratamentul termic, stratul atinge între 850 și 1000 HK100, fără acesta între 600 și 700 HK100.
în ceață salină
La o grosime a stratului de 25 µm, test NSS conform ASTM B117.
rezistență la uzură
Rezistența la uzură după tratamentul termic (un număr mai mic înseamnă rezistență mai mare). După depunere, între 14 și 18 TWI.
Variante de nichelare chimică
NiP Mid-Phos după depunere
NiP Mid-Phos cu tratament termic
Parametri
tehnici
Nichelarea chimică este un proces fără curent: stratul se depune printr-o reacție chimică, nu prin curent electric. De aceea nu urmează liniile de câmp și acoperă muchiile, colțurile, filetele și interiorul găurilor la fel de gros ca o suprafață plană. La galvanizare, stratul se îngroașă pe muchii și se subțiază în găuri.
Materialul de bază care se nichelează este oțelul, respectiv aliajele feroase. La oțelurile cu duritate peste 40 HRC și rezistență peste 1290 MPa trebuie eliminate tensiunile interne înainte de nichelare, altfel aderența acoperirii se înrăutățește.
După depunere, între 600 și 700 HK100. Prin tratament termic o creștem la 850 până la 1000 HK100. Totodată, rezistența la uzură se îmbunătățește de la 14 până la 18 TWI la 8 până la 12 TWI.
La o grosime de 25 µm, peste 96 de ore în ceață salină neutră conform ASTM B117. O rezistență mai mare obțineți cu un strat mai gros; nichelăm între 5 și 50 µm.
1500 × 1000 × 500 mm și o masă de până la 700 kg. Pentru piese mai mari sau mai grele contactați-ne și evaluăm soluțiile posibile.
ISO 4527, AMS 26074 (MIL-C-26074), AMS 2405 și ASTM B-733. Pentru fiecare comandă emitem un certificat privind tratamentul efectuat.
Piesele trebuie curățate de uleiuri, emulsii și paste. Nu sunt admise produse pe bază de silicon, ulei de rapiță, uleiuri sicative și ceruri. Îndepărtați șpanul de oțel, în special din găurile înfundate filetate. Calamina trebuie îndepărtată mecanic sau prin sablare, iar resturile de abraziv suflate cu aer comprimat (atenție la găurile înfundate și cavități); curățați sudurile de calamină și oxizi. Piesele nu trebuie marcate cu vopsea sau markere și trebuie demagnetizate, deoarece magnetismul remanent atrage impurități metalice. Condițiile complete sunt în documentul Condiții de recepție privind aspectul și curățenia pieselor înainte de tratamentul NiP (PR 05/01).
Da, cu grosimea stratului. Spre deosebire de galvanizare, stratul crește uniform pe toată suprafața, astfel încât poate fi inclus exact în toleranțe. Setăm grosimea stratului conform cerinței dumneavoastră, între 5 și 50 µm.

Unde se folosește nichelarea chimică
Am realizat sute de proiecte pentru clienți exigenți din Europa și din afara ei.
Industria auto
Componente funcționale cu cerințe de duritate, rezistență la uzură și la coroziune, fără îngroșarea stratului pe muchii, care ar modifica ajustajul. Vezi mai mult
Industria de apărare
Piese din oțel expuse abraziunii și umidității, unde se cere o acoperire conform AMS 26074 (MIL-C-26074). Vezi mai mult
Construcția de mașini și electrotehnică
Piese pentru mașini și echipamente, de exemplu componente hidraulice, arbori și bucșe, la care contează duritatea și dimensiunea exactă după tratament. Vezi mai mult