
Anodizarea aluminiului
Duritate de până la 600 HV și grosimea stratului de până la 80 µm. Suprafața se transformă în oxid, care nu se exfoliază și nu crapă.
Duritate de până la 600 HV și grosimea stratului de până la 80 µm. Suprafața se transformă în oxid, care nu se exfoliază și nu crapă.

Anodizarea (oxidarea anodică) este un proces electrochimic prin care pe suprafața aluminiului se formează controlat un strat dur de oxid.
Nu este o vopsea. Suprafața aluminiului se transformă în oxid de aluminiu, legat ferm de materialul de bază, care nu se exfoliază și nu crapă. Stratul oprește coroziunea ulterioară, este de câteva ori mai rezistent la uzură și zgârieturi decât materialul inițial, iar structura sa microporoasă poate fi umplută cu colorant și sigilată. Suprafața colorată astfel este compactă și nu se exfoliază.
Aliaje de aluminiu deformabile din seriile 1000, 5000, 6000
Livrare în 5 până la 10 zile lucrătoare
Piese de la 10 mm până la 3700 mm
Protecție anticorozivă și rezistență ridicată la uzură fără adăugarea unei vopsele
Suprafață neconductivă electric; anodizarea dură își păstrează proprietățile izolante și la temperaturi de până la 500 °C.
Colorare și textură opțională a suprafeței, la colorarea organică fără modificarea dimensiunilor piesei.
De ce să alegeți anodizarea aluminiului
Aflați în 30 de secunde dacă anodizarea este alegerea potrivită pentru piesa dumneavoastră. Dacă nu sunteți sigur, trimiteți-ne desenul. Tehnicianul îl evaluează și propune tratamentul potrivit.
Protecție împotriva coroziunii
Piesa funcționează într-un mediu cu umiditate, sare sau substanțe chimice agresive. Stratul anodic sigilat oprește coroziunea ulterioară și nu se exfoliază.
Aspect de lungă durată
Aveți nevoie de o suprafață metalică sau colorată uniformă, care nu se exfoliază și nu crapă. Nuanțele electrolitice C31 până la C35 au stabilitate UV ridicată și sunt potrivite pentru exterior și fațade.
Izolarea electrică a suprafeței
Aveți nevoie de o suprafață din aluminiu neconductivă electric, fără un strat suplimentar de vopsea, direct în structura stratului de oxid.
Rezultate pe care
le puteți măsura
Nu oferim aprecieri verbale, ci cifre măsurabile, verificabile pe piesa dumneavoastră.
lungimea max. a piesei
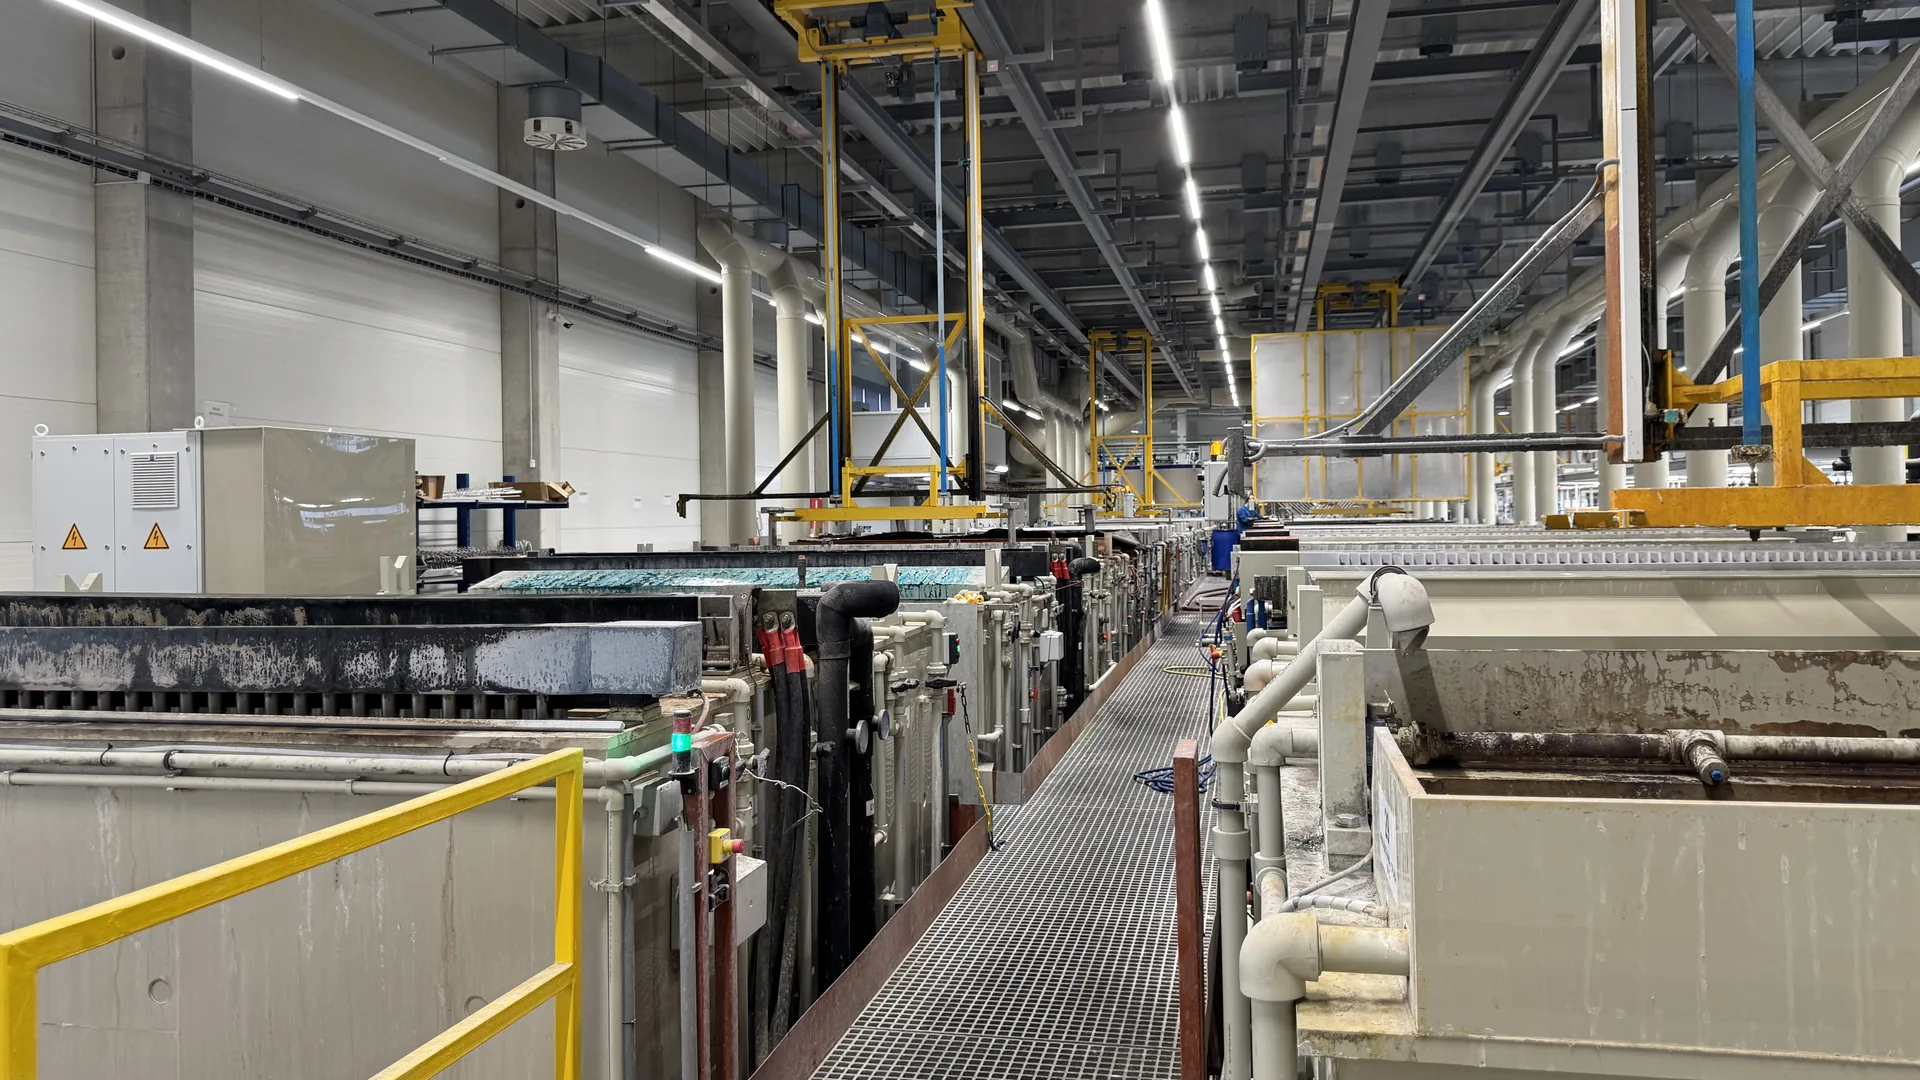
Prelucrăm piese de până la 3700 × 1700 × 800 mm, cea mai mică piesă are 10 mm. Suntem printre prelucrătorii cu cea mai mare capacitate din Europa Centrală.
duritatea anodizării dure
Anodizarea dură atinge între 370 și 600 HV, în funcție de aliaj. Stratul se formează electrochimic, fără vopsea suplimentară.
grosimea stratului dur
Grosime reglabilă între 10 și 80 µm la anodizarea dură și între 5 și 25 µm la cea naturală. Grosimea se alege în funcție de solicitarea piesei.
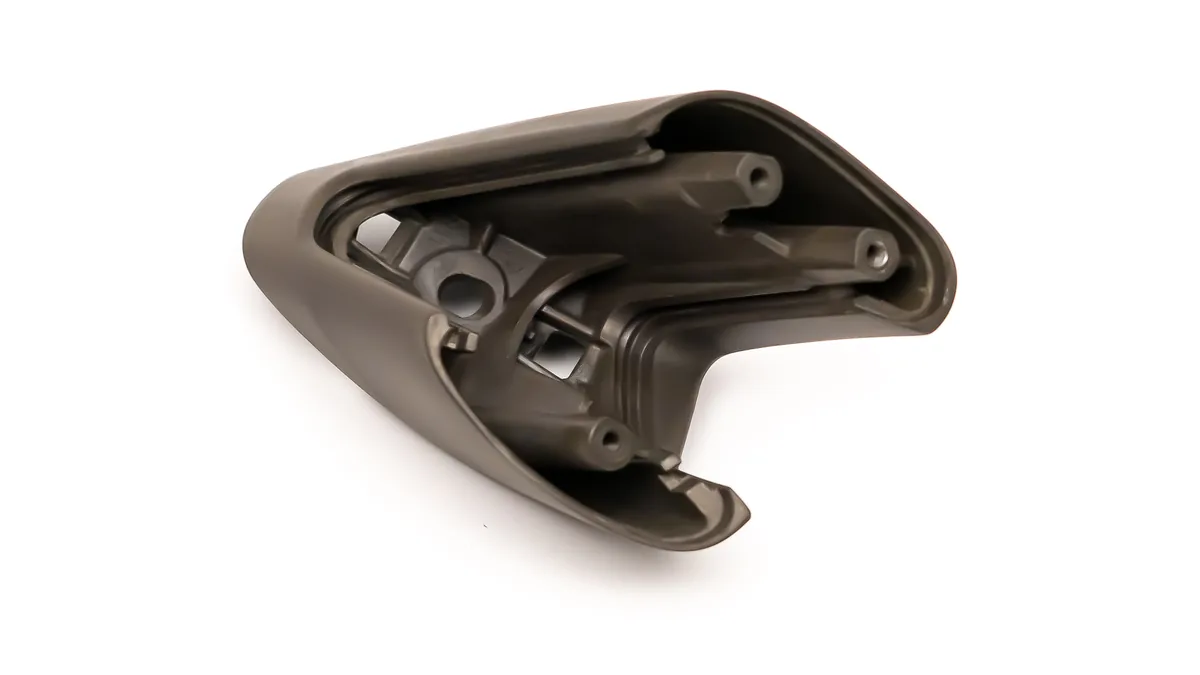

Procesul de anodizare
Degresare
Decapare
Anodizare
Colorare (opțional)
Sigilare
Parametri
tehnici
Anodizarea naturală formează un strat între 5 și 25 µm și servește mai ales protecției anticorozive și aspectului decorativ. Anodizarea dură formează un strat între 10 și 80 µm, este mult mai dură și mai rezistentă la uzură și se folosește pentru piese funcționale, solicitate mecanic. Anodizarea dură modifică nuanța piesei în funcție de aliaj, de la gri deschis, prin verde măsliniu, până la maro închis. Dacă aveți nevoie de valori exacte, vedeți fila Parametri tehnici.
Nu. Cele mai bune rezultate le dau aliajele deformabile din seriile 1000, 5000 și 6000 (EN AW-1050, 5083, 6060, 6082, 6063). Unele aliaje din seria 7000 le prelucrăm după consultare. Aluminiul turnat cu conținut ridicat de siliciu nu este potrivit pentru anodizarea obișnuită; pentru piesele turnate sub presiune înaltă am dezvoltat o procedură specială (Anodizarea pieselor turnate). Indicați tipul aliajului încă din comandă: la unele procese, specificația de material a piesei este indispensabilă.
Dimensiunile maxime sunt 3700 × 1700 × 800 mm, iar dimensiunea minimă a piesei este de 10 mm. Suntem printre prelucrătorii cu cea mai mare capacitate din Europa Centrală. Pentru piese mai mari contactați-ne și evaluăm soluțiile posibile.
Da, iar acest lucru trebuie luat în calcul la proiectare. Stratul de oxid crește în ambele direcții față de suprafața inițială, iar creșterea spre exterior reprezintă aproximativ 50 % din grosimea stratului. La un strat de 30 µm, diametrul găurii scade cu 2 × 15 µm = 30 µm. Luați în calcul și creșterea rugozității, pe care nu o putem estima exact în avans, deoarece depinde de condițiile procesului. Textura suprafeței (E0, E6, lustruire) influențează și ea dimensiunile.
Culori: negru, auriu în mai multe nuanțe, champagne, albastru, portocaliu, roșu și violet. Nuanțele electrolitice C31 până la C35 (de la bronz până la negru) au stabilitate UV ridicată și sunt potrivite pentru exterior și fațade. Negrul, auriul, champagne, albastrul și portocaliul le colorăm în băi cu dimensiunea utilă de 3200 × 1650 × 800 mm, roșul în 2000 × 1100 × 500 mm, iar violetul în 950 × 300 × 950 mm. Suprafața poate fi fin mată (E0), mată (E6) sau lucioasă după lustruirea electrochimică.
Da, în două moduri. Teflonul penetrat este o anodizare dură impregnată cu teflon (PTFE între 3 și 5 µm): suprafața este alunecoasă, iar dimensiunile piesei nu se modifică. Teflonul termorigid este o acoperire separată, cu grosimea între 10 și 50 µm, pe care pe aluminiu o aplicăm peste anodizarea dură; unele tipuri sunt aprobate pentru contactul cu alimentele. Detalii găsiți în categoriile Acoperiri combinate și Acoperiri antiaderente.
Piesele trebuie curățate de uleiuri, emulsii, paste și șpan (în special găurile înfundate filetate). Nu sunt admise produse pe bază de silicon, ulei de rapiță, uleiuri sicative și ceruri. Piesele nu trebuie marcate cu vopsea sau markere, lipite cu bandă și nici nu trebuie să conțină părți din alte metale decât aluminiul. La sudurile neetanșe, din fante vor ieși resturi de soluții care vor compromite calitatea tratamentului; la ansamblurile sudate goale pe interior recomandăm rezolvarea scurgerii printr-un orificiu tehnologic. Nu ambalați piesele în folie cu bule. Condițiile complete le găsiți în documentul Condiții privind aspectul și curățenia pieselor (PR 06/24).
Comanda și documentația desenului cu dimensiunile reale ale piesei, punctele de contact stabilite și suprafața vizibilă marcată; avem nevoie de ele pentru calculul suprafeței totale. Dacă punctul de contact nu este stabilit pe desen, îl alegem după propria apreciere. Cerința de protejare a găurilor, filetelor sau suprafețelor indicați-o direct în comandă, nu doar pe desen; mascarea se taxează suplimentar. Acceptăm PDF, DWG, DXF, STEP și IGES. Pentru fiecare comandă emitem un certificat privind tratamentul efectuat; pentru industria aeronautică și auto emitem, la cerere, și documente de calitate extinse.

Unde se folosește anodizarea
Am realizat sute de proiecte pentru clienți exigenți din Europa și din afara ei.
Industria aeronautică și de apărare
Suntem furnizor aprobat pentru industria aeronautică și de armament în domeniul oxidării anodice a aluminiului. Componente de cockpit, elemente structurale și piese de precizie pentru furnizori Tier 1 și Tier 2 verificați. Vezi mai mult
Industria auto
Piese de exterior și de interior și componente funcționale cu rezistență ridicată la coroziune și uzură. Vezi mai mult
Industria construcțiilor
Profile de fațadă, elemente arhitecturale și componente cu durată lungă de viață în mediu exterior, anodizare naturală clasa 20 și nuanțe electrolitice C31 până la C35 stabile la UV. Vezi mai mult