

Anodowanie twarde
Warstwa 10 do 80 µm, twardość 370 do 600 HV i właściwości elektroizolacyjne nawet w temperaturze do 500 °C.
Warstwa 10 do 80 µm, twardość 370 do 600 HV i właściwości elektroizolacyjne nawet w temperaturze do 500 °C.

Anodowanie twarde to anodowe utlenianie aluminium, w którym powstaje gruba i bardzo twarda warstwa tlenku o grubości 10 do 80 µm. Jest przeznaczone dla części funkcjonalnych narażonych na ścieranie.
Podobnie jak przy anodowaniu naturalnym na aluminium nie nakłada się innego materiału, powierzchnia zamienia się w tlenek glinu trwale związany z materiałem podłoża. Anodowanie twarde ma doskonałą odporność na ścieranie, wysoką twardość i bardzo dobrą odporność na korozję; warstwa jest odporna termicznie aż do temperatury topnienia i izoluje elektrycznie nawet w temperaturze do 500 °C. Służy także jako warstwa bazowa pod lakiery ślizgowe i teflon. Odcień niebarwionej warstwy zależy od stopu i grubości, od jasnoszarego przez oliwkowozielony po ciemnobrązowy; jeśli potrzebujesz jednolitego wyglądu, barwimy warstwę na czarno.
Stopy aluminium do przeróbki plastycznej serii 1000, 5000, 6000 · odlewy specjalną procedurą
Dostawa w 5 do 10 dni roboczych
Części od 10 mm do 3700 × 1700 × 800 mm
Doskonała odporność na ścieranie i wysoka twardość, bez nakładania dodatkowego materiału, który mógłby się łuszczyć.
Właściwości elektroizolacyjne nawet w temperaturze do 500 °C, odporność termiczna warstwy aż do temperatury topnienia.
Warstwa bazowa pod lakiery ślizgowe i teflon, zarówno penetrowany, jak i termoutwardzalny.
Dlaczego warto wybrać anodowanie twarde
Sprawdź w 30 sekund, czy anodowanie twarde to właściwy wybór dla Twojej części. Jeśli nie masz pewności, wyślij nam rysunek. Technik go oceni i zaproponuje odpowiednią obróbkę.
Część narażona na ścieranie
Twoja część aluminiowa trze, ślizga się lub jest narażona na ścieranie. Anodowanie twarde tworzy warstwę 10 do 80 µm o wysokiej twardości i doskonałej odporności na ścieranie, bez nakładania materiału, który mógłby się łuszczyć.
Izolacja nawet w wysokiej temperaturze
Potrzebujesz nieprzewodzącej prądu powierzchni odpornej na ciepło. Warstwa anodowania twardego zachowuje właściwości elektroizolacyjne nawet w temperaturze do 500 °C i jest odporna termicznie aż do temperatury topnienia.
Przewidywalne wymiary
Część ma wąskie tolerancje. Warstwa rośnie w obie strony od pierwotnej powierzchni, na zewnątrz o około 50 % swojej grubości; przy warstwie 30 µm średnica otworu zmniejsza się o 30 µm. Grubość możesz więc z góry uwzględnić w rysunku.
Wyniki, które
możesz zmierzyć
Nie podajemy ocen słownych, tylko mierzalne liczby, które można sprawdzić na Twojej części.
maks. grubość warstwy
Regulowana grubość 10 do 80 µm w zależności od obciążenia części.
właściwości elektroizolacyjne
Warstwa izoluje nawet w temperaturze do 500 °C i jest odporna termicznie aż do temperatury topnienia.
twardość warstwy
Anodowanie twarde osiąga 370 do 600 HV w zależności od stopu. Warstwa powstaje elektrochemicznie, bez dodatkowej powłoki.
Warianty anodowania twardego
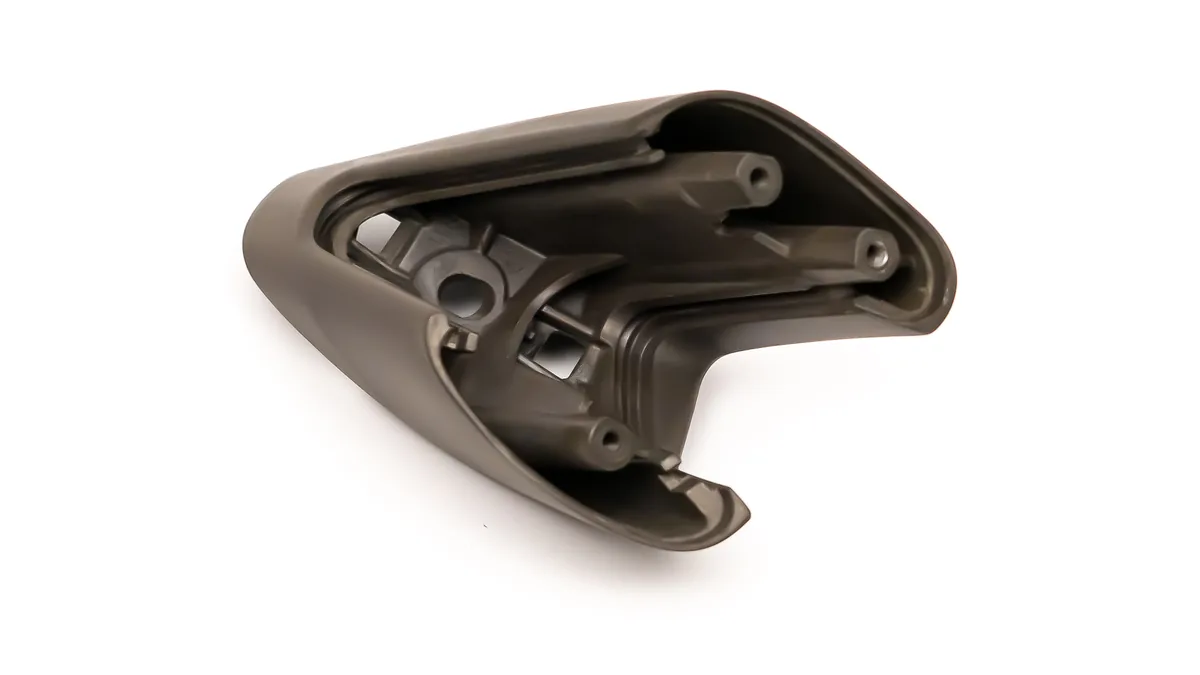
Niebarwione anodowanie twarde
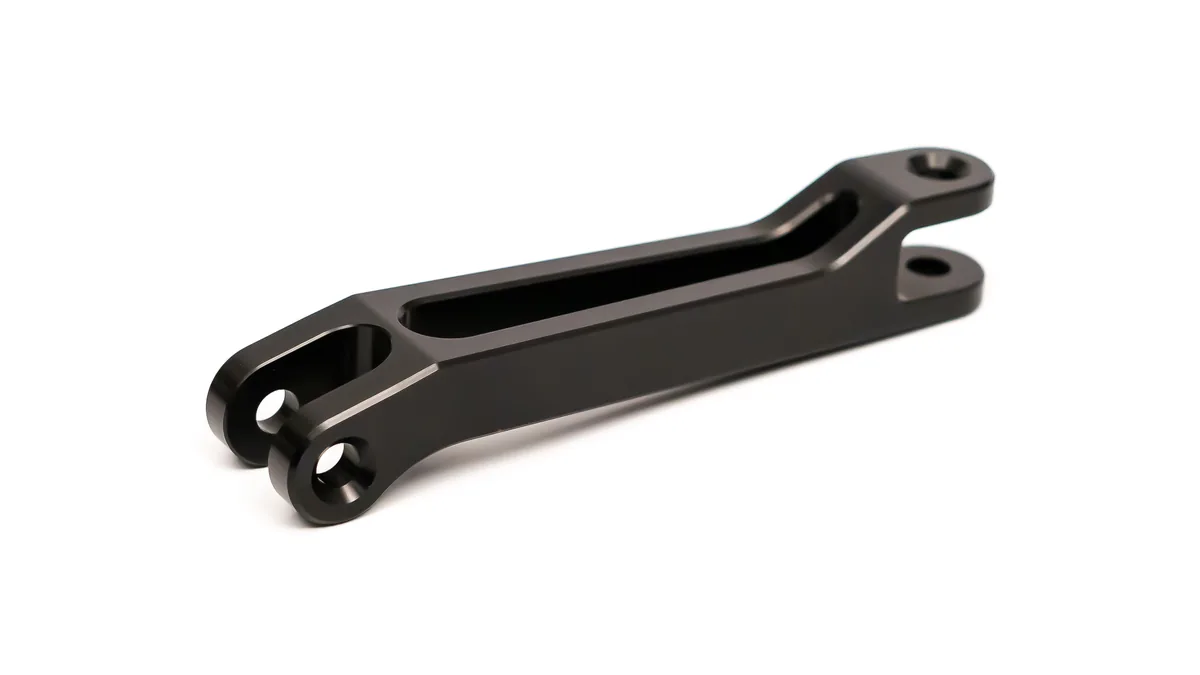
Anodowanie twarde barwione na czarno
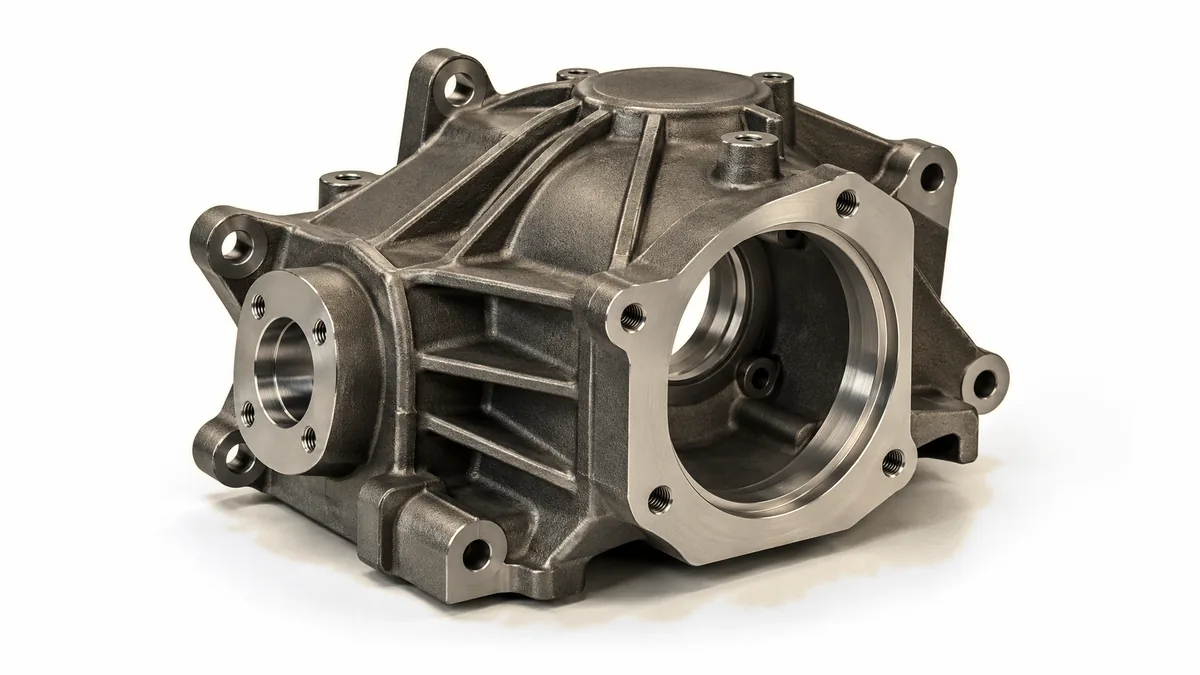
Anodowanie twarde odlewów
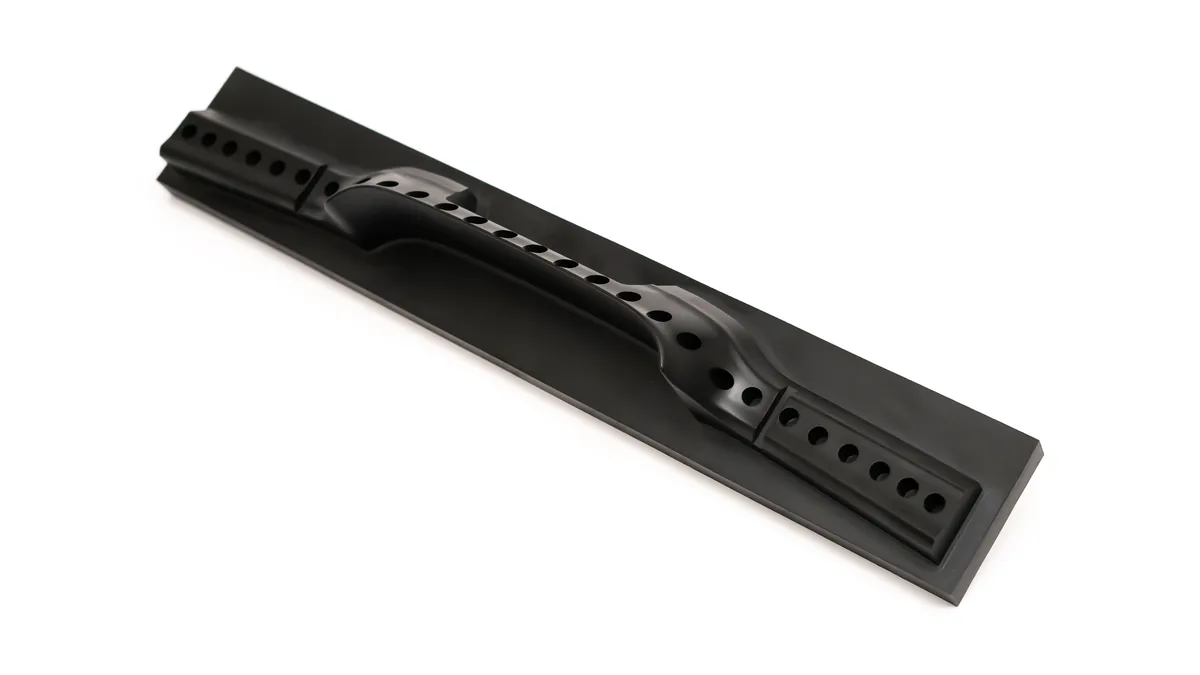
Teflon penetrowany
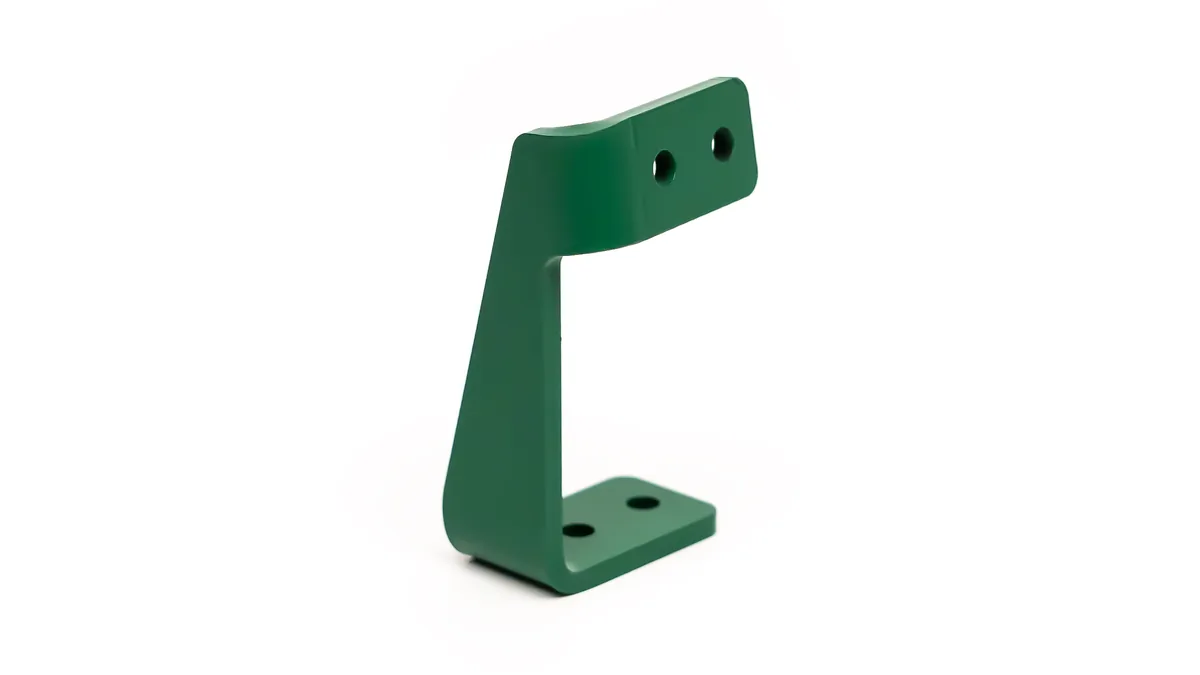
Teflon termoutwardzalny
Proces anodowania twardego
Odtłuszczanie
Trawienie
Anodyzacja twarda
Barwienie na czarno (opcjonalnie)
Uszczelnianie (opcjonalnie)
Parametry
techniczne
Anodowanie naturalne tworzy warstwę 5 do 25 µm i służy głównie do ochrony przed korozją i nadania dekoracyjnego wyglądu. Anodowanie twarde tworzy warstwę 10 do 80 µm, jest znacznie twardsze i bardziej odporne na ścieranie i stosuje się je do części funkcjonalnych, obciążonych mechanicznie. Jego odcień bez barwienia zależy od stopu, od jasnoszarego przez oliwkowozielony po ciemnobrązowy.
Grubość ustawiamy w zakresie 10 do 80 µm w zależności od obciążenia części. Pamiętaj, że warstwa rośnie na zewnątrz o około 50 % swojej grubości. Wyślij nam rysunek i typ stopu, a technik zaleci grubość.
Tak. Warstwa tlenku rośnie w obie strony od pierwotnej powierzchni, przyrost na zewnątrz wynosi około 50 % grubości warstwy. Przy warstwie 30 µm średnica otworu zmniejsza się o 2 × 15 µm = 30 µm. Wymóg zabezpieczenia otworów, gwintów lub powierzchni podaj bezpośrednio w zamówieniu, maskowanie jest płatne dodatkowo.
Na odcień niebarwionej warstwy wpływa typ stopu i grubość warstwy, od jasnoszarego przez oliwkowozielony po ciemnobrązowy. Jeśli potrzebujesz jednolitego wyglądu części z różnych stopów, barwimy warstwę na czarno.
Uszczelnianie w gorącej wodzie obniża twardość i odporność warstwy na ścieranie. Przy uszczelnianiu na zimno pory zamykane są jonami metali, a właściwości mechaniczne się nie zmieniają. Wariant wybieramy w zależności od tego, czy dla części priorytetem jest korozja, czy obciążenie mechaniczne.
Tak, na dwa sposoby. Teflon penetrowany nasyca twardą warstwę dyspersją teflonową (PTFE 3 do 5 µm) i poprawia właściwości ślizgowe przy zachowaniu wymiarów części. Teflon termoutwardzalny to osobna powłoka nakładana na anodowanie twarde, w zależności od typu ślizgowa lub nieprzywierająca, niektóre typy z dopuszczeniem do kontaktu z żywnością.
Tak, specjalną procedurą. Odlewy o wysokiej zawartości Si, Cu i Fe źle anodują się standardową metodą, ponieważ tych pierwiastków nie można anodować. Dla odlewów wysokociśnieniowych (die cast) opracowaliśmy procedurę twardego utleniania anodowego z warstwą min. 20 µm, w niektórych przypadkach 30 µm. Warstwę możemy zabarwić na czarno, co ujednolica nierównomierny w innym przypadku odcień.
Zgodnie z normami ISO 10074, STN EN 2536, MIL-A-8625 i DEF STAN 03-25. Do każdego zlecenia wystawiamy atest wykonanej obróbki; dla przemysłu lotniczego i motoryzacyjnego także rozszerzoną dokumentację jakościową według Twojej specyfikacji.

Gdzie stosuje się anodowanie twarde
Zrealizowaliśmy setki projektów dla wymagających klientów w Europie i poza nią.
Przemysł lotniczy
Jesteśmy zatwierdzonym dostawcą dla przemysłu lotniczego w zakresie anodowego utleniania aluminium. Precyzyjne części wymagające twardości i odporności na ścieranie. Zobacz więcej
Przemysł motoryzacyjny i motocyklowy
Komponenty funkcjonalne do samochodów i motocykli wymagające twardości i odporności na ścieranie. Warstwa 10 do 80 µm. Zobacz więcej
Przemysł maszynowy i elektrotechnika
Części funkcjonalne maszyn, w których aluminium trze lub ślizga się, oraz części, które mają izolować elektrycznie nawet w 500 °C. Zobacz więcej